














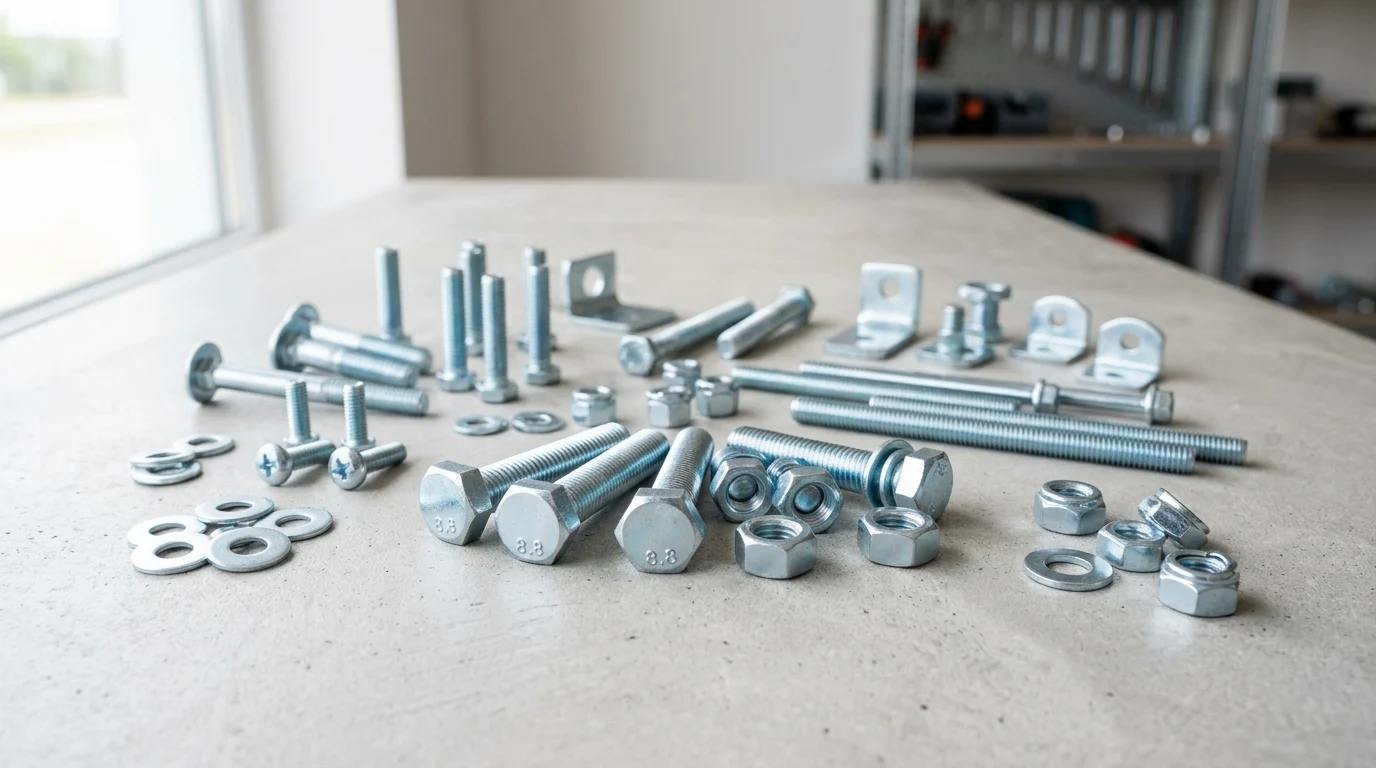
Промышленные крепежные элементы и металлические детали часто выходят из строя задолго до того, как разрушается машина или конструкция, которую они поддерживают, особенно когда влага, химические вещества и перепады температуры ускоряют коррозию. Оцинкованная фурнитура Эта статья предлагает инженерам практичный способ защиты деталей из углеродистой стали без затрат на нержавеющую сталь или специальные сплавы. Сочетание тонкого слоя цинкового покрытия, нанесенного методом электролитического осаждения, с хроматными конверсионными покрытиями позволяет увеличить срок службы этих деталей, сохранить целостность сборки и соответствовать современным требованиям. В статье объясняется принцип действия цинкования, почему важны толщина покрытия и результаты испытаний в солевом тумане, а также что должны указывать проектные группы, чтобы избежать проблем с посадкой резьбы, водородного охрупчивания и преждевременной коррозии в сложных промышленных условиях.
Как оцинкованная фурнитура повышает коррозионную стойкость
Промышленные применения Механические узлы подвергаются воздействию влаги, химических веществ и различных температур, что делает предотвращение коррозии важнейшей инженерной задачей. Использование крепежные изделия и комплектующие с цинковым покрытием Это обеспечивает высокоэффективный и экономически выгодный барьер против воздействия окружающей среды. Нанесение защитного слоя цинка на подверженные воздействию углеродистую сталь позволяет производителям значительно продлить срок службы оборудования, строительных компонентов и электрических корпусов. Такой подход обеспечивает баланс между производительностью и доступностью, гарантируя структурную целостность в различных промышленных условиях.
Основы цинкования крепежных изделий
Процесс цинкования включает в себя электроосаждение тонкого, однородного слоя цинка на металлическую подложку. Для промышленных крепежных элементов и компонентов, изготовленных из таких общепризнанных материалов, как сталь 1045/C45 или сталь Q235/A36, толщина этого покрытия обычно составляет от 5 до 25 микрон. Метод электроосаждения обеспечивает превосходную адгезию и стабильное качество покрытия. отделка поверхности Для сложных геометрических форм, включая резьбу и утопленные приводные соединения. Хотя покрытие относительно тонкое, инженеры должны учитывать допуски на посадку резьбы; для точных сборок могут потребоваться метчики большего размера или резьбонарезные винты, чтобы компенсировать дополнительный материал и предотвратить заедание при установке.
Для высокопрочных крепежных элементов с твердостью более 32 HRC (по Роквеллу) процесс гальванического покрытия сопряжен с риском водородного охрупчивания. Для предотвращения катастрофического хрупкого разрушения эти компоненты должны пройти термическую обработку после нанесения покрытия, требующую соблюдения временных ограничений. Эта обработка обычно происходит при температуре от 190°C до 220°C в течение 4–24 часов и часто должна начинаться в течение часа после нанесения покрытия. Однако инженерам следует учитывать, что точные временные рамки, температуры и продолжительность варьируются в зависимости от спецификации (например, ASTM F1941 или ISO 4042) и конкретного класса прочности крепежного элемента. Поставщиков необходимо четко предупредить о том, что отложенная или неправильная термическая обработка в значительной степени неэффективна для удаления захваченного водорода до того, как детали будут использованы в конструкционных приложениях.
Основные механизмы защиты от коррозии
Основной механизм, обеспечивающий эту защиту, — гальванический. коррозионная стойкостьЦинк действует как жертвенный анод, то есть он преимущественно окисляется при воздействии коррозионных элементов, защищая нижележащую сталь даже в случае легкого повреждения или царапины покрытия во время сборки. Кроме того, цинковое покрытие почти всегда сочетается с вторичным хроматным конверсионным покрытием, доступным в прозрачном, желтом, оливково-зеленом или черном цветах. Современным промышленным покупателям следует учитывать, что регламенты RoHS и REACH Использование традиционных шестивалентных (Cr6+) хроматов строго ограничено, поэтому для новых разработок стандартом стали трехвалентные (Cr3+) покрытия.
Стандартное прозрачное цинковое покрытие может выдерживать от 24 до 48 часов в нейтральном солевом тумане до появления белой ржавчины (коррозии цинка), тогда как толстый слой желтого хромата цинка может увеличить этот порог до более чем 96 часов. Важно отметить, что эти показатели не являются фиксированными универсальными эталонами; результаты в значительной степени зависят от параметров испытаний по стандарту ASTM B117, подготовки подложки и конкретного химического состава используемого хромата. Также крайне важно различать белую ржавчину и красную ржавчину (разрушение подложки), поскольку ошибки в спецификации часто возникают из-за смешения этих двух видов разрушения. Такой многоуровневый подход обеспечивает надежную защиту. антикоррозийный Производительность адаптирована к конкретным экологическим требованиям конкретного применения.
Сравнение оцинкованной фурнитуры с другими вариантами.
При выборе крепежных элементов и конструкционных компонентов инженеры должны сопоставлять преимущества компонентов с цинковым покрытием с альтернативными материалами и способами обработки поверхности. Хотя обычная углеродистая сталь обладает высокой прочностью на растяжение, ее быстрое окисление делает ее непригодной для использования в условиях открытого воздуха. Цинковое покрытие обеспечивает оптимальный баланс между доступностью, механической прочностью и устойчивостью к воздействию окружающей среды, но важно сравнивать его с другими распространенными промышленными вариантами.
Факторы производительности и технических характеристик
Для оценки покрытий необходимо учитывать толщину покрытия, коэффициенты затрат и ожидаемый срок службы. Цинковое гальваническое покрытие пользуется большим спросом, поскольку оно добавляет минимальную толщину, сохраняя точность шага резьбы. Оборудование для станков с ЧПУ.
| Материал / Покрытие | Типичная толщина | Устойчивость к солевому туману | Относительная стоимость |
|---|---|---|---|
| Оцинкованная углеродистая сталь | 5–15 микрон | 48–96 часов (белая ржавчина) | Низкий |
| Горячеоцинкованная сталь | 45–85 микрон | Более 500 часов (Красная ржавчина) | Середина |
| Нержавеющая сталь 304 | Н/Д (Твердое) | Более 1000 часов (Красная ржавчина) | Высокий |
| Черный оксид | Низкий |
Примечание: Приведенные относительные затраты являются общими рейтингами; фактические затраты значительно колеблются в зависимости от объема производства, географического региона и волатильности рынка сырья.
Как показано в таблице, цинковое покрытие представляет собой значительное улучшение по сравнению с черным оксидным покрытием при аналогичной цене, хотя оно не может сравниться с экстремальными показателями нержавеющей стали. Еще одним важным фактором является соотношение крутящего момента и натяжения при установке. Цинковое покрытие изменяет коэффициент трения резьбы крепежного элемента по сравнению с непокрытой сталью. Без надлежащей смазки или защитного покрытия резьба с цинковым покрытием обычно имеет коэффициент трения от 0,15 до 0,25. Инженеры должны соответствующим образом корректировать параметры крутящего момента для достижения правильной силы зажима и предотвращения заедания резьбы, особенно при использовании автоматизированных сборочных инструментов.
Ограничения в условиях истирания и суровых сред
Несмотря на свою универсальность, цинкование имеет существенные эксплуатационные ограничения. Поскольку защитный слой относительно тонкий, среды с сильным механическим истиранием быстро изнашивают цинк, обнажая сталь под ним. Кроме того, цинковые покрытия, как правило, начинают быстро разрушаться при непрерывных рабочих температурах, превышающих приблизительно 200°C (392°F), в зависимости от используемого хроматного конверсионного слоя.
В сильнокислых средах или морской среде с постоянным воздействием хлоридов стандартное цинковое покрытие быстро покрывается белой ржавчиной. В таких суровых условиях инженерам приходится переходить к более толстому горячему цинкованию, органическим цинковым покрытиям или сплавам из чистой нержавеющей стали, чтобы гарантировать долговременную структурную целостность.
Как выбрать, закупить и проверить оцинкованную фурнитуру.
Переход от этапа проектирования к серийному производству требует тщательного подхода к техническим характеристикам и закупкам. Приобретение этих обработанных компонентов требует четкой коммуникации относительно толщины покрытия, последующей обработки и механических допусков. Вместо того чтобы полагаться на общие заявления о качестве, покупатели должны требовать конкретных результатов: запрашивать сертификаты соответствия (C of C) по таким стандартам, как ASTM B633 или ISO 4042, и требовать... калиброванные отчеты о толщине поперечного сеченияа также требуют предоставления данных испытаний на солевое распыление, специфичных для применяемого хромата.
Контрольный список закупок и проектирования
В подробном контрольном списке закупок должны быть четко определены требуемые стандарты для
Основные выводы
- Толщину цинкового покрытия следует указывать в типичном диапазоне от 5 до 25 микрон, исходя из условий эксплуатации, подверженности коррозии и допуска на посадку резьбы.
- Цинковое покрытие следует применять к деталям из углеродистой стали, такой как 1045/C45 или Q235/A36, когда требуется экономичный защитный антикоррозионный барьер.
- Для высокопрочных крепежных элементов с твердостью выше 32 HRC необходимо проводить последующую термообработку перед использованием в качестве конструкционных материалов, чтобы снизить риск водородного охрупчивания.
- Для новых разработок выбирайте трехвалентные хроматные покрытия, соответствующие требованиям RoHS и REACH, вместо запрещенных шестивалентных хроматов.
- При оценке требований к воздействию солевого тумана следует различать белую и красную ржавчину, поскольку коррозия цинка и разрушение стальной подложки указывают на разные стадии эксплуатационных характеристик.
- Учитывайте образование налета на резьбе и углублениях, чтобы предотвратить заедание при установке в прецизионных узлах.
Часто задаваемые вопросы
Для чего используются оцинкованные детали?
Они широко используются в промышленном оборудовании, строительных компонентах, электрических корпусах и узлах общего назначения, где детали из углеродистой стали нуждаются в экономичной защите от влаги, химических веществ и перепадов температуры.
Какова толщина цинкового покрытия промышленных крепежных элементов?
Типичные толщины гальванического цинкового покрытия варьируются от 5 до 25 микрон в зависимости от технических характеристик, геометрии детали, целевого уровня коррозии и требований к посадке резьбы.
Почему цинковое покрытие защищает сталь от ржавчины?
Цинк действует как жертвенный анод, то есть он корродирует раньше, чем нижележащая сталь. Это помогает защитить основной металл, даже если поверхность с покрытием слегка поцарапана во время транспортировки или сборки.
В чём разница между белой и красной ржавчиной?
Белая ржавчина указывает на коррозию цинкового покрытия, а красная ржавчина — на коррозию стальной основы. В технических условиях должно быть четко указано, какой именно вид разрушения измеряется.
Нужно ли проводить термообработку высокопрочных оцинкованных крепежных элементов?
Да. Крепежные элементы с твердостью выше 32 HRC могут потребовать последующей термообработки, часто при температуре от 190°C до 220°C в течение 4–24 часов, для снижения риска водородного охрупчивания.