














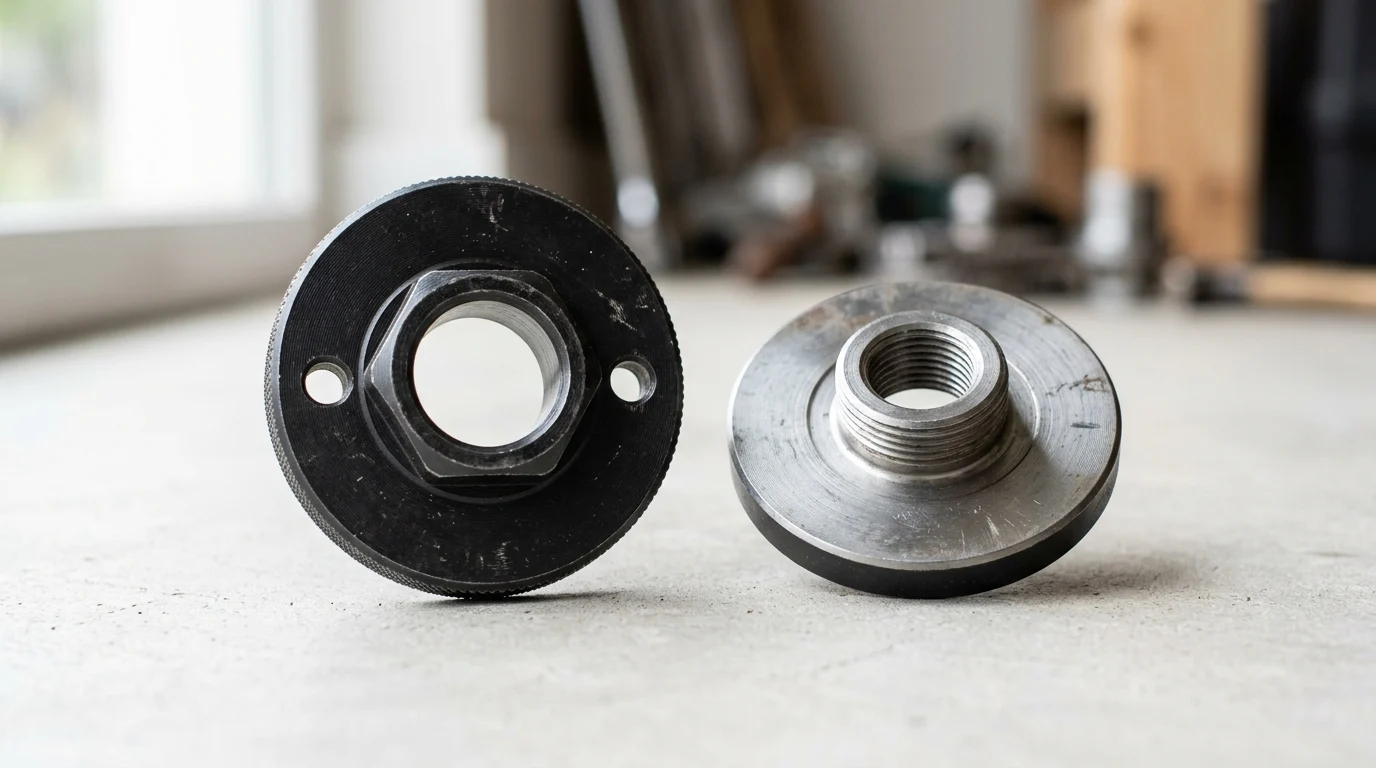
Шлифовальная машина, которая кажется шероховатой на ощупь, не всегда страдает от слабого двигателя или изношенных подшипников. При скорости вращения выше 10 000 об/мин небольшая погрешность в месте контакта диска может привести к заметному вибрированию, более быстрому износу абразивного материала и повышенной утомляемости оператора. Верхняя и нижняя прижимные пластины Зажимные компоненты определяют, будет ли колесо вращаться ровно или передавать вибрацию на шпиндель и корпус. В этой статье объясняется, как геометрия пластины, допуск на биение, качество материала и способ монтажа влияют на стабильность, безопасность и срок службы инструмента. В ней также описывается практический диагностический подход, позволяющий техникам и покупателям отличать вибрацию, связанную с фланцем, от дисбаланса диска, износа шпинделя и проблем с техническим обслуживанием.
Почему важны прижимные пластины угловой шлифовальной машины
Производители электроинструментов и специалисты по изготовлению тяжелой техники часто уделяют большое внимание мощности двигателя, плотности медной обмотки и качеству подшипников, упуская из виду буквально точку контакта: верхняя и нижняя прижимные пластины угловой шлифовальной машины](https://www.glinhardware.com/lower-pressure-plate-flange-outer-diameter-40-m10-slot-14-angle-grinder-model-100-changed-to-125-180m14-product/)sЕсли шлифовальный станок чрезмерно вибрирует во время стандартной операции резки, то зачастую основными виновниками являются эти, на первый взгляд, простые на вид фланцы. При скорости вращения, превышающей 10 000 об/мин, даже незначительные дисбалансы или микроскопические асимметрии в зажимном механизме усиливаются, вызывая значительную вибрацию рук и предплечий. Это критическое узкое место в производительности, которое снижает как срок службы инструмента, так и безопасность оператора.
Для чего нужны верхняя и нижняя нажимные пластины?
Нижняя прижимная пластина, обычно называемая внутренним фланцем, устанавливается непосредственно на обработанный шпиндель шлифовального станка. Она обеспечивает идеально перпендикулярную плоскость посадки относительно оси шпинделя. Верхняя прижимная пластина — контргайка — навинчивается на шпиндель, создавая равномерное концентрическое усилие зажима абразивного диска. Поддерживая идеально параллельные сопрягаемые поверхности при высоком крутящем моменте, это взаимодействие предотвращает радиальное или осевое отклонение диска, выступая в качестве основного механического механизма для гашения и предотвращения передачи вибрации. При выборе поставщика комплекты фланцевПокупатели должны понимать, что это высоконагруженные, динамические компоненты системы передачи энергии, которые определяют общую стабильность инструмента.
Ограничения и зависимости системы: Прецизионные пластины являются частью взаимозависимой механической системы. Крайне важно понимать, что техника работы оператора (например, чрезмерное затягивание или неравномерная посадка), вариации качества диска и износ шпинделя часто являются более значительными источниками вибрации, чем точность пластины. Переход на высокоточные фланцы не может компенсировать плохое техническое обслуживание; он даст оптимальные результаты только при условии надлежащего обслуживания инструмента.
Как точность влияет на устойчивость и безопасность
Точность изготовления этих пластин напрямую влияет на безопасность и утомляемость оператора, соответствуя таким стандартам, как ISO 28927 для ручных портативных электроинструментов. Путь передачи вибрации прямой: любая неровность пластины передается на колесо, вниз по шпинделю, через корпус двигателя и, в конечном итоге, в руки оператора. Стандартная штампованная пластина может иметь биение от 0,15 до 0,20 мм. При 11 000 об/мин это отклонение создает опасную вибрацию, которая может разрушить тонкие отрезные диски и способствовать развитию тяжелого синдрома вибрации рук и предплечий при длительной работе. Высокоточные кованые и обработанные на станках с ЧПУ пластины снижают допуск на биение до уровня ниже 0,05 мм — показательный эталон для компонентов профессионального класса.
Диагностическая структура: При возникновении проблем с вибрацией специалистам следует использовать последовательный процесс поиска и устранения неисправностей, а не заменять детали вслепую. Ключевое значение имеет дифференциация симптомов: износ подшипников шпинделя обычно проявляется в виде непрерывного высокочастотного скрежета, сопровождающегося нагревом, в то время как присущий диску дисбаланс вызывает ритмичный низкочастотный стук. В отличие от этого, биение пластины проявляется в виде высокочастотного направленного колебания, которое немедленно усиливается при приложении давления резания. Прежде чем заподозрить неисправность пластин, операторы должны:
- Убедитесь, что абразивный диск не поврежден и имеет правильную балансировку.
- Осмотрите шпиндель и оправку на предмет износа подшипников или их деформации.
- Убедитесь, что были соблюдены все надлежащие методы монтажа, включая очистку всех сопрягаемых поверхностей от загрязнений.
Если эти базовые параметры в норме, то вероятным источником нестабильности являются нажимные пластины.
Ключевые характеристики, которые покупателям следует сравнить.
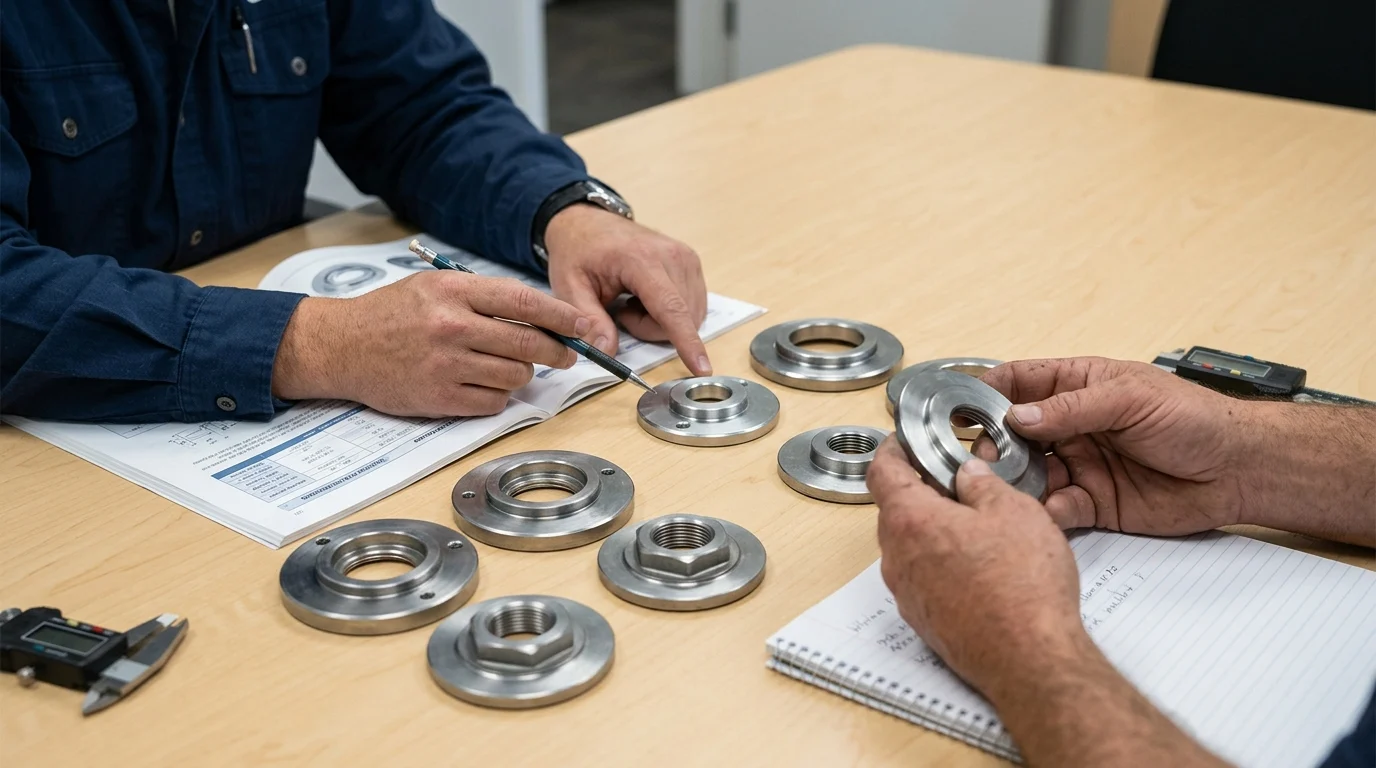
Перед оформлением заказа на закупку отделы закупок должны изучить фактические производственные характеристики, которые напрямую влияют на устойчивость к вращению. При работе с такими вопросами... оптом промышленные электроинструменты и аксессуарыПонимание основных принципов металлургии, допусков на размеры и процессов финишной обработки отличает надежного производителя оригинального оборудования (OEM) от непостоянного поставщика, позволяющего наладить долгосрочное сотрудничество.
Материал, допуски и качество поверхности.
Качество материалов и обработки поверхности — критически важные параметры, где качество может сильно варьироваться. Стандартные прижимные пластины часто изготавливаются из простых материалов, которые могут быть слишком мягкими для интенсивного промышленного использования, что приводит к деформации под нагрузкой, дисбалансу и последующей вибрации. Пластины промышленного класса используют более твердые сплавы и подвергаются термообработке для достижения твердости сердцевины, которая предотвращает преждевременное повреждение или деформацию отверстий для штифтов стопорными штифтами гаечного ключа. Хотя конкретные диапазоны твердости и пределы биения (подробно описанные в сравнительной таблице ниже) служат скорее иллюстративными отраслевыми эталонами, чем универсальными законами, они обеспечивают надежную основу для профессионального применения. Обработка поверхности также важна; надлежащее покрытие черным оксидом или толстое цинковое покрытие активно предотвращает заклинивание резьбы ржавчиной после влажной резки или воздействия высокой влажности на рабочих местах.
Посадка, баланс и совместимость
Точность подгонки и балансировки имеют основополагающее значение в производстве инструментов. Независимо от того, используется ли резьба M14 для европейского рынка или резьба 5/8"-11 для североамериканских инструментов, зацепление резьбы должно быть безупречным, чтобы предотвратить перекос резьбы под нагрузкой. Правильная техника установки также имеет решающее значение; даже прецизионные пластины будут вызывать вибрацию при неправильной установке. Операторы должны обеспечить правильную последовательность затяжки, очистить сопрягаемые поверхности от всех загрязнений и проверить правильную ориентацию диска. В следующей сравнительной таблице приведены основные различия между стандартными и высокоточными вариантами:
| Спецификация | Стандартные нажимные пластины | Высокоточные пластины, изготовленные на станках с ЧПУ. |
|---|---|---|
| Базовый материал | Q235 / Порошковая металлургия | Кованая сталь 45# / 40Cr |
| Твердость материала | HRC 20 - 25 | HRC 42 - 48 (иллюстративный эталонный показатель) |
| Допуск на биение | > 0,15 мм | |
| Зацепление резьбы | Свободно сцепляется / Склонно к заеданию | Класс 6H / Точная посадка |
Даже малейшее нарушение баланса приводит к вибрации всего шлифовального станка. Достижение критического биения фланцевые гайки угловой шлифовальной машины Это необходимый шаг для брендов, выпускающих электроинструменты профессионального уровня.
Как выбрать и проверить поставщиков
Поиск поставщика, способного стабильно обеспечивать высокую точность, необходимую для снижения вибрации, требует тщательной проверки. Разница между посредственным поставщиком и высококвалифицированным предприятием сводится к их капитальному оборудованию и процессам контроля качества. При поиске оптового партнера для усиленные стопорные гайки для шлифовальных машинПокупатели должны оценивать реальные производственные возможности цеха, а не полагаться исключительно на маркетинговые материалы.
Проверка качества и тестирование производительности
Надежная система управления качеством имеет решающее значение при проведении аудита предприятия. Вместо того чтобы принимать на веру расплывчатые заявления о высоком качестве производства, отделы закупок должны запрашивать конкретные, действенные данные.
Основные выводы
- Перед заменой нажимных пластин осмотрите абразивный диск, шпиндель, подшипники и сопрягаемые поверхности, чтобы избежать неправильной диагностики источника вибрации.
- При необходимости минимизации биения следует использовать высокоточные кованые или изготовленные на станках с ЧПУ пластины, особенно для шлифовальных станков, работающих со скоростью вращения выше 10 000 об/мин.
- Рассматривайте верхнюю и нижнюю прижимные пластины как динамические компоненты передачи мощности, а не как простые аксессуары, поскольку они напрямую влияют на стабильность диска.
- Для достижения профессиональных результатов стремитесь к биению прижимной пластины менее 0,05 мм, по сравнению с 0,15–0,20 мм, часто наблюдаемыми у штампованных пластин.
- Избегайте чрезмерного затягивания и всегда очищайте посадочные поверхности, поскольку неправильная установка может свести на нет преимущества прецизионных фланцев.
Часто задаваемые вопросы
Для чего нужны верхняя и нижняя прижимные пластины в угловой шлифовальной машине?
Нижняя пластина устанавливается на шпиндель и поддерживает диск, а верхняя пластина фиксирует его на месте. Вместе они обеспечивают центрирование, параллельность и надежную фиксацию диска во время высокоскоростного вращения.
Как точность прижимной пластины снижает вибрацию?
Высокоточные пластины минимизируют биение и обеспечивают концентричность усилия зажима. Это уменьшает вибрацию диска на скоростях выше 10 000 об/мин, снижая передачу вибрации через шпиндель и корпус инструмента.
Какой уровень биения характерен для профессиональных прижимных пластин?
Стандартные штампованные пластины могут демонстрировать биение в пределах от 0,15 до 0,20 мм, в то время как высокоточные кованые или изготовленные на станках с ЧПУ пластины могут иметь биение менее 0,05 мм для большей стабильности.
Могут ли прецизионные фланцы решить все проблемы с вибрацией угловой шлифовальной машины?
Нет. Вибрация также может возникать из-за поврежденных дисков, изношенных подшипников шпинделя, погнутых валов, мусора на сопрягаемых поверхностях или неправильной техники монтажа. Прецизионные пластины лучше всего работают на хорошо обслуживаемых инструментах.
Какой симптом вибрации указывает на биение нажимной пластины?
Биение пластины часто вызывает высокочастотную направленную вибрацию, которая усиливается по мере увеличения давления резания. Износ подшипников обычно приводит к нагреву и шуму при шлифовании, а дисбаланс диска часто ощущается как ритмичный стук.