














Оптовые поставщики фланцев и оправок для угловых шлифовальных машин: твердость 35-45 HRC и 48-часовое испытание в солевом тумане для промышленных дистрибьюторов.
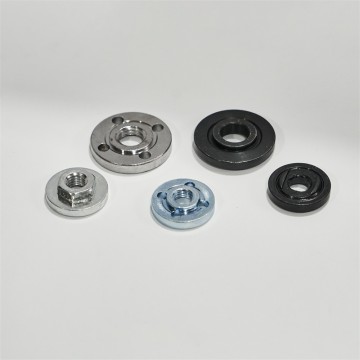
Дистрибьютор промышленного оборудования на Среднем Западе США имел годовой бюджет на закупку фланцев и оправок для угловых шлифовальных машин в размере 180 000 долларов, распределенный между тремя программами собственных торговых марок. Первый поставщик предложил самую низкую цену за единицу продукции: твердость по Роквеллу 38-42 с 24-часовой проверкой в солевом тумане. Второй поставщик предложил твердость по Роквеллу 40-44 с 48-часовой проверкой в солевом тумане с наценкой в 12%. Третий поставщик предложил твердость по Роквеллу 35-45 с 96-часовой проверкой в солевом тумане с наценкой в 25%. Покупатель в итоге обратился к первому поставщику — и через 14 месяцев двое его розничных клиентов подали гарантийные претензии по поводу хрупкого разрушения фланцев, а третий перешел к конкуренту после того, как через 90 дней хранения на открытом воздухе появилась коррозия в солевом тумане. Сэкономленные 14 000 долларов на цене за единицу продукции превратились в 48 000 долларов убытков по гарантийному обслуживанию и потере клиентов. Это руководство представляет собой проверенную на практике версию того, как промышленным дистрибьюторам следует выбирать, проверять и закупать оптом фланцы и оправки для угловых шлифовальных машин у китайских производителей, избегая неожиданностей, связанных с показателями твердости по Роквеллу (HRC) и твердости по Нейру (NSS).
Данное руководство основано на оптовом процессе закупок, используемом дистрибьюторами промышленного оборудования, которые приобретают фланцы и оправки для угловых шлифовальных машин на китайских заводах, таких как Yuyao Guling Hardware Co., Ltd. — производитель прецизионной ковки и металлообработки, расположенный в Юяо, Нинбо, и использующий более 40 полностью автоматизированных станков с ЧПУ и линий холодной высадки для производства прижимных пластин для угловых шлифовальных машин, комплектов фланцев, переходных соединений, гидравлических фитингов и щеток для труб для промышленных покупателей по всему миру.
Два типа отказов, определяющие требования к твердости по Роквеллу (HRC) 35-45 и 48-часовому показателю NSS.
Фланцы и оправки угловых шлифовальных машин выходят из строя в двух режимах работы: механический износ (вызванный крутящим моментом и частотой вращения) и коррозия (вызванная влажностью, воздействием соли и условиями хранения). Спецификация HRC 35-45 касается механического износа; спецификация 48-часового испытания NSS касается коррозии. Оба режима отказов обходятся дистрибьютору в дополнительные средства на гарантийное обслуживание и подрывают доверие клиентов, и оба можно предотвратить путем жесткого контроля качества поступающих материалов, подтвержденного проверенными сертификатами испытаний.
Механический износ фланцев и валов угловых шлифовальных машин обычно проявляется в виде деформации поверхности фланца (зажимная поверхность теряет плоскостность, вызывая люфт диска), износа резьбы (резьба вала теряет сцепление, вызывая проскальзывание диска под нагрузкой) или растрескивания фланца (на корпусе фланца образуются микротрещины под воздействием постоянного крутящего момента). Первопричина — недостаточное упрочнение поверхности: твердость по Роквеллу (HRC) ниже 35 обычно указывает на то, что стальная основа слишком мягкая, чтобы выдерживать крутящий момент при непрерывной работе угловой шлифовальной машины на частоте 8000–12000 об/мин. Спецификация HRC 35–45 обеспечивает твердость поверхности, необходимую для сопротивления деформации, при сохранении достаточной прочности основы для сопротивления хрупкому разрушению под ударной нагрузкой.
Коррозионное разрушение фланцев и оправок угловых шлифовальных машин обычно проявляется в виде окисления поверхности (белая ржавчина на цинковом покрытии, красная ржавчина на открытой стали), заедания резьбы (резьба оправки корродирует и заклинивает во время установки) или смещения размеров фланца (коррозия корпуса фланца неравномерна, вызывающая проблемы с посадкой). Первопричина — недостаточная защита от коррозии: цинковое покрытие толщиной менее 8 мкм, как правило, не выдерживает 48-часового испытания в солевом тумане, а незащищенная сталь марки 45 начинает корродировать в течение нескольких часов после воздействия солевого тумана. Спецификация 48-часового испытания в солевом тумане с цинковым покрытием ≥ 8 мкм обеспечивает коррозионную стойкость для промышленного хранения в помещениях и на открытом воздухе, а также для кратковременного использования на открытом воздухе.
Два типа отказов не являются независимыми — фланец, вышедший из строя из-за механического износа, обычно также выходит из строя из-за коррозии, поскольку повреждение поверхности в результате механического износа обнажает незащищенную стальную основу для воздействия агрессивной среды. Комбинация твердости по Роквеллу (HRC) 35-45 + 48-часового показателя NSS обеспечивает многоуровневую защиту: HRC предотвращает механический износ, обнажающий основу, а показатель NSS предотвращает коррозию, распространяющуюся от любых незначительных повреждений поверхности. Дистрибьюторы, которые указывают только HRC (без NSS), обычно наблюдают отказы, вызванные коррозией, в течение 90-180 дней; дистрибьюторы, которые указывают только NSS (без HRC), обычно наблюдают отказы, вызванные механическим износом, в течение 6-12 месяцев; дистрибьюторы, которые указывают оба показателя, наблюдают срок службы в эксплуатации 18-36 месяцев с уровнем гарантийного обслуживания ниже 1%.
Твердость по шкале HRC 35-45: оптимальный показатель для фланцев угловых шлифовальных машин.
Фланец нижней прижимной пластины угловой шлифовальной машины Guling (наружный диаметр 40 мм, резьба M10) — спецификация HRC 35-45 обеспечивает твердость поверхности для непрерывной работы при 8000-12000 об/мин без деформации поверхности фланца или износа резьбы.
Спецификация твердости HRC 35-45 для фланцев и оправок угловых шлифовальных машин является оптимальным инженерным показателем, обеспечивающим баланс между твердостью поверхности (для износостойкости) и ударной вязкостью подложки (для ударопрочности). Значение HRC ниже 35 (обычно HRC 28-34) указывает на недостаточное упрочнение поверхности — поверхность фланца изнашивается под воздействием крутящего момента в течение 3-6 месяцев, а резьба — в течение 6-12 месяцев. Значение HRC выше 45 (обычно HRC 46-55) указывает на чрезмерное упрочнение поверхности — фланец становится хрупким и разрушается под воздействием ударной нагрузки, особенно во время заклинивания диска, когда угловая шлифовальная машина останавливается, а ударная нагрузка возрастает в 5-10 раз по сравнению с нормальным крутящим моментом.
Спецификация HRC 35-45 проверена в соответствии с BS EN ISO 6508-1 Метод определения твердости по Роквеллу (шкала С, нагрузка 150 кгс, алмазный индентор). Протокол испытаний требует 3 точек измерения на образец, при этом среднее значение и стандартное отклонение указываются в сертификате. Типичный сертификат HRC 35-45 для партии фланцев угловых шлифовальных машин показывает среднее значение HRC 40 ± 1,5 по всей партии, при этом значения HRC отдельных образцов варьируются от HRC 38 до HRC 43. Дистрибьюторам следует отбраковывать партии со средним значением HRC, выходящим за пределы диапазона 35-45, или со стандартным отклонением выше 2,0, поскольку оба этих фактора указывают на непостоянство термообработки в печи поставщика.
Спецификация HRC 35-45 определяет выбор материала подложки. Стандартной подложкой является среднеуглеродистая сталь 45# (согласно BS EN 10083-3 C45) с закалкой до твердости HRC 35-45. Для применений с более высокими нагрузками (большие угловые шлифовальные машины диаметром 180 мм / 7 дюймов, непрерывная работа в промышленных условиях) в качестве улучшенной подложки используется легированная сталь 40Cr с типичной твердостью HRC 40-45. Для экономичных применений (угловые шлифовальные машины бытового класса, периодическое использование) приемлема среднеуглеродистая сталь 35# (согласно BS EN 10083-3 C35) с твердостью HRC 35-40, но при этом снижается ударная вязкость. Выбор подложки должен быть задокументирован на чертеже фланца и в сертификате материала поставщика.
Спецификация HRC 35-45 также ограничивает выбор обработки поверхности. Цинкование (электролитическое или механическое) не влияет на показатель HRC, поскольку цинк является мягким покрытием, которое не проникает в стальную основу. Черное оксидное покрытие допустимо для фланцев с твердостью HRC 35-45, поскольку оно не влияет на твердость. Химическое никелирование допустимо, но увеличивает стоимость и обычно применяется только в морских/шельфовых условиях. Горячее цинкование НЕ рекомендуется для фланцев с твердостью HRC 35-45, поскольку температура цинковой ванны (450°C) может размягчить основу ниже HRC 35, особенно на тонкостенных фланцах, где сквозное упрочнение незначительно.
48-часовое воздействие солевого тумана: промышленный порог для использования внутри и вне помещений.
48-часовой показатель устойчивости к нейтральному солевому туману (NSS) на BS EN ISO 9227 48-часовой показатель NSS — это промышленный порог долговечности, который отделяет хранение в помещении/кратковременное хранение на открытом воздухе от хранения на открытом воздухе/в прибрежной зоне/морской среде. Стандартная спецификация для промышленных дистрибьюторов, обслуживающих розничные каналы по продаже строительных материалов, оборудования и товаров для дома, предусматривает хранение фланца или оправки на складе, на полке магазина или в грузовике подрядчика в течение 3-12 месяцев до использования. При показателе NSS менее 48 часов (обычно 24 часа) защита от коррозии достаточна только для хранения в помещении под контролем; при показателе NSS более 48 часов (96 или 240 часов) защита от коррозии рассчитана на условия эксплуатации на открытом воздухе/в прибрежной зоне/морской среде и увеличивает стоимость единицы продукции на 20-40%.
Для обеспечения 48-часового рейтинга NSS требуется цинковое покрытие толщиной ≥ 8 мкм на единицу площади. BS EN ISO 1456 Стандартные гальванические покрытия с хроматной пассивацией для дополнительной коррозионной стойкости. Толщина цинкового покрытия проверяется с помощью рентгенофлуоресцентного анализатора (XRF) в 3-5 точках измерения на каждом фланце. Типичный 48-часовой сертификат NSS показывает среднюю толщину цинкового покрытия 10-12 мкм по всей партии, с хроматной пассивацией (прозрачной или желтой) для дополнительной коррозионной стойкости. Дистрибьюторы должны отбраковывать партии с толщиной цинкового покрытия менее 8 мкм или с видимой белой ржавчиной в течение 24 часов после воздействия NSS.
Протокол испытаний NSS требует концентрации солевого раствора 50 г/л ± 5 г/л NaCl, pH 6,5-7,2, температуры камеры 35°C ± 2°C и непрерывного распыления в течение указанного времени. Образцы проверяются через 24, 48, 72 и 96 часов (если проверка продолжается) на наличие белой ржавчины (окисление цинка) и красной ржавчины (коррозия стальной подложки) в соответствии с визуальной оценкой ASTM D610. 48-часовая конечная точка является разделительной линией: ≤ 5% красной ржавчины через 48 часов — ПРОЙДЕНО; > 5% красной ржавчины через 48 часов — НЕ ПРОЙДЕНО. Дистрибьюторам следует запрашивать фотографию 48-часового осмотра и процентное содержание красной ржавчины через 24/48/72 часа из отчета лаборатории NSS поставщика.
Спецификация NSS с 48-часовой твердостью взаимодействует со спецификацией HRC 35-45. Фланец с твердостью HRC 45+, но с твердостью NSS всего 24 часа, имеет избыточную прочность, но недостаточную коррозионную стойкость — он будет противостоять механическому износу, но выйдет из строя из-за коррозии через 90 дней. Фланец с твердостью NSS 96 часов, но с твердостью HRC всего 30, имеет недостаточную твердость — он будет противостоять коррозии, но выйдет из строя из-за механического износа через 6 месяцев. Комбинация HRC 35-45 + 48-часовая твердость NSS представляет собой сбалансированную с технической точки зрения спецификацию, которая учитывает оба вида отказов. Дистрибьюторы, которые пытаются сэкономить, ослабляя требования одной из спецификаций, обычно оплачивают гарантийные расходы по другому виду отказов.
Экономические аспекты минимального объема заказа в оптовой торговле: пробный период 500 единиц против запуска производства на 2000 единиц против масштабирования на 10 000 единиц.
Экономические показатели минимального объема заказа (MOQ) для фланцев и оправок угловых шлифовальных машин в оптовой торговле следуют ступенчатой кривой ценообразования, где цена за единицу снижается на 15-20% от пробного уровня в 500 единиц до уровня запуска в 2000 единиц, затем снижается еще на 10-15% от 2000 до 10 000 единиц и стабилизируется на уровне около 25 000 единиц. Ступени цен определяются амортизацией затрат на наладку (настройка штампов для холодной высадки, настройка станков с ЧПУ, настройка гальванических стеллажей), амортизацией предварительных заказов компонентов (стальные прутки, цинковые аноды, упаковочные материалы) и эффективностью планирования производственной линии. В таблице ниже приведено краткое описание типичных экономических показателей минимального объема заказа (MOQ) для одного артикула фланца угловой шлифовальной машины.
| Размер заказа | Типичная цена за единицу (базовый вариант с фланцем M10 40 мм) | Разница в цене по сравнению с предыдущим уровнем. | Время выполнения | Приложение |
|---|---|---|---|---|
| испытание на 500 единиц | Исходный уровень (100%) | — | 4-6 недель | Тестирование товарных позиций дистрибьютором, тестовый рынок розничной торговли |
| Запуск продаж в количестве 2000 единиц | 80-85% от исходного уровня | от -15 до -20% | 4-6 недель | Запуск дистрибьюторской сети, региональная розничная дистрибуция. |
| Масштаб 10 000 единиц | 68-75% от исходного уровня | от -10 до -15% | 6-8 недель | Многорегиональный дистрибьютор, поставка товаров в розничные сети. |
| Более 25 000 единиц продукции по всей стране | 62-70% от исходного уровня | от -5 до -10% | 6-10 недель | Национальный дистрибьютор, контракт на поставку OEM-продукции. |
Пробный заказ на 500 единиц является наиболее важным в отношениях между дистрибьютором и поставщиком. Именно на этом этапе впервые подтверждаются соответствие спецификации HRC 35-45, спецификации NSS на 48 часов, сертификату на материалы и упаковке/маркировке. Пробный заказ на 500 единиц следует оценивать с точки зрения общей стоимости партнерства (включая качество сертификатов HRC + NSS, индивидуализацию упаковки, оперативность поставщика в ответах на вопросы по спецификации), а не только по цене за единицу. Дистрибьюторы, которые договариваются о цене пробного заказа на 500 единиц до уровня стандартных товаров, обычно получают инженерную поддержку на уровне стандартных товаров, а при запуске продаж в количестве 2000 единиц приходится экономить на качестве.
Запуск с объемом заказа в 2000 единиц — это наиболее распространенный размер заказа для дистрибьюторов промышленного оборудования с запуском в одном регионе и циклом продаж от 6 до 12 месяцев. При объеме заказа в 2000 единиц цена за единицу снижается на 15-20% по сравнению с пробным запуском в 500 единиц, время выполнения заказа по-прежнему составляет 4-6 недель, и поставщик, как правило, стабилизирует производственную линию для конкретной конфигурации дистрибьютора. На этапе запуска с объемом заказа в 2000 единиц дистрибьютору также следует начать квалификацию второго поставщика (параллельного китайского OEM-производителя с возможностями тестирования HRC + NSS), чтобы снизить риски, связанные с поставками от единственного поставщика.
На этапе закупки 10 000 единиц оптовая программа переходит в отношения с национальным дистрибьютором. При объеме 10 000 единиц цена за единицу снижается на 25-30% по сравнению с пробным периодом в 500 единиц, сроки поставки увеличиваются до 6-8 недель из-за большего объема производства, и поставщик, как правило, готов обсудить индивидуальную упаковку, нанесение фирменной марки и доставку паллетами. На этапе закупки 10 000 единиц дистрибьютору также следует заключить с поставщиком форвардный контракт на 12 месяцев, чтобы застраховаться от колебаний цен на сталь и повышения цен на цинкование.
Матрица квалификации поставщиков по 5 брендам
Матрица квалификации поставщиков по 5 брендам обобщает оценку китайского производителя фланцев для угловых шлифовальных машин, проведенную промышленным дистрибьютором, по пяти параметрам: возможности проведения испытаний на твердость, возможности проведения испытаний в солевом тумане, глубина сертификации материалов, гибкость минимального объема заказа и глубина экспортной документации. Каждый параметр оценивается по шкале от 1 до 5, где 5 — лучший в своем классе. Поставщик, набравший 18 баллов или выше из 25, является серьезным кандидатом для оптовой программы дистрибьютора. Поставщик, набравший 12 баллов или ниже, должен быть исключен из окончательного отбора. Матрица применяется к 3-5 китайским производителям, прошедшим первоначальную оценку по 4 вопросам (фотографии с завода, внутренние испытания на твердость, внутренние испытания в солевом тумане, опыт экспорта).
| Измерение | Оценка 1 (исключено) | Оценка 3 (приемлемо) | Оценка 5 (лучший в своем классе) |
|---|---|---|---|
| Возможность проведения испытаний на твердость | Нет прибора для измерения твердости по Роквеллу, нет сертификатов. | Собственный тестер Роквелла, базовый отчет HRC. | Измерительный прибор Роквелла, откалиброванный по стандарту BS EN ISO 6508-1, трехточечное измерение, статистическая отчетность (среднее значение + стандартное отклонение). |
| Возможность проведения испытаний солевым туманом | Нет камеры для солевого тумана, нет сертификатов. | Камера для солевого тумана собственного производства, круглосуточное измерение концентрации соли. | Калиброванная камера NSS по стандарту BS EN ISO 9227, рассчитана на 48/96/240 часов работы, визуальная оценка по стандарту ASTM D610. |
| глубина сертификации материала | Сертификат материалов отсутствует, стандартная заявка № 45. | Сертификат производителя с указанием марки стали | Сертификат производителя BS EN 10083-3 C45 + проверка химического состава + отслеживаемость партий |
| Гибкость минимального объема заказа | Минимальный объем заказа 5000+ единиц, пробный период не предусмотрен. | Пробный период (1000 единиц), запуск (5000 единиц). | Пробный период 500 единиц + запуск 2000 единиц + масштабирование до 10 000 единиц, агрегация смешанных SKU. |
| Глубина экспортируемой документации | Нет опыта экспорта, стандартный коммерческий счет-фактура. | Стандартный коммерческий счет-фактура + упаковочный лист | Коммерческий счет-фактура + упаковочный лист + сертификат происхождения + классификация по коду ТН ВЭД + сертификат фумигации |
Матрица из 5 марок применяется на основе данных аудита завода-изготовителя, а не заявлений, полученных в ответ на запрос предложений. Показатель возможности проведения испытаний на твердость проверяется путем анализа сертификата калибровки тестера Роквелла завода (обычно аккредитованного CNAS), образцов протоколов испытаний HRC из прошлых производственных партий и записей об обучении оператора. Показатель возможности проведения испытаний в солевом тумане проверяется путем анализа сертификата калибровки камеры NSS завода, образцов протоколов испытаний NSS из прошлых производственных партий (с фотографиями осмотра через 24/48/96 часов) и журнала технического обслуживания камеры.
Показатель глубины сертификации материалов проверяется путем анализа сертификатов сталелитейного завода (в которых должна быть указана марка стали BS EN 10083-3 и химический состав), записей о входном контроле материалов завода (в которых химический состав должен соответствовать сертификату завода) и системы отслеживания партий (в которой каждая партия готовых фланцев должна быть связана с номером плавки сталелитейного завода). Показатель гибкости минимального объема заказа (MOQ) проверяется путем анализа истории заказов завода (с указанием фактически отгруженных минимальных объемов заказа) и системы планирования производства (с указанием способа агрегирования заказов смешанных артикулов). Показатель глубины экспортной документации проверяется путем анализа прошлых экспортных поставок в аналогичные страны (обычно Северная Америка, ЕС, Ближний Восток) с полным комплектом документации.
Результаты анализа матрицы являются входными данными для окончательного выбора поставщика. Дистрибьютор должен выбрать двух лучших поставщиков по результатам анализа матрицы и одновременно разместить пробные заказы на 500 единиц у обоих. Пробный заказ на 500 единиц становится окончательным фильтром выбора, и поставщик, предоставивший лучший сертификат HRC + NSS и лучшую упаковку/маркировку, получает право на размещение заказа на 2000 единиц. Проведение параллельных пробных заказов снижает риски, связанные с зависимостью от одного поставщика, и дает дистрибьютору преимущество при согласовании цены на 2000 единиц.
Когда НЕ следует закупать продукцию у китайского производителя (3 критических сценария)
Закупка продукции у китайских OEM-производителей не является подходящей коммерческой моделью для каждого сценария работы промышленного дистрибьютора. Существует три критических сценария, когда дистрибьютору следует оставаться с региональным OEM-производителем (как правило, немецкой/японской/североамериканской маркой), а не закупать продукцию у китайского OEM-производителя. Выявление этих сценариев до квалификации поставщика позволяет дистрибьютору избежать задержки программы на 6-12 месяцев.
Первый сценарий, который может сорвать сделку: годовой объем закупок менее 10 000 единиц. Дистрибьютор с годовым объемом закупок менее 10 000 единиц не может амортизировать цикл квалификации поставщика (обычно 8-12 недель), оформление сертификатов HRC + NSS, индивидуальную настройку упаковки и экспортную документацию для достаточного количества единиц, чтобы оправдать затраты на программу. Точка безубыточности для программы закупок у китайского OEM-производителя составляет приблизительно 10 000 единиц в год для фланцев и оправок угловых шлифовальных машин. При объеме закупок менее 10 000 единиц региональный OEM-производитель является более дешевым вариантом даже при надбавке в 25-40% за единицу.
Второй критический сценарий — клиентская база требует наличия немецкого/японского OEM-бренда на упаковке. В некоторых сегментах рынка (в частности, на немецком рынке автозапчастей, японских промышленных OEM-производителях, североамериканских компаниях по техническому обслуживанию и ремонту аэрокосмической техники) требуется указание бренда OEM на упаковке, и они могут отказаться от китайских OEM-фланцев и оправок независимо от соответствия спецификации HRC + NSS. В этих сегментах надбавка за региональный OEM-бренд является обязательным условием для закупки, и фланец, произведенный китайским OEM-производителем, — даже с идентичной сертификацией HRC + NSS — не обеспечит победу в тендере. В таких сегментах дистрибьютору следует сотрудничать с региональным OEM-производителем.
Третий критический сценарий — требуется срок поставки менее 3 недель. Закупка продукции у китайских OEM-производителей предполагает срок производства 4-6 недель, плюс 3-5 недель на морскую доставку (из Китая в Северную Америку/ЕС) и 1-2 недели на таможенное оформление, что в сумме составляет 8-13 недель от начала и конца. Дистрибьюторы, имеющие обязательства перед клиентами, требующие сроков поставки менее 3 недель (обычно это связано с экстренным пополнением запасов, превышением сроков подрядчиков или сезонными всплесками спроса), не могут использовать закупки у китайских OEM-производителей и должны оставаться с региональными OEM-производителями или местными складскими запасами. Программа закупок у китайских OEM-производителей предназначена для плановых циклов закупок, а не для экстренного пополнения запасов.
Три сценария, исключающие возможность заключения сделки, охватывают примерно 20-25% закупочного пула дистрибьюторов промышленного оборудования. Оставшиеся 75-80% являются кандидатами на закупку у китайских OEM-производителей, если поставщик проходит квалификационную матрицу по 5 брендам. Дистрибьютор должен сначала пройти проверку на наличие критических факторов (неделя 0), затем провести сортировку по 4 вопросам (неделя 1), затем пройти квалификационную матрицу по 5 брендам (недели 2-6), а затем принять решение о параллельных пробных заказах на 500 единиц (недели 7-8). Общий срок квалификации составляет 8-10 недель и позволяет сделать обоснованный выбор поставщика с документально подтвержденными данными HRC + NSS.
Вывод инженера: решение о покупке HRC + NSS принимается в целом, а не по цене за единицу продукции.
Самый важный урок, извлеченный из двухрежимной модели отказов, заключается в том, что промышленные дистрибьюторы покупают не фланцы и оправки для угловых шлифовальных машин по цене за единицу, а продукцию, соответствующую спецификации HRC 35-45 + 48-часовой испытания NSS, которая должна соответствовать цене за единицу. Поставщик, предлагающий цену на 15% ниже средней, но не имеющий сертификатов BS EN ISO 6508-1 HRC и отчетов BS EN ISO 9227 NSS, предлагает не скидку, а гарантийный риск, который превысит экономию на единицу продукции в течение 12 месяцев. Поставщик, предлагающий цену по средней, но имеющий документально подтвержденные возможности испытаний HRC + NSS, засвидетельствованные независимой инспекционной группой дистрибьютора, предлагает инженерную глубину, от которой на самом деле зависят розничные клиенты дистрибьютора.
Для промышленных дистрибьюторов, оценивающих китайских OEM-производителей, таких как Yuyao Guling Hardware — производителя прецизионной ковки и металлообработки с более чем 40 полностью автоматизированными станками с ЧПУ и линиями холодной штамповки, выпускающими угловые шлифовальные нажимные пластины, фланцевые комплекты, переходные соединения, гидравлические фитинги и щеточные узлы для труб, — программа оптовых закупок должна следовать пятиэтапной схеме: (1) подтверждение спецификации HRC 35-45 с сертификатами испытаний BS EN ISO 6508-1 для каждой отгрузки; (2) подтверждение спецификации 48-часового испытания NSS с сертификатами испытаний BS EN ISO 9227 для каждой отгрузки; (3) согласование минимального объема заказа (MOQ) от 500 единиц (пробный период) до 2000 единиц (запуск) и до 10000 единиц (документированное ценообразование для каждого уровня); (4) квалификация поставщика по матрице 5 брендов (испытание на твердость + испытание в соляном тумане + сертификация материалов + гибкость MOQ + экспортная документация); (5) провести параллельный пробный заказ на 500 единиц с двумя лучшими поставщиками по матричному показателю, чтобы подтвердить эффективность HRC + NSS, прежде чем принимать решение о запуске 2000 единиц.
Для дистрибьюторов, начинающих программу оптовой продажи фланцев для угловых шлифовальных машин, рекомендуемой отправной точкой является следующее: купить китайские заводы-производители оправок для угловых шлифовальных машин Взаимодействие для подтверждения возможностей тестирования HRC + NSS и структуры уровней минимального объема заказа. Для дистрибьюторов, оценивающих региональное позиционирование на рынке, лучшие производители и поставщики фланцев для угловых шлифовальных машин Справочная информация предоставляет контекст регионального рынка. Для дистрибьюторов, указывающих интерфейс режущего диска, это отрезной диск угловой шлифовальной машины, прижимная пластина, завод Каталог содержит базовые данные о размерах и характеристиках резьбы для оптовой программы.
Вопросы закупки фланцев и оправок для угловых шлифовальных машин оптом.
Какой стандартный диапазон твердости по шкале HRC для фланцев угловых шлифовальных машин?
Стандартный диапазон твердости по Роквеллу (HRC) для фланцев и оправок угловых шлифовальных машин составляет HRC 35-45, подтверждено в соответствии с... BS EN ISO 6508-1 Метод измерения твердости по Роквеллу. Значение HRC ниже 35 обычно указывает на недостаточное поверхностное упрочнение и ускоренный износ при крутящем моменте; значение HRC выше 45 обычно указывает на чрезмерную твердость с риском хрупкого разрушения при ударной нагрузке. Диапазон HRC 35-45 является оптимальным с точки зрения долговечности фланцев при типичных условиях эксплуатации угловой шлифовальной машины (8000-12000 об/мин в непрерывном режиме работы).
Какова должна быть продолжительность испытания фланцев угловой шлифовальной машины на солевое распыление?
Стандартная продолжительность испытания на солевое распыление для фланцев и оправок угловых шлифовальных машин составляет 48 часов в нейтральном солевом тумане (NSS). BS EN ISO 922748-часовой показатель NSS является базовым для спецификаций промышленных дистрибьюторов в условиях повышенной влажности, прибрежной зоны и морской среды. Более высокие требования предусматривают 96-часовой или 240-часовой показатель NSS для морских/шельфовых применений. Порог в 48 часов является разделительной линией между долговечностью в условиях «промышленного использования внутри помещений» и «промышленного использования на открытом воздухе».
Каков минимальный объем заказа (MOQ) для оптовой закупки фланцев для угловых шлифовальных машин у китайского производителя оригинального оборудования (OEM)?
Минимальный объем заказа (MOQ) для оптовых закупок фланцев для угловых шлифовальных машин от китайского OEM-производителя обычно составляет 500-1000 единиц для одного артикула, при этом 500 единиц — это пробная цена, а 1000+ единиц — оптовая цена. Для дистрибьюторов с несколькими артикулами OEM-производитель может объединять артикулы в 2000-5000 единиц за отгрузку и предлагать MOQ для смешанных артикулов. Стандартная шкала оптовых цен для дистрибьюторов промышленного оборудования составляет 500-2000-10000 единиц.
Из какого материала изготавливаются фланцы и оправки для угловых шлифовальных машин?
Фланцы и оправки угловых шлифовальных машин обычно изготавливаются из среднеуглеродистой стали марки 45# (в зависимости от типа стали). BS EN 10083-3 Сталь марки C45 с закалкой до твердости HRC 35-45 или легированная сталь 40Cr для применений с более высокими нагрузками. Обычно используется цинкование (Zn ≥ 8 мкм согласно BS EN ISO 1456), черное оксидирование (для применения внутри помещений) или химическое никелирование (для коррозионностойких применений). Сталь марки 45# с цинкованием является наиболее распространенной спецификацией промышленных дистрибьюторов.
Как проверить сертификаты твердости по шкале HRC и испытаний на солевое распыление от китайских поставщиков?
Проверка твердости по шкале HRC проводится в соответствии с BS EN ISO 6508-1 С тремя точками измерения на образец и представлением среднего значения + стандартного отклонения. Проверка на устойчивость к солевому туману проводится для каждого образца. BS EN ISO 9227 Испытание проводилось методом NSS с 48-часовой выдержкой и визуальной оценкой в соответствии со стандартом ASTM D610. В обоих сертификатах должны быть указаны аккредитация испытательной лаборатории (CNAS для лабораторий в Китае, A2LA / UKAS для международных лабораторий), дата испытания и номер партии. Дистрибьюторам следует запрашивать новые сертификаты для каждой партии товара, а не стандартные сертификаты с веб-сайта поставщика.
В чём разница между резьбовыми оправками M10, M14 и 5/8-11 для угловых шлифовальных машин?
M10, M14 и 5/8-11 — три стандартных размера резьбы для оправок угловых шлифовальных машин. M10 — стандарт для небольших угловых шлифовальных машин (115 мм / 4,5 дюйма) и большинства универсальных отрезных/шлифовальных дисков. M14 — стандарт для средних угловых шлифовальных машин (125 мм / 5 дюймов) и является наиболее распространенной промышленной спецификацией в мире. 5/8-11 UNC — североамериканский стандартный размер резьбы для оправок угловых шлифовальных машин, взаимозаменяемый с M14 в большинстве случаев (с помощью резьбового адаптера). Размер резьбы оправки определяет спецификацию фланца — дистрибьюторы должны иметь в наличии все три размера для полного охвата рынка.