














В производстве принадлежностей для электроинструментов контроль качества — это не формальность, а критически важная с точки зрения безопасности дисциплина. Прижимные пластины угловых шлифовальных машин, переходники для дрелей, полировальные адаптеры, принадлежности для воскования и компоненты войлочных кругов должны выдерживать высокоскоростное вращение, крутящий момент, высокую температуру и многократное использование оператором. При частоте вращения от 10 000 до 12 000 об/мин даже небольшая погрешность размеров или дисбаланс могут привести к вибрации, усталости или поломке. В этой статье рассматривается, как производители могут использовать проверку материалов, контроль размеров, контроль твердости, выборочный контроль качества и показатели технологической готовности для повышения надежности, снижения уровня брака и укрепления доверия к закупкам. производство деталей для угловых шлифовальных машин.
Контроль качества как стратегическое преимущество
Для менеджеров по закупкам и инженеров-технологов производство принадлежностей для электроинструментов требует бескомпромиссного подхода к обеспечению качества. К таким компонентам относятся, например, прижимные пластины для угловых шлифовальных машин, патроны для электродрелейА адаптеры для шлифовальных кругов работают в условиях экстремальных динамических нагрузок. При скорости вращения стандартных угловых шлифовальных машин от 10 000 до 12 000 об/мин даже микроскопические отклонения в распределении массы или структурной целостности могут привести к катастрофическому разрушению.
Создание строгой системы контроля — это не просто соблюдение требований; это фундаментальное условие безопасности и долговечности производства. Для производителей интеграция этих мер контроля на протяжении всего производственного цикла служит стратегическим конкурентным преимуществом на высококонкурентном глобальном рынке.
Коммерческая ценность стабильного качества деталей
Внедрение передовых протоколов контроля напрямую влияет на финансовые результаты, минимизируя потери материалов и сокращая количество гарантийных претензий. Производители, выпускающие Промышленное оборудование Те, кто успешно снижает процент брака — часто стремясь уменьшить его со среднего показателя по отрасли в 2,5% до менее 0,5%, хотя точные целевые показатели варьируются в зависимости от материала и соглашения с клиентом, — неизменно сообщают о более высоком уровне удержания клиентов.
Стабильное качество деталей гарантирует, что конечные пользователи будут испытывать меньшую вибрацию, что снизит утомляемость оператора и уменьшит общую стоимость владения за счет увеличения срока службы инструмента. Кроме того, надежное производство стабилизирует цепочку поставок, позволяя компаниям с большей точностью прогнозировать запасы и производственные графики.
Основные термины и определения контроля качества
Для работы в этой сфере необходимо знание специфических статистических и операционных показателей. Допустимый предел качества (AQL) определяет максимальное количество дефектных изделий в партии до отбраковки, обычно устанавливаемое на уровне AQL 1,0 для серьезных функциональных дефектов деталей электроинструментов.
Кроме того, индекс технологической пригодности (Cpk) измеряет способность производителя выпускать детали в пределах заданных параметров. Значение Cpk 1,33 или выше является распространенным эталоном для прецизионных металлических компонентов, указывая на то, что вариативность процесса находится в пределах допустимых параметров, а производственная линия отличается высокой стабильностью.
Ключевые технические характеристики деталей угловой шлифовальной машины
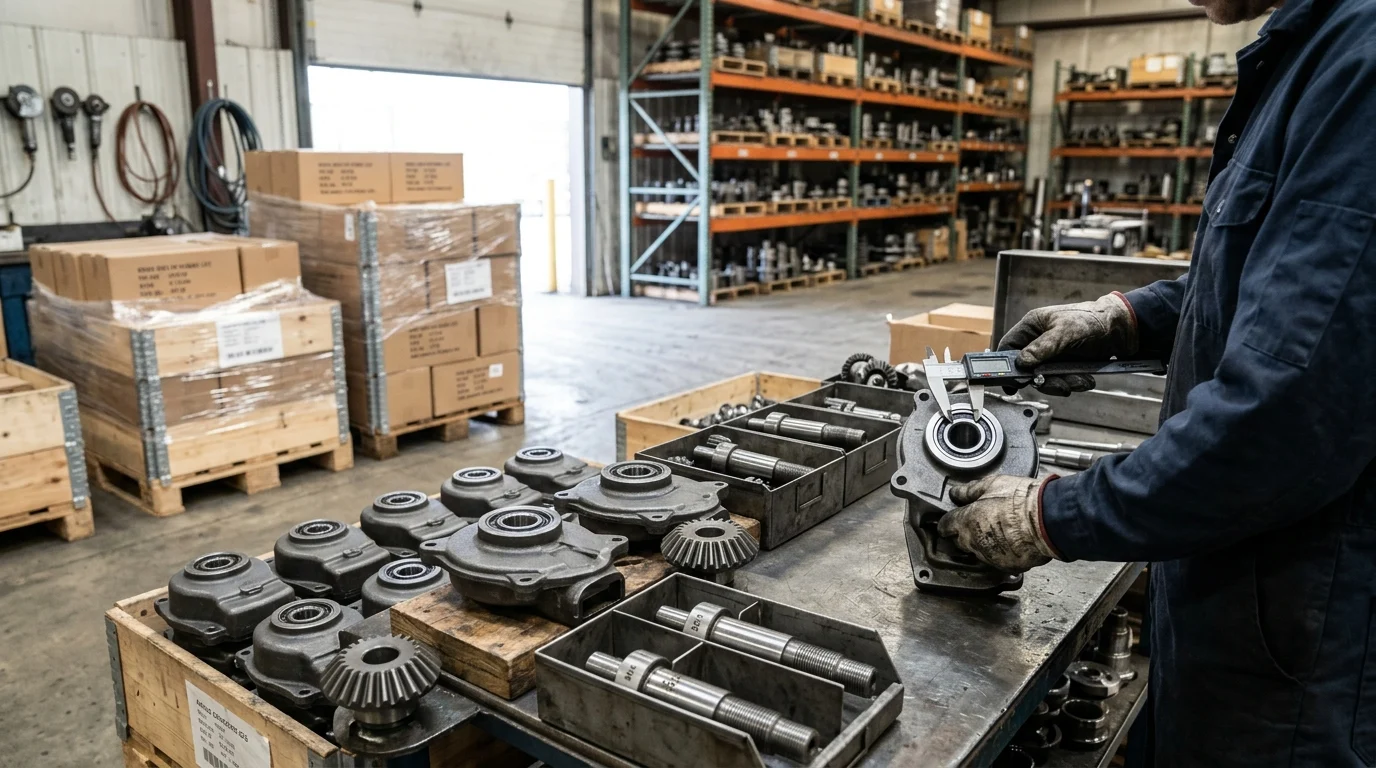
Определение точных технических характеристик — первый шаг к обеспечению надежной работы угловых шлифовальных машин и полировальных принадлежностей под нагрузкой. Эти характеристики определяют все, от состава сырья до окончательных допусков по размерам, формируя базовый уровень, по которому оцениваются все проверки.
Выбор материалов и требования к эксплуатационным характеристикам
Выбор сырья в корне определяет долговечность и безопасность конечного компонента. Стандартные прижимные пластины угловой шлифовальной машины—обычно выпускаются для машин типов 100, 125, 150, 180 и 230 — изготавливаются из таких материалов, как углеродистая сталь 1045 (часто обозначаемая в регионах как сталь 45#), аналоги из низкоуглеродистой стали, такие как Q235 (сталь A3), и высокоуглеродистая сталь.
Для применений, требующих сложной геометрии и высокой износостойкости, все чаще используется порошковая металлургия. Материалы отбираются и обрабатываются таким образом, чтобы после термообработки достичь твердости в диапазоне от HRC 42 до 48. Этот конкретный порог обеспечивает оптимальный баланс между прочностью на растяжение и ударной вязкостью, предотвращая хрупкое разрушение при работе с высоким крутящим моментом.
Допуски на размеры и функциональные допуски
Функциональные допуски строго контролируются для обеспечения соосности и балансировки. Отклонение всего на 0,05 мм в центральном отверстии прижимной пластины шлифовального круга может вызвать сильные вибрации при высоких скоростях вращения.
Следовательно, внутренние диаметры обычно обрабатываются с жестким допуском +/- 0,02 мм. Шаг резьбы на крепежных гайках и соединительные муфты Также необходимо соблюдать допуски класса 6H, чтобы гарантировать надежную фиксацию без скольжения, обеспечивая прочное удержание абразивного круга или полировальной подушки на месте.
Сравнение кованых, штампованных и механически обработанных деталей
Способ изготовления оказывает существенное влияние на конечные технические характеристики и необходимые проверки качества.
| Метод изготовления | Типичный допуск (мм) | Прочность материала | Экономическая эффективность (большие объемы производства) |
|---|---|---|---|
| Холодная ковка | +/- 0,05 | Очень высокое качество (сохранена текучесть зерна) | Отличный |
| Прецизионная штамповка | +/- 0,10 | Средний до высокого | Начальство |
| Обработка на станках с ЧПУ | +/- 0,01 | Высокий (зависит от сырья) | Умеренный |
Выбор подходящего метода зависит от конкретных обстоятельств. Аксессуары для угловой шлифовальной машины в процессе производства. Ковка обеспечивает наилучшую структурную целостность несущих пластин, а механическая обработка — исключительную точность, необходимую для сложных переходных адаптеров.
Контроль технологического процесса от формовки до отделки.
Производственный процесс изготовления высокоэффективных крепежных изделий строго регламентирован: ковка или штамповка, затем механическая обработка, термообработка, обработка поверхности и окончательное тестирование. Поддержание контроля над процессом на всех этих этапах имеет решающее значение, поскольку ошибка на ранней стадии будет накапливаться, делая последующие этапы финишной обработки неэффективными.
Контроль процессов ковки, штамповки и механической обработки
Внедрение строгих мер контроля на начальных этапах формовки и резки обеспечивает точность размеров. Производственные мощности оснащены современным оборудованием. Производство с ЧПУ Инфраструктура, включающая парк полностью автоматизированных станков с ЧПУ и автоматических резьбонарезных станков, позволяет поддерживать строгий контроль технологического процесса.
Эти системы используют непрерывный мониторинг износа инструмента и автоматическую регулировку смещения для предотвращения отклонения размеров. Стандартизация условий обработки гарантирует, что каждая прижимная пластина или соединение точно соответствуют запрограммированной геометрии перед переходом к этапу термообработки.
Холодная штамповка и автоматизированная проверка оборудования.
Для крупносерийного производства крепежных изделий и конструкционных соединений холодная штамповка является высокоэффективным методом. Используя передовые технологии машинной ковки и специализированные модели для холодной штамповки, включая 19b, 24B, 28B, 136, 207 и 106, производители могут достигать производительности более 120 деталей в минуту.
В эти станки интегрированы автоматизированные системы проверки оборудования, такие как встроенные оптические датчики и датчики нагрузки. Эти датчики мгновенно обнаруживают недостаточную подачу, чрезмерное давление формования или деформированные головки, автоматически приостанавливая производство до того, как будут выпущены бракованные партии.
Общие риски производственных процессов и методы их предотвращения
Наиболее серьезные риски на этом производственном маршруте возникают во время термообработки и финишной обработки поверхности. Неправильное закаливание может привести к микротрещинам или деформации размеров, превышающей 0,1 мм, что снижает точность. Переходной шов непригодно к использованию.
К методам предотвращения относятся использование печей с контролируемой атмосферой для предотвращения обезуглероживания поверхности и применение специальных закалочных приспособлений. Эти приспособления надежно фиксируют детали, минимизируя деформацию во время быстрого охлаждения и обеспечивая сохранение допусков на детали для окончательного нанесения покрытия.
Стандарты контроля качества по типам деталей
Протоколы проверки должны быть адаптированы к конкретной функции компонента. Хотя подложка для полировальной подушечки для косметики Хотя для металлических изделий, предназначенных для тяжелых условий эксплуатации, может потребоваться лишь базовая проверка размеров, такие изделия требуют тщательных металлургических и механических испытаний для обеспечения соответствия международным директивам по безопасности.
Несущие металлические детали
Такие компоненты, как прижимные пластины режущих станков и прижимные пластины электрических циркулярных пил, подвергаются огромным сдвиговым и зажимным нагрузкам. Испытания этих несущих нагрузку деталей в значительной степени сосредоточены на прочности на растяжение и сопротивлении усталости.
Образцы из каждой производственной партии подвергаются разрушающим испытаниям для проверки соответствия предела текучести базовым требованиям, которые часто превышают 450 МПа в зависимости от конкретного сплава и термообработки, указанных покупателем. Для обнаружения подповерхностных дефектов, которые могут повредить деталь при высоких эксплуатационных нагрузках, часто также используется магнитопорошковая дефектоскопия (МПД) или ультразвуковой контроль.
Компоненты, критически важные для безопасности
Высокоскоростные вращающиеся детали представляют наибольшую опасность в случае поломки. Поэтому динамическая балансировка и точная соосность являются первостепенными задачами. Контроль качества.
| Категория проверки | Метод тестирования | Критерии приемки |
|---|---|---|
| Размерный | Координатно-измерительная машина (КИМ) | В пределах +/- 0,02 мм от CAD-модели |
| Металлургический | Спектрометрия и измерение твердости | Соответствует указанному сплаву, твердость по Роквеллу 42-48. |
| Динамическое равновесие | Тестирование вращения / Балансировщик | Остаточный дисбаланс |
Строгое соблюдение этих критериев проверки гарантирует, что компоненты не разрушатся и не вызовут опасного обратного удара во время работы, обеспечивая защиту конечного пользователя и оборудования.
Отслеживаемость, соответствие требованиям и протоколы партий продукции.
Ведение полной документации по партиям продукции является краеугольным камнем современной системы обеспечения качества. Предприятия, соответствующие стандарту ISO 9001, внедряют системы прослеживаемости, которые связывают каждую готовую деталь с исходным номером расплава сырья, конкретным оператором оборудования и параметрами термообработки.
Эти документы, подтверждающие соответствие требованиям, обычно хранятся не менее 5-7 лет. В редких случаях отказа оборудования в полевых условиях, такая тщательная документация гарантирует быстрое выявление и устранение первопричины, предотвращая массовые отзывы продукции и поддерживая доверие рынка.
Оценка поставщиков для контроля качества
Для промышленных покупателей партнерство с правильным производителем так же важно, как и сами технические характеристики продукции. Закупки у устоявшихся производственных кластеров обеспечивают доступ к развитой промышленной базе и комплексной системе поставок, способной поставлять высокоточные кованые изделия среднего и высокого класса.
Производственные возможности и системы контроля качества
Оценка поставщика требует тщательного анализа как его производственных мощностей, так и инфраструктуры контроля качества. Надежный партнер должен предлагать интегрированные решения. решения для формовки металла, демонстрируя ответственность за весь процесс, от обработки сырья до окончательного тестирования.
Покупателям следует убедиться в наличии современных измерительных приборов, таких как оптические компараторы, профильные проекторы и цифровые твердомеры, наряду с высокопроизводительными автоматизированными производственными линиями. Такая двойная возможность гарантирует, что поставщик сможет справиться как со строгими требованиями к точности, так и с крупномасштабными объемами производства.
Баланс между ценой, оснасткой и качеством рисков
Отделы закупок должны тщательно взвешивать инвестиции в оснастку, учитывая риски, связанные с себестоимостью и качеством продукции. Хотя специализированные штампы для холодной ковки могут потребовать первоначальных инвестиций в размере от 3000 до 5000 долларов (хотя эта сумма сильно варьируется в зависимости от сложности детали и региональных рыночных цен), они значительно снижают себестоимость единицы продукции и повышают точность размеров при больших объемах производства.
Поставщики, устанавливающие минимальные объемы заказа (MOQ) в 10 000–20 000 единиц для деталей, изготовленных по индивидуальному заказу, как правило, структурируют свои производственные циклы таким образом, чтобы обеспечить стабильный контроль процесса и адекватный контроль качества, что в конечном итоге защищает покупателя от колебаний от партии к партии.
Критерии принятия решения покупателем
В конечном итоге, решение о привлечении нового поставщика зависит от структурированной оценки его операционной надежности. Критерии аудита всегда должны быть адаптированы к конкретному профилю риска покупателя и отраслевым требованиям. Отделы закупок должны использовать практический контрольный список для покупателей, ориентированный на:
- Целевые показатели уровня дефектов: Подтвержденный уровень дефектности (например, менее 50 частей на миллион), при этом допустимый уровень дефектности варьируется в зависимости от критичности компонента и соглашения с заказчиком.
- Стабильность сроков выполнения заказа: Способность стабильно соблюдать согласованные сроки поставки, например, от 30 до 45 дней.
- Системная прозрачность: Четкая коммуникация и документация относительно их внутренних систем управления качеством.
- Валидация процесса: Тщательные проверки производственного процесса поставщика на месте или независимыми экспертами, в частности, с наблюдением за этапами ковки, механической обработки и тестирования.
В заключение, обеспечение надежности деталей угловых шлифовальных машин и сопутствующих принадлежностей для электроинструментов требует комплексного подхода к контролю производства. За счет определения строгих спецификаций материалов и размеров, обеспечения контроля технологического процесса от ковки до финишной обработки и тщательной оценки возможностей поставщиков, производители могут поставлять на рынок более безопасные и высокопроизводительные инструменты. Внедрение этих структурированных систем контроля качества не только снижает операционные риски, но и закладывает основу для долгосрочного успеха цепочки поставок.
Основные выводы
- Установите четкие критерии контроля качества деталей угловых шлифовальных машин, поскольку компоненты, работающие со скоростью от 10 000 до 12 000 об/мин, требуют строгого контроля балансировки, соосности, твердости и структурной целостности.
- Используйте AQL 1.0 в качестве практического критерия для выявления основных функциональных дефектов при оценке партий принадлежностей для электроинструментов.
- Отслеживайте возможности технологического процесса и стремитесь к показателю Cpk 1,33 или выше, чтобы подтвердить, что прецизионные металлические детали производятся стабильно в пределах допустимых отклонений.
- Выбирайте материалы, такие как углеродистая сталь 1045, сталь Q235, высокоуглеродистая сталь или порошковая металлургия, исходя из требуемого баланса прочности, износостойкости, ударной вязкости и стоимости.
- Для снижения риска хрупкого разрушения при сохранении прочности в условиях высоких крутящих моментов необходимо проверять компоненты, прошедшие термообработку, на твердость в диапазоне от HRC 42 до 48.
- Снижение уровня брака с примерно 2,5% до менее 0,5% может уменьшить количество отходов, гарантийных претензий, проблем с вибрацией и жалоб клиентов.
Часто задаваемые вопросы
Почему контроль качества деталей для угловых шлифовальных машин имеет решающее значение?
Детали угловых шлифовальных машин часто вращаются со скоростью от 10 000 до 12 000 об/мин, поэтому небольшие дефекты балансировки, твердости или размеров могут вызывать вибрацию, преждевременный износ или опасные поломки. Тщательный контроль помогает защитить пользователей и повысить надежность продукции.
Какой целевой показатель брака следует установить производителям принадлежностей для электроинструментов?
Многие производители стремятся снизить процент брака с примерно 2,5% до менее 0,5%, в зависимости от материала, области применения и требований заказчика. Снижение процента брака уменьшает количество отходов, гарантийных претензий и сбоев в цепочке поставок.
Что означает AQL в контроле качества деталей электроинструментов?
AQL расшифровывается как «допустимый предел качества». Он определяет максимально допустимое количество бракованных изделий в партии до отбраковки. Для серьезных функциональных дефектов деталей электроинструментов обычно используется AQL 1.0.
Какое значение Cpk указывает на стабильность производственного процесса?
Для прецизионных металлических компонентов показатель Cpk 1,33 или выше обычно считается надежным эталоном. Он свидетельствует о том, что процесс позволяет стабильно производить детали в пределах заданных допусков.
Какие материалы обычно используются для изготовления прижимных пластин угловых шлифовальных машин?
В качестве материалов обычно используются углеродистая сталь 1045, низкоуглеродистая сталь Q235, высокоуглеродистая сталь, а также материалы, полученные методом порошковой металлургии, для более сложных или износостойких деталей. Выбор материала зависит от прочности, ударной вязкости, стоимости и требований к применению.