














Разработка пресс-форм для станков для резки под собственной торговой маркой: комплексная линейка электроинструментов от ковки до обработки поверхности.
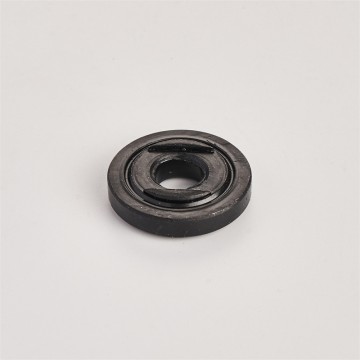
В октябре 2025 года менеджер по продукции североамериканского производителя электроинструментов сидел напротив трех китайских OEM-поставщиков на стенде на Кантонской ярмарке. Поставщик А предложил цену в 0,42 доллара за прижимную пластину для режущего станка со сроком поставки 8 недель, но ковочные штампы завода не могли соответствовать спецификации владельца бренда по внешнему диаметру 76 мм без изготовления штампов на заказ стоимостью 18 000 долларов. Поставщик B предложил цену в 0,55 доллара за пластину со сроком поставки 6 недель и имел ковочные штампы на складе, но обработка поверхности была передана на аутсорсинг в отдельный цех гальванического покрытия, расположенный в 40 км, что добавляло 2 недели логистического риска к каждой отгрузке. Поставщик C предложил цену в 0,48 доллара за пластину со сроком поставки 7 недель, имел ковочные штампы на складе И использовал собственную линию цинкования — но возможности нанесения логотипа были ограничены одним цветом Pantone, а разработка дизайна упаковки требовала 3-недельного выполнения через стороннего поставщика графического дизайна. Это руководство представляет собой проверенную на практике версию того, как владелец бренда электроинструментов должен оценивать утверждение OEM-производителя о предоставлении комплексных услуг, а также что необходимо проверить на месте, прежде чем заключать соглашение о программе выпуска продукции под собственной торговой маркой.
Данное руководство основано на рабочем процессе разработки OEM-продукции, используемом владельцами брендов электроинструментов, запускающими программы производства прижимных пластин для режущих станков под собственной торговой маркой на вертикально интегрированных китайских заводах, таких как Yuyao Guling Hardware Co., Ltd. — производитель прецизионной ковки и металлообработки, использующий более 40 полностью автоматизированных станков с ЧПУ и линий холодной высадки, а также собственные мощности по термообработке, механической обработке с ЧПУ, цинкованию и нанесению этикеток/упаковке, что обеспечивает полноценную OEM-линию, охватывающую весь цикл от ковки до обработки поверхности.
Утверждение о "комплексном обслуживании": 3 типа поставщиков, с которыми действительно могут сотрудничать владельцы брендов.
Заявление о "комплексном обслуживании от ковки до обработки поверхности" является наиболее распространенным маркетинговым приемом OEM-производителей в индустрии аксессуаров для электроинструментов, но оно охватывает три совершенно разных типа поставщиков, с которыми владельцы брендов фактически сталкиваются в процессе запроса коммерческих предложений. Поставщик I типа — это вертикально интегрированный OEM-производитель: завод владеет ковочными штампами, печью для термообработки, обрабатывающим центром с ЧПУ, линией гальванического покрытия и оборудованием для нанесения этикеток/упаковки, причем все пять возможностей находятся под одной крышей и объединены в единую систему управления качеством. Поставщик II типа — это частично интегрированный OEM-производитель: завод владеет ковочными штампами и обрабатывающим центром с ЧПУ, но передает термообработку и обработку поверхности на аутсорсинг отдельным поставщикам, как правило, в пределах 50 км от основного завода. Поставщик III типа — это торговая компания, заявляющая о "комплексном обслуживании": у торговой компании нет фактических производственных линий, и она передает каждый этап на субподряд различным заводам, добавляя 2-4 недели логистики и 1-2 уровня наценки к цене за единицу продукции.
Вертикально интегрированный OEM-производитель (тип I) — это идеальный партнер для владельцев брендов электроинструментов, запускающих серьезную программу производства продукции под собственной торговой маркой с годовым объемом более 5000 единиц. OEM-производитель типа I может сократить сроки разработки с 14-18 недель до 10-14 недель, выполняя ковку, механическую обработку и обработку поверхности параллельно (обработку образца для ковки можно проводить одновременно с подготовкой печи для термообработки к следующей партии). OEM-производитель типа I также может быстрее решать инженерные проблемы, поскольку конструктор ковочных штампов, инженер по термообработке, оператор станков с ЧПУ и химик-технолог по гальваническому покрытию работают в одной инженерной команде и могут устранять неполадки в режиме реального времени.
Частично интегрированный OEM-производитель (тип II) приемлем для владельцев брендов с годовым объемом производства 1000-5000 единиц, которые не могут найти OEM-производителя типа I с необходимым запасом ковочных штампов. OEM-производитель типа II увеличивает логистический риск на 2 недели (задержка поставщика термообработки, задержка поставщика гальванического покрытия) и на 5-10% стоимость единицы продукции (маржа субподрядчика), но качество проектирования, как правило, приемлемо, если у OEM-производителя есть долгосрочные отношения с внешними поставщиками. OEM-производителя типа II следует оценивать по той же 5-этапной схеме, что и OEM-производителя типа I, но с дополнительной проверкой аудита внешнего поставщика (записи о калибровке печей термообработки, возможности проведения испытаний на солевое распыление на линии гальванического покрытия).
Торговую компанию (тип III) следует исключить из любой серьезной программы выпуска продукции под собственной торговой маркой. Торговая компания типа III не может контролировать качество проектирования, надежность сроков поставки или динамику затрат, поскольку каждый этап передается на субподряд другому заводу с другими приоритетами. Заявление компании типа III о «комплексном обслуживании» — это маркетинговый ход, скрывающий отсутствие реальных производственных линий. Владелец бренда должен провести предварительную оценку по 4 вопросам на первой неделе процесса запроса предложений, чтобы выявить и исключить компании типа III: (1) «Можете ли вы прислать фотографии заводского аудита, датированные последними 90 днями вашей кузнечной операции?» — компания типа III не может; (2) «Какова мощность вашей собственной печи для термообработки?» — компания типа III отвечает «на аутсорсинге»; (3) «Можете ли вы предоставить образец вашей собственной линии гальванического покрытия?» — компания типа III присылает фотографию из брошюры; (4) «Каков ваш запас оснастки для логотипов?» — компания типа III отвечает «мы координируем действия с нашим партнером».
6-этапный рабочий процесс разработки OEM-продукции: от ковки до обработки поверхности.
Процесс разработки прижимных пластин для станков для резки под собственной торговой маркой представляет собой 6-этапный инженерный процесс, занимающий 10-14 недель от утверждения запроса предложений до проверки первого образца у вертикально интегрированного OEM-производителя. Каждый этап имеет конкретный результат и определенную продолжительность, и пропуск любого этапа обычно приводит к циклу доработки в течение 2-4 недель на более позднем этапе программы. 6 этапов описаны ниже с указанием типичной продолжительности и результатов для каждого этапа, а также параллельного и последовательного выполнения, что отличает вертикально интегрированного OEM-производителя от частично интегрированного.
| Шаг | Активность | Продолжительность (интегрированная) | Длительность (неинтегрированная) | Результат |
|---|---|---|---|---|
| 1. Выравнивание по техническим характеристикам + проектирование ковочных штампов. | Подтвердите размеры пластины, марку материала, диапазон твердости, характеристики резьбы, обработку поверхности. | 2-3 недели | 3-4 недели | Подписанная техническая спецификация + чертеж конструкции ковочного штампа |
| 2. Изготовление образцов для ковки + термообработка | Настройка ковочных штампов, изготовление образцов для ковки, термообработка в соответствии со стандартом BS EN 10083-3. | 2-3 недели (параллельно) | 4-5 недель (последовательно) | Образец, изготовленный методом ковки и термообработки, с сертификатом о прохождении испытания на твердость. |
| 3. Обработка на станках с ЧПУ с окончательным допуском. | Токарная и фрезерная обработка на станках с ЧПУ с соблюдением допусков по размерам в соответствии со стандартом ISO 2768. | 1-2 недели | 2-3 недели | Обработанный образец с протоколом контроля размеров. |
| 4. Обработка поверхности (покрытие) | Цинковое покрытие ≥ 8 мкм / черное оксидирование / никелирование в соответствии со стандартом BS EN ISO 1456 | 2-3 недели (параллельно шагу 3) | 3-4 недели (последовательная доставка + логистика) | Образец с покрытием и сертификатом испытаний на солевое распыление в соответствии со стандартом BS EN ISO 9227. |
| 5. Образец FAT + этикетка + упаковка | Проверка размеров + твердости + устойчивости к солевому туману, разработка дизайна значка, подбор цвета, дизайн упаковки. | 1-2 недели | 2-3 недели | Отчет о заводских испытаниях + предсерийный образец с полным фирменным знаком и упаковкой владельца бренда. |
| 6. Подготовка производственной партии | Планирование производственной линии, предварительный заказ компонентов, окончательная доработка плана контроля качества. | 2 недели | 2-3 недели | График производства партии с триггером первого образца |
Ключевым преимуществом вертикально интегрированного OEM-производителя является параллельная схема выполнения работ. В неинтегрированном OEM-производителе (тип II) образец для ковки необходимо отправить стороннему поставщику услуг термообработки (логистика 2-3 дня), затем стороннему поставщику услуг гальванического покрытия (логистика 2-3 дня), и любая доработка приводит к перезапуску всей цепочки. В вертикально интегрированном OEM-производителе (тип I) образец для ковки может быть доставлен в собственную печь термообработки в течение нескольких часов, и любая инженерная проблема может быть решена собственной инженерной командой без ожидания ответа от поставщика. Экономия в 4 недели — это операционное различие между OEM-производителями типа I и типа II, и она накапливается на протяжении всего жизненного цикла программы производства продукции под собственной торговой маркой.
Этап заводских приемочных испытаний (FAT) является наиболее важным этапом в рабочем процессе. На этом этапе владелец бренда проверяет соответствие прижимной пластины режущего станка заданным размерам (допуск ISO 2768), твердости (HRC 35-45 согласно BS EN ISO 6508-1) и коррозионной стойкости (48-часовая проверка NSS согласно BS EN ISO 9227). Заводские приемочные испытания должны проводиться на месте инженерной группой владельца бренда или сторонним инспекционным агентом, при этом измеренные значения должны быть зафиксированы в соответствии со спецификацией и подписаны обеими сторонами. Отчет о заводских приемочных испытаниях становится базовым документом для приемки производственной партии и используется отделом качества владельца бренда в качестве справочного материала при входном контроле.
Этап нанесения логотипа и упаковки является вторым по значимости этапом. Именно на этом этапе фирменный стиль владельца бренда физически наносится на продукт. Дизайн логотипа должен соответствовать цветовой палитре Pantone бренда (производитель должен иметь собственные возможности по подбору цветов Pantone, а не обращаться к сторонним дизайнерам), руководство пользователя должно быть переведено на язык целевого рынка (с подтверждением на уровне носителя языка), а дизайн коробки должен включать логотип владельца бренда, номер модели и штрихкод. Предсерийный образец с полным набором логотипа и упаковки должен быть рассмотрен маркетинговой командой владельца бренда до начала серийного производства.
Материал и обработка поверхности: 4 варианта обработки поверхности прижимных пластин для режущих станков.
Прижимные пластины для режущих станков доступны с четырьмя стандартными вариантами обработки поверхности, каждый из которых предназначен для определенного целевого рынка и имеет свой гарантийный профиль. Выбор обработки поверхности обычно определяется целевым рынком владельца бренда (промышленность внутри помещений / строительство на открытом воздухе / морская отрасль / пищевая промышленность), гарантийными обязательствами (90 дней / 12 месяцев / 24 месяца) и целевой себестоимостью единицы продукции. Четыре варианта обработки поверхности и их типичные области применения кратко описаны ниже.
| Обработка поверхности | Толщина покрытия | рейтинг NSS | Приложение | Надбавка к себестоимости единицы продукции |
|---|---|---|---|---|
| Цинковое покрытие (прозрачное/желтое хроматное) | Zn ≥ 8 мкм согласно BS EN ISO 1456 | 48-часовой НСС | Для общего промышленного использования внутри помещений / кратковременного использования на открытом воздухе, гарантия 12 месяцев. | Исходный уровень (100%) |
| Покрытие из черного оксида | Тонкое конверсионное покрытие | 12-24 часа НСС | Системы хранения в закрытых помещениях с регулируемым уровнем доступа, гарантия 6 месяцев. | -15% (снижение стоимости) |
| Химическое никелирование | При ≥ 10 мкм | 240+ часов NSS | Применение в морской/шельфовой/высококоррозионной среде, гарантия 24 месяца. | +120-180% |
| Дакромет / покрытие из цинковых хлопьев | Многослойная чешуйка | 480+ часов NSS | Применение в условиях высокой коррозии и воздействия химических веществ, гарантия 36 месяцев. | +200-300% |
Цинковое покрытие с прозрачной или желтой хроматной пассивацией является базовой обработкой поверхности для программ производства аксессуаров для электроинструментов под собственной торговой маркой. 48-часовой показатель NSS достаточен для общего промышленного использования внутри помещений и кратковременного воздействия внешней среды (3-12 месяцев на складе, на полке магазина или в грузовике подрядчика). Стоимость цинкового покрытия является базовой (100%), а надбавка за единицу продукции за желтое хроматное покрытие (по сравнению с прозрачным хроматным) обычно составляет 5-10% за дополнительную коррозионную стойкость. Толщина цинкового покрытия должна быть проверена в соответствии со стандартом BS EN ISO 1456 с помощью рентгенофлуоресцентного анализатора толщины покрытия в 3-5 точках измерения на каждом слое.
Покрытие из черного оксида — это экономичный вариант обработки поверхности для помещений с контролируемым температурным режимом, где воздействие коррозии минимально. Черный оксид представляет собой тонкое конверсионное покрытие, обеспечивающее минимальную защиту от коррозии (12-24 часа NSS), но придающее пластине матовый черный вид, который предпочтителен для эстетики некоторых брендов (обычно это производители электроинструментов с «профессиональной черной» линейкой продукции). Стоимость покрытия из черного оксида на 15% ниже, чем базовая стоимость цинкового покрытия, а гарантийный срок обычно составляет 6 месяцев.
Химическое никелирование — это высококачественная обработка поверхности для применения в морской/шельфовой/высококоррозионной среде, где 48-часового показателя NSS недостаточно. Химическое никелирование обеспечивает показатель NSS более 240 часов и подходит для прибрежного строительства, морской нефтегазовой отрасли и морских применений, где покрытие подвергается воздействию солевого тумана в течение длительного времени. Стоимость химического никелирования на 120-180% выше, чем базовая стоимость цинкового покрытия, а гарантийный срок обычно составляет 24 месяца. Толщина химического никелирования должна быть проверена в соответствии со стандартом ASTM B733 с помощью рентгенофлуоресцентного измерителя толщины покрытия.
Покрытие Dacromet/цинковые хлопья — это высококачественная обработка поверхности для применений, подверженных воздействию химических веществ и высокой коррозии, где даже химическое никелирование оказывается неэффективным. Покрытие Dacromet/цинковые хлопья обеспечивает показатель износостойкости NSS более 480 часов и подходит для технического обслуживания химических заводов, морских платформ и военных/оборонных применений. Стоимость покрытия Dacromet на 200-300% выше, чем базовая стоимость цинкового покрытия, а гарантийный срок обычно составляет 36 месяцев. Покрытие Dacromet представляет собой многослойную структуру из хлопьев, для нанесения которой требуется специализированное оборудование, и обычно оно доступно только на предприятиях OEM-производителей первого уровня.
Экономические показатели минимального объема заказа (MOQ) для продукции под собственной торговой маркой: пробный период 200 единиц против запуска производства на 1000 единиц против масштабирования на 5000 единиц.
Экономические показатели минимального объема заказа (MOQ) для пластин, изготовленных на станках для резки под собственной торговой маркой, следуют ступенчатой кривой ценообразования, где цена за единицу снижается на 15-20% от пробного уровня в 200 единиц до уровня запуска в 1000 единиц, затем снижается еще на 10-15% от 1000 до 5000 единиц и стабилизируется на уровне около 10 000 единиц. Ступени цен определяются амортизацией затрат на настройку штампов для ковки (стоимость штампов амортизируется по количеству заказа), амортизацией затрат на настройку печей для термообработки (каждая партия термообработки имеет затраты на настройку), амортизацией затрат на настройку программ обработки на станках с ЧПУ (каждая программа обработки на станках с ЧПУ имеет затраты на настройку) и амортизацией затрат на настройку гальванических стеллажей (каждый гальванический стеллаж имеет затраты на настройку). В таблице ниже приведена сводная информация о типичных экономических показателях MOQ для продукции под собственной торговой маркой.
| Размер заказа | Типичная цена за единицу продукции (базовый вариант для листов толщиной 76 мм) | Разница в цене по сравнению с предыдущим уровнем. | Время выполнения | Приложение |
|---|---|---|---|---|
| испытание на 200 единиц | Исходный уровень (100%) | — | 10-12 недель (интегрированный период) / 14-16 недель (неинтегрированный период) | Пилотный запуск, тестовый рынок розничной торговли. |
| Запуск продаж в количестве 1000 единиц | 80-85% от исходного уровня | от -15 до -20% | 10-12 недель (интегрированный период) | Региональный запуск, первоначальное распространение в розничной сети. |
| Масштаб 5000 единиц | 68-75% от исходного уровня | от -10 до -15% | 12-14 недель (интегрированный период) | Запуск в нескольких регионах, пополнение запасов в розничной сети. |
| Национальная сеть, насчитывающая более 10 000 точек продаж. | 62-70% от исходного уровня | от -5 до -10% | 12-16 недель (интегрированный период) | Национальная дистрибуция, контракт на поставку от производителя оригинального оборудования (OEM) |
Пробный заказ на 200 единиц является наиболее рискованным в программе производства продукции под собственной торговой маркой, поскольку именно на этом этапе впервые проверяется качество штамповки, термообработки, обработки на станках с ЧПУ, обработки поверхности, заводских приемочных испытаний, нанесения логотипа и упаковки. Цена пробного заказа на 200 единиц должна рассматриваться как инвестиция в квалификацию программы, а не как закупка продукции поштучно. Владельцы брендов, которые договариваются о снижении цены пробного заказа до уровня стандартной продукции, обычно получают инженерную поддержку на уровне стандартной продукции, а при последующем запуске продаж в количестве 1000 единиц приходится довольствоваться экономией на качестве.
Запуск в количестве 1000 единиц — это наиболее распространенный размер коммерческого заказа для владельцев брендов электроинструментов с запуском в одном регионе и циклом продаж от 6 до 12 месяцев. При заказе 1000 единиц цена за единицу снижается на 15-20% по сравнению с пробным запуском в 200 единиц, время выполнения заказа по-прежнему составляет 10-12 недель (у вертикально интегрированного OEM-производителя), и OEM-производитель, как правило, стабилизирует производственную линию для конкретной конфигурации владельца бренда. На этапе запуска в 1000 единиц владельцу бренда также следует начать квалификацию второго поставщика (параллельного китайского OEM-производителя с вертикально интегрированными возможностями), чтобы снизить риски, связанные с цепочкой поставок от единственного поставщика.
На этапе производства 5000 единиц продукция под собственной торговой маркой переходит в отношения с национальным дистрибьютором. При таком объеме производства цена за единицу снижается на 25-30% по сравнению с пробным выпуском в 200 единиц, сроки поставки увеличиваются до 12-14 недель из-за большего объема партии, а OEM-производитель, как правило, готов обсуждать индивидуальную упаковку, эксклюзивную маркировку и доставку паллетами. На этапе производства 5000 единиц владельцу бренда также следует заключить с OEM-производителем форвардный контракт на 12 месяцев, чтобы застраховаться от колебаний цен на сталь и роста стоимости цинкования.
Матрица квалификации завода по пятиэтапной процедуре для вертикально интегрированных OEM-производителей.
Матрица квалификации завода по 5 этапам оценивает производителя пресс-форм для резки металла по пяти параметрам: возможности ковки, возможности термообработки, возможности обработки на станках с ЧПУ, возможности нанесения покрытий и возможности нанесения логотипов/упаковки. Каждый параметр оценивается по шкале от 1 до 5, где 5 — лучший результат в своем классе. Завод, набравший 20 баллов или выше из 25, является серьезным кандидатом для программы выпуска продукции под собственной торговой маркой. Завод, набравший 12 баллов или ниже, должен быть исключен из окончательного отбора. Матрица применяется к 4-6 вертикально интегрированным производителям, прошедшим отбор по 4 вопросам на первой неделе.
| Измерение | Оценка 1 (исключено) | Оценка 3 (приемлемо) | Оценка 5 (лучший в своем классе) |
|---|---|---|---|
| Возможность ковки | Никаких штампов для ковки, никакой ковки на собственном производстве. | Базовые ковочные штампы, однопозиционная холодная высадка | Многопозиционные штампы для холодной высадки и ковки, собственное техническое обслуживание штампов, более 40 станков с ЧПУ. |
| Возможность термообработки | Аутсорсинг термообработки | Собственная печь, базовый контроль температуры. | Собственная печь, соответствующая стандарту BS EN 10083-3, калиброванная система измерения равномерности температуры, испытание на твердость по стандарту BS EN ISO 6508-1. |
| Возможности обработки на станках с ЧПУ. | Только ручная обработка | Базовая токарная обработка на станках с ЧПУ, допуск IT10. | Токарная и фрезерная обработка на станках с ЧПУ в соответствии со стандартом ISO 2768, средняя степень детализации, контроль размеров в процессе обработки. |
| Возможности нанесения покрытий | Аутсорсинг гальванического покрытия | Собственная линия гальванического покрытия, без испытаний на солевое распыление. | Собственная линия гальванического покрытия, соответствующая стандарту BS EN ISO 1456, собственная камера солевого тумана NSS, соответствующая стандарту BS EN ISO 9227. |
| Возможности нанесения этикеток и упаковки. | Без собственной маркировки, дизайн упаковки разработан сторонними компаниями. | Базовый дизайн бейджа, одноцветный Pantone. | Подбор многоцветных оттенков по системе Pantone, собственный дизайн упаковки, координация ручного перевода. |
Пятиступенчатая матрица применяется с использованием данных аудита завода на месте, а не заявлений, полученных в ответ на запрос предложений. Оценка возможностей ковки проверяется путем анализа инвентаризации ковочных штампов (показывающих диапазон диаметров и толщин листов, которые завод может производить без индивидуальной настройки штампов), количества и возраста станков для холодной высадки, а также образцов кованых деталей из прошлых производственных партий. Оценка возможностей термообработки проверяется путем анализа записей о калибровке печей, карты равномерности температуры и сертификатов испытаний на твердость из прошлых производственных партий.
Оценка возможностей обработки на станках с ЧПУ проверяется путем анализа количества и возраста станков с ЧПУ (предпочтительно Mazak, Haas или Doosan с допуском ±0,01 мм), оборудования для контроля качества в процессе производства (координатно-измерительная машина, оптический компаратор, измеритель шероховатости поверхности) и образцов обработанных деталей из прошлых производственных партий с отчетами о размерах. Оценка возможностей нанесения покрытий проверяется путем анализа емкости гальванической ванны, записей контроля химического состава покрытия, калибровки толщиномера покрытия по данным рентгенофлуоресцентного анализа (XRF), калибровки камеры солевого тумана в лаборатории и отчетов о прошлых испытаниях NSS.
Оценка возможностей по изготовлению бейджей/упаковки проверяется путем анализа имеющихся в наличии инструментов для изготовления бейджей (с указанием диапазона размеров бейджей и цветов Pantone, которые может воспроизвести завод), образцов дизайна картонной упаковки, разработанных внутри компании, процесса координации ручного перевода (обычно с привлечением стороннего переводчика) и образцов упаковки, ранее использовавшихся владельцем бренда. Полученная матрица служит исходными данными для окончательного выбора OEM-производителя.
Владелец бренда должен выбрать двух лучших OEM-производителей по результатам оценки в матрице и провести параллельные пробные заказы по 200 единиц у обоих. Пробный заказ на 200 единиц становится окончательным фильтром отбора, и OEM-производитель, предоставивший лучший отчет о заводских приемочных испытаниях (FAT), получит заказ на запуск производства на 1000 единиц, если у него будет более качественная индивидуальная печатная форма. Проведение параллельных испытаний снижает риски, связанные с зависимостью от одного поставщика, и дает владельцу бренда рычаги влияния при обсуждении цены на заказ для запуска производства. Пробный заказ должен включать в себя заводские приемочные испытания (FAT) (в присутствии инженерной группы владельца бренда или стороннего инспекционного агента) и предсерийный образец эмблемы/упаковки (проверенный маркетинговой командой владельца бренда) до принятия решения о заказе для запуска производства.
Когда НЕ следует выпускать продукцию под собственной торговой маркой (3 критических сценария)
Программы по производству прижимных пластин для станков для резки под собственной торговой маркой не являются подходящей коммерческой моделью для каждого владельца бренда. Существует три критических сценария, когда владельцу бренда следует оставаться с поставщиками, выпускающими продукцию под собственной торговой маркой OEM, вместо запуска программы под собственной торговой маркой. Выявление этих сценариев до получения одобрения от OEM-поставщика позволяет владельцу бренда сэкономить 6-12 месяцев задержки в реализации программы.
Первый сценарий, который может сорвать сделку: годовой объем закупок менее 1000 единиц. Владелец бренда с годовым объемом закупок менее 1000 единиц не может амортизировать затраты на настройку штампов для ковки, квалификацию термообработки, процесс заводских приемочных испытаний, изготовление оснастки для нанесения логотипов и ручной перевод на достаточном количестве единиц, чтобы оправдать стоимость программы. Точка безубыточности для программы производства прижимных пластин для станков для резки под собственной торговой маркой составляет приблизительно 1000 единиц в год. При объеме менее 1000 единиц, поставки под брендом OEM являются более дешевым вариантом с точки зрения общих затрат.
Второй критический сценарий — целевому рынку необходима сеть сервисных центров, принадлежащих производителю. На некоторых целевых рынках (в частности, в Северной Америке и Европе, в сегменте профессиональных подрядчиков) для гарантийного обслуживания и возможности ремонта требуется наличие сервисной сети OEM-производителя. Прижимная пластина для режущего станка под собственной торговой маркой не может получить доступ к сервисной сети OEM-производителя, и владельцу бренда пришлось бы создавать параллельную сервисную сеть, что, как правило, нерентабельно при годовом объеме производства менее 5000-10000 единиц. На этих рынках поставки OEM-продукции остаются менее рискованным вариантом.
Третий критический сценарий — химический состав гальванического покрытия ограничен региональными экологическими нормами. В некоторых регионах (в частности, в ЕС в рамках регламента REACH, в Калифорнии в рамках закона Prop 65) действуют ограничения на использование определенных химических составов для гальванического покрытия или требуется наличие специальной документации по очистке сточных вод. Программа выпуска продукции под собственной торговой маркой с использованием ограниченного химического состава для гальванического покрытия невозможна без соблюдения региональных нормативных требований, и производитель оригинального оборудования (OEM) должен продемонстрировать соответствие документации по очистке сточных вод и химическому составу целевого рынка. Если OEM не может предоставить необходимую нормативную документацию, владелец бренда не должен брать на себя обязательства по программе выпуска продукции под собственной торговой маркой.
Три сценария, исключающие возможность заключения сделки, охватывают примерно 15-20% пула запросов на коммерческие предложения от владельцев брендов электроинструментов. Оставшиеся 80-85% являются кандидатами на программу выпуска продукции под собственной торговой маркой, если OEM-производитель пройдет пятиэтапную матрицу квалификации. Владелец бренда должен сначала провести отбор по критериям, исключающим возможность заключения сделки (неделя 0), затем провести предварительную оценку по 4 вопросам (неделя 1), затем пройти пятиэтапную матрицу (недели 2-6), а затем принять решение о параллельных пробных заказах на 200 единиц (недели 7-8). Общий срок квалификации составляет 8-10 недель и позволяет сделать обоснованный выбор OEM-производителя с документально подтвержденными инженерными данными и результатами заводских приемочных испытаний.
Вывод инженера: вертикальная интеграция — это то, что на самом деле покупают владельцы брендов.
Самый важный урок, который можно извлечь из модели с тремя поставщиками, заключается в том, что владельцы брендов электроинструментов покупают не детали для режущих станков с прижимными пластинами по цене за единицу, а вертикально интегрированное партнерство с OEM-производителем, которое может обеспечить ковку + термообработку + обработку на станках с ЧПУ + гальваническое покрытие + маркировку в рамках единой системы контроля качества с одним менеджером проекта и одним обязательством по срокам поставки. Завод, который предлагает цену на 20% ниже средней, но передает термообработку и гальваническое покрытие разным поставщикам, не предлагает скидку — он предлагает логистическую цепочку с двумя поставщиками, которая добавит 2-4 недели к срокам поставки и 1-2 уровня риска для качества. Завод, который предлагает цену на среднем уровне с подтвержденными собственными возможностями ковки + термообработки + обработки на станках с ЧПУ + гальванического покрытия + маркировки, предлагает вертикальную интеграцию, от которой на самом деле зависит программа запуска бренда.
Для владельцев брендов электроинструментов, оценивающих китайских OEM-производителей, таких как Yuyao Guling Hardware — производителя прецизионной ковки и металлообработки с более чем 40 полностью автоматизированными станками с ЧПУ и линиями холодной высадки, собственными мощностями по термообработке, механической обработке на станках с ЧПУ, цинкованию и нанесению логотипов/упаковке, представляющих собой полноценную линию OEM-производства от ковки до обработки поверхности, — программа выпуска продукции под собственной торговой маркой должна следовать пятиэтапной схеме: (1) подтверждение соответствия имеющегося в наличии штампов для ковки спецификации владельца бренда без необходимости изготовления штампов на заказ; (2) подтверждение наличия печи для термообработки с сертификацией стали марки BS EN 10083-3; (3) подтверждение наличия механической обработки на станках с ЧПУ с допуском ISO 2768; (4) подтверждение наличия линии гальванического покрытия с испытаниями на солевое распыление BS EN ISO 9227 NSS; (5) подтверждение наличия возможности нанесения логотипов и упаковки с подбором цвета Pantone и разработкой дизайна картонной упаковки.
Для владельцев брендов, начинающих программу производства прижимных пластин для станков для резки под собственной торговой маркой, рекомендуемой отправной точкой является следующее: изготовленные на заказ прецизионные кованые компоненты для электроинструментов OEM Взаимодействие для подтверждения наличия собственных штампов для ковки и сроков разработки OEM-продукции. Для владельцев брендов, оценивающих возможности более широкой линейки продукции, лучшие китайские заводы-производители наружных фланцевых гаек В справочном документе представлен контекст линейки продукции для холодной штамповки. Для владельцев брендов, указывающих интерфейс соединительного элемента для преобразования, используется следующее. Средство для удаления ржавчины и полировки, переходник для соединения деталей. Каталог содержит базовые данные о размерах и характеристиках резьбы для программы производства продукции под собственной торговой маркой.
Вопросы закупки при разработке прижимных пластин для станков для резки под собственной торговой маркой.
Каков минимальный объем заказа (MOQ) для программы производства прижимных пластин для режущих станков под собственной торговой маркой?
Минимальный объем заказа (MOQ) для программы производства прижимных пластин для режущих станков под собственной торговой маркой от вертикально интегрированного китайского OEM-производителя обычно составляет 200 единиц для пилотного запуска с индивидуальным брендированием и упаковкой, и 1000 единиц для запуска с полным дизайном картонной упаковки под собственной торговой маркой, изготовлением оснастки на заказ и спецификацией обработки поверхности. OEM-заводы, предлагающие MOQ менее 200 единиц для производства прижимных пластин для режущих станков под собственной торговой маркой, почти всегда являются торговыми компаниями без фактических производственных линий.
Каков график разработки OEM-продукции, от ковки до обработки поверхности?
Сроки разработки OEM-продукции для изготовления прижимной пластины для станка для резки под собственной торговой маркой составляют 10-14 недель с момента утверждения запроса предложений до проверки первого образца: 2-3 недели на согласование спецификаций и проектирование ковочной матрицы, 2-3 недели на изготовление образца для ковки и термообработку, 1-2 недели на обработку на станке с ЧПУ до окончательной точности размеров, 2-3 недели на обработку поверхности (цинкование, черное оксидирование или никелирование), 1-2 недели на заводские приемочные испытания (FAT) и изготовление образца для нанесения логотипа/упаковки, и 2 недели на подготовку производственной партии. Вертикально интегрированные OEM-производители могут сократить эти сроки до 8-10 недель, выполняя ковку, механическую обработку и обработку поверхности параллельно.
В чём разница в цене между прижимными пластинами для режущих станков, выпускаемыми под собственной торговой маркой, и пластинами, выпускаемыми производителями оригинального оборудования (OEM)?
Прижимные пластины для режущих станков под собственной торговой маркой обычно стоят на 35-50% дешевле, чем аналогичные изделия OEM-производителя при тех же характеристиках материала и обработки поверхности, что обусловлено отсутствием наценки за бренд и маржи дистрибьютора OEM. Наибольшая экономия наблюдается на рынке принадлежностей для режущих станков, где наценка OEM-производителя обычно составляет 40-60% от розничной цены. При годовом объеме производства более 1000 единиц экономия сокращается до 25-35%, поскольку наценка OEM-производителя в процентах от стоимости комплектующих меньше.
Какие виды обработки поверхности доступны для прижимных пластин режущих станков?
Прижимные пластины режущего станка доступны с четырьмя стандартными вариантами обработки поверхности: (1) цинкование (Zn ≥ 8 мкм на BS EN ISO 1456(1) для общего промышленного использования внутри помещений / кратковременного использования на открытом воздухе, с 48-часовым рейтингом устойчивости к солевому туману NSS; (2) покрытие из черного оксида для использования в помещениях с контролируемым хранением; (3) химическое никелирование (Ni ≥ 10 мкм) для морских/шельфовых применений, с рейтингом устойчивости к солевому туману NSS более 240 часов; (4) покрытие из дакромета/цинковых хлопьев для применения в условиях высокой коррозии, с рейтингом устойчивости к солевому туману NSS более 480 часов. Выбор обработки поверхности должен соответствовать целевому рынку владельца бренда и требованиям гарантии.
Какие материалы доступны для изготовления прижимных пластин для режущих станков?
Прижимные пластины режущих станков обычно изготавливаются из среднеуглеродистой стали марки 45# (в зависимости от типа стали). BS EN 10083-3 Для общего промышленного применения используется сталь марки C45, для применений с высокими нагрузками — легированная сталь 40Cr, а для ударопрочных применений — сталь 20CrMnTi. Для применения в пищевой, медицинской или морской промышленности доступна нержавеющая сталь марок 304 или 316, стоимость которой в 3-5 раз выше, чем у углеродистой стали. Выбор материала должен соответствовать крутящему моменту, частоте вращения и коррозионной стойкости режущего станка.
Как проверить возможности по ковке и обработке поверхности у вертикально интегрированного китайского производителя оригинального оборудования?
Возможности вертикально интегрированного китайского OEM-производителя по ковке и обработке поверхности проверяются путем анализа: (1) запаса штампов для холодной высадки и ковки (с указанием диапазона диаметров и толщин листов, которые может производить завод); (2) мощности печей термообработки (с указанием производительности за смену и равномерности температуры в соответствии с BS EN 10083-3); (3) возможностей собственного оборудования для обработки на станках с ЧПУ (с указанием класса допуска в соответствии с ISO 2768); (4) собственной линии гальванического покрытия (с указанием емкости резервуаров, химического состава покрытия и возможностей испытаний в солевом тумане в соответствии с ISO 2768). BS EN ISO 9227); (5) возможности изготовления бейджей и упаковки (с указанием оснастки для изготовления бейджей, соответствия цветам Pantone и образцов дизайна картонной коробки). Все пять возможностей должны быть проверены на месте, а не заявлены в ответах на запросы предложений.