














Аудиты производителей электроинструментов: трехэтапное тестирование (под давлением + динамическая балансировка + солевой туман) против торговых компаний, проводящих только окончательную проверку.
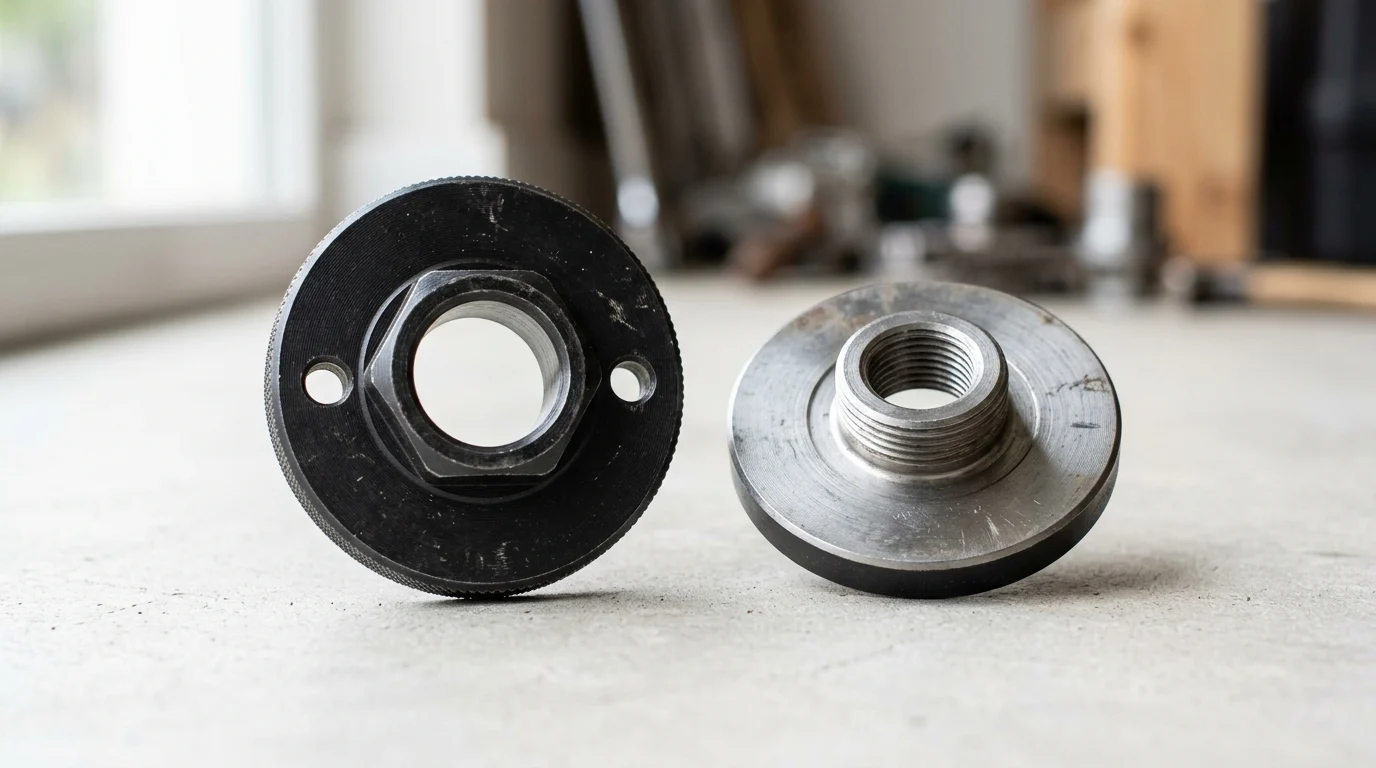
Почему торговые компании, осуществляющие только окончательную проверку качества, больше не принимаются в качестве поставщиков оборудования для электроинструментов.
В конце 2025 года менеджер по качеству европейского производителя электроинструментов пришел на совещание по обзору поставщиков со стопкой из трех конкурирующих предложений на годовой заказ в 500 000 прижимных пластин для угловых шлифовальных машин. Все три поставщика прошли стандартный аудит закупок. Разница в ценах между предложениями всех трех поставщиков составляла не более 4 процентов. Все три поставщика предлагали одинаковый 30-дневный срок поставки. Задача менеджера по качеству заключалась в том, чтобы выбрать одного из них и двигаться дальше. Шесть месяцев спустя процент возврата прижимных пластин выбранного поставщика составил 14 процентов — значительно выше целевого показателя бренда в 3 процента — а стоимость гарантийного обслуживания уже превысила всю экономию от первоначального предложения. Поставщиком оказалась торговая компания, осуществляющая только окончательную проверку. Аудит закупок прошел, потому что у торговой компании была безупречная документация. Прижимные пластины не прошли аудит, потому что у торговой компании не было производственного процесса для проверки — она закупала продукцию у трех разных субзаводов и поставляла ее под одним брендом.
Основная проблема торговых компаний, проводящих только окончательную проверку, заключается в том, что они могут проверять наличие видимых дефектов на отгрузочном причале, но не могут выявлять виды отказов, проявляющиеся в процессе эксплуатации после 30-90 дней использования. Нажимная пластина, которая выглядит идеально на контрольном столе, может иметь трещину на границе зерен (выявленную при испытании давлением), быть разбалансированной на 12 мм/с (выявленную при динамическом балансировочном испытании) или иметь цинковое покрытие, разрушающееся после 18 часов воздействия солевого тумана (выявленное при испытании солевым туманом). Ни один из этих дефектов не виден невооруженным глазом на причале. Ни один из них не выявляется при окончательной проверке. Все они проявляются в процессе эксплуатации в течение 90 дней с момента первого использования инструмента потребителем.
Преимущество производителей, использующих трехэтапную систему тестирования, заключается в том, что тестирование проводится на производственной линии, на реальной производственной партии, с документированными результатами, которые покупатель может проверить, не посещая завод. Покупатель, ознакомившись с отчетом о трехэтапном тестировании от опытного производителя, получает восемь точек данных по каждому компоненту (значение нагрузки, время выдержки, класс балансировки, продолжительность солевого тумана, количество отдельных пройденных/непройденных испытаний, подпись оператора, подпись руководителя, фотография партии), которые он может сопоставить со спецификацией OEM. Покупатель, ознакомившись с отчетом об окончательной проверке от торговой компании, получает одну строку с результатами «пройдено/не пройдено», которую он не может проверить, поскольку торговая компания не владеет производственным процессом.
Трехэтапная методика испытаний: давление, динамическое равновесие, солевой туман.
Трехэтапная система тестирования сопоставляет три этапа тестирования с тремя основными типами отказов, которые чаще всего приводят к возврату электроинструментов в полевых условиях. Каждый этап проводится на реальной производственной партии с документированием результатов, прежде чем партия будет отправлена покупателю.
| Этап | Тип теста | Прогнозируемый режим отказа | % возврата с поля |
|---|---|---|---|
| Этап 1 | испытание под давлением | Растрескивание под номинальной нагрузкой, необратимая деформация при ударе. | ~25% |
| Этап 2 | Тестирование динамического равновесия | Вибрация приводит к ослаблению узлов, повреждению шпинделя и усталости рук пользователя. | ~45% |
| Этап 3 | Испытание солевым туманом | Коррозия, ухудшающая качество поверхности и точность размеров. | ~15% |
| Другой | Сборка / упаковка / ошибка пользователя | Разнообразный | ~15% |
В совокупности эти три этапа охватывают приблизительно 85 процентов возвратов электроинструментов. Производитель, который проводит все три этапа проверки каждой производственной партии, поставляет компоненты, соответствующие спецификациям OEM по несущей способности, вибрации и коррозии — трем параметрам, которые потребители фактически испытывают в повседневной эксплуатации. Торговая компания, которая проводит только окончательную проверку на складе, поставляет компоненты, которые выглядят правильно в первый день, но выходят из строя на 30-90 день.
При принятии решения о проведении аудита покупателем три этапа имеют неравный вес. Динамическое балансировочное тестирование наиболее точно прогнозирует отказы в полевых условиях (45 процентов возвратов), поэтому покупателю, у которого мало времени на аудит, следует отдать приоритет этапу динамического балансирования. Испытание давлением является вторым по точности прогнозируемым этапом (25 процентов возвратов), а испытание солевым туманом — третьим (15 процентов возвратов). Покупатель должен распределять время аудита примерно пропорционально точности прогнозирования: 45 процентов на динамическое балансирование, 25 процентов на испытание давлением, 15 процентов на испытание солевым туманом и 15 процентов на остальные параметры.
Этап 1: Испытание под давлением — что оно говорит о компоненте
Испытание под давлением подтверждает, что каждый компонент может выдерживать номинальную механическую нагрузку без растрескивания, остаточной деформации или усталости. Испытание проводится на универсальной испытательной машине (УИМ) с компонентом, установленным в приспособлении, соответствующем ориентации при эксплуатации. Испытательный стенд прикладывает контролируемую осевую нагрузку (от 5 до 30 кН в зависимости от размера компонента и спецификации производителя), удерживает нагрузку в течение 10–30 секунд и измеряет деформацию в точке приложения нагрузки. Критерием приемки является отсутствие растрескивания и остаточной деформации более 0,05 мм после снятия нагрузки.
Испытание под давлением изготовленные на заказ прецизионные кованые компоненты для электроинструментов Для испытаний используется специальный протокол, различающий компоненты, изготовленные методом холодной и горячей ковки. Компоненты, изготовленные методом холодной ковки, испытываются при 100% номинальной нагрузки (без запаса прочности), поскольку процесс холодной ковки обеспечивает более однородную зернистую структуру. Компоненты, изготовленные методом горячей ковки, испытываются при 110–120% номинальной нагрузки для подтверждения запаса прочности сверх номинальной грузоподъемности. Выбор испытательной нагрузки зависит от процесса ковки — производитель, использующий оба процесса, должен проводить оба протокола испытаний для соответствующих компонентов.
В отчете о проверке под давлением должны быть указаны результаты отдельных испытаний для каждого проверенного компонента, а не только усредненные или сводные данные. Для партии из 100 изделий должны быть представлены результаты 100 отдельных проверок под давлением. В отчете также должны быть указаны серийный номер испытательного оборудования и дата последней калибровки (в течение 12 месяцев), подпись оператора и подпись руководителя. Отчет без этих четырех элементов не соответствует требованиям аудита и должен быть отклонен.
Этап 2: Динамическая балансировка — почему это важно для вращающихся компонентов
Динамическая балансировка проверяет, что вращающиеся компоненты (нажимные пластины, фланцы, корпуса адаптеров) не создают вибраций, превышающих номинальный пороговый уровень при номинальной скорости вращения. Испытание проводится на динамическом балансировочном станке, который вращает компонент с номинальной частотой вращения (обычно от 8000 до 12000 об/мин для принадлежностей угловых шлифовальных машин) и измеряет дисбаланс в мм/с или г-мм. Критерием приемки является класс балансировки ISO 1940 — G6.3 по умолчанию для оборудования электроинструментов, с возможностью применения класса G2.5 для более сложных спецификаций, где контроль вибрации имеет решающее значение.
Динамическая балансировка имеет важное значение для вращающихся компонентов, поскольку дисбаланс невидим для глаза, но губителен для используемого инструмента. Нажимная пластина с дисбалансом в 12 мм/с будет создавать вибрацию при 8000 об/мин, которая ослабляет гайку шпинделя, повреждает резьбу шпинделя и передается на руку пользователя в течение 30 минут работы. Пользовательские ощущения выражаются в виде «инструмент работает с трудом» и «устала рука» — симптомы, которые приводят к гарантийным претензиям, возвратам и негативным отзывам. Нажимная пластина, прошедшая динамическую балансировку с показателем G6.3 (дисбаланс менее 6,3 мм/с), работает плавно при номинальных оборотах и обеспечивает удобство использования, предусмотренное производителем.
Тестирование динамического равновесия является частью более широкого подхода. Система контроля качества при производстве принадлежностей для угловых шлифовальных машин и электрических дрелей.Обычно эта методика включает в себя контроль размеров (от 10 до 20 критических размеров на компонент), контроль качества поверхности (измерение Ra), визуальный осмотр (отсутствие царапин, вмятин или дефектов покрытия) и трехэтапное тестирование, описанное в данной статье. Производитель, который проводит все пять контрольных измерений для каждой производственной партии, поставляет компоненты, соответствующие спецификациям OEM по каждому измеримому параметру.
Этап 3: Испытание солевым туманом — Испытание на коррозионную стойкость.
Испытание солевым туманом подтверждает коррозионную стойкость поверхностного покрытия в условиях нейтрального солевого тумана по стандарту ASTM B117. Испытание проводится в камере солевого тумана с 5-процентным раствором NaCl при температуре камеры 35 °C, при этом компонент подвергается воздействию в течение определенного времени (24 часа по умолчанию, 48 часов для профессионального класса, 96 часов для морского или экспортного класса). Критерием приемлемости является отсутствие красной ржавчины на функциональных поверхностях после истечения определенного времени. Белая ржавчина (окисление цинка) обычно допускается до определенного процента площади поверхности, поскольку белая ржавчина носит косметический характер и не нарушает структурную целостность.
Испытание солевым туманом — это критерий, отделяющий компоненты потребительского класса от компонентов профессионального класса. Компонент потребительского класса, выдержавший 24 часа испытания солевым туманом, подходит для использования в домашних условиях и эпизодического использования на открытом воздухе. Компонент профессионального класса, выдержавший 48 часов, подходит для ежедневного использования на открытом воздухе в строительстве, производстве и сельском хозяйстве. Компонент морского или экспортного класса, выдержавший 96 часов, подходит для прибрежных зон, химических сред и длительного хранения на открытом воздухе. Производитель указывает необходимую продолжительность испытания в зависимости от целевого рынка и гарантийного периода.
Отчет об испытаниях на солевое распыление должен включать журнал показаний температуры камеры (непрерывное измерение в течение всего времени испытания), концентрацию раствора NaCl (проверяемую в начале и в конце испытания), продолжительность воздействия, фотографию компонента в конце испытания и количество успешных/неуспешных испытаний для партии. Отчет без журнала показаний температуры камеры не соответствует требованиям аудита, поскольку температура камеры является наиболее распространенным источником ложноотрицательных результатов при испытаниях на солевое распыление.
Как затраты на трехэтапное тестирование распределяются в зависимости от годового объема заказов
Трехэтапное тестирование не является фиксированной статьей расходов — оно амортизируется в зависимости от годового объема заказов. Покупатель, заказывающий 50 000 единиц одного компонента в год, платит за тестирование больше за единицу, чем покупатель, заказывающий 500 000 единиц в год, но в обоих случаях стоимость тестирования составляет небольшой процент от общей стоимости заказа. Понимание того, как амортизируются затраты на тестирование, имеет решающее значение для покупателя, сравнивающего цены за единицу продукции от производителей, использующих трехэтапное тестирование, и торговых компаний, занимающихся только окончательной проверкой качества.
Разбивка затрат на тестирование отдельных изделий
Стоимость испытаний одной детали состоит из трех компонентов: (1) Испытание под давлением — от 0,01 до 0,03 долларов США за деталь, в зависимости от используемого испытательного стенда. (2) Динамическое балансировочное тестирование — от 0,02 до 0,05 долларов США за деталь, в зависимости от времени цикла балансировочного станка. (3) Испытание солевым туманом — от 0,03 до 0,08 долларов США за деталь, в зависимости от продолжительности испытания (24, 48 или 96 часов) и размера партии, использующей одну камеру. Общая стоимость испытаний составляет от 0,06 до 0,16 долларов США за деталь, что составляет от 3 до 8 процентов от типичной цены комплектующих для электроинструментов.
Как стоимость тестирования масштабируется в зависимости от объема.
При объеме производства 50 000 изделий в год стоимость тестирования находится на высоком уровне (от 0,12 до 0,16 долларов США за изделие), поскольку коэффициент использования испытательного стенда ниже. При объеме производства 500 000 изделий в год стоимость тестирования снижается до низкого уровня (от 0,06 до 0,10 долларов США за изделие), поскольку коэффициент использования испытательного стенда выше, а камера может работать непрерывно. Покупатель, планирующий многолетнюю программу, должен запросить у производителя стоимость тестирования в зависимости от объема, которая обычно снижается на 30-40 процентов между уровнями производства 50 000 и 500 000 изделий.
Сравнение с поставщиками, осуществляющими только окончательную проверку качества.
Торговая компания, осуществляющая только окончательную проверку качества, предлагает цену за единицу самого компонента, без учета стоимости тестирования. Цена за единицу обычно на 3–8 процентов ниже, чем цена за единицу у производителя, проводящего трехэтапное тестирование. Однако процент возвратов в полевых условиях на 5–15 процентных пунктов выше, а стоимость гарантийного обслуживания составляет от 25 до 80 долларов США за претензию. Для покупателя, размещающего заказы на 100 000 единиц в год с 5-процентной вероятностью гарантийного обслуживания, стоимость гарантийного обслуживания составляет от 125 000 до 400 000 долларов США в год, что значительно выше, чем стоимость тестирования в размере от 6 000 до 16 000 долларов США, указанная в предложении производителя, проводящего трехэтапное тестирование. Общая стоимость владения оказывается в пользу производителя, проводящего трехэтапное тестирование, в течение 6–9 месяцев с начала программы.
Как прочитать отчет о трехэтапных испытаниях, не посещая завод.
Покупатель может проверить протокол трехэтапного тестирования, не посещая предприятие производителя, проверив восемь показателей. Каждый показатель подтверждает, что тестирование действительно проводилось на производственной партии, а не на отдельном квалификационном образце, и что тестирование было проведено корректно.
- Заголовок отчета. Наименование производителя, адрес, номер сертификата ISO 9001, дата, номер партии, номер детали. Все пять пунктов должны присутствовать и соответствовать заказу на закупку от производителя.
- Серийный номер испытательного оборудования и дата последней калибровки. Срок выполнения работ по испытательному стенду под давлением, динамической балансировочной машине и камере солевого тумана должен составлять не более 12 месяцев.
- Таблица параметров теста. Значение нагрузки и время выдержки под давлением, степень и допуск динамической балансировки, продолжительность воздействия солевого тумана и температура. Все три параметра должны соответствовать спецификациям производителя оборудования.
- Результаты отдельных тестов. В отчете должны быть представлены не просто усредненные или сводные данные, а индивидуальные результаты по каждому компоненту, протестированному в партии.
- Критерии приемлемости указаны четко. Какой пороговый уровень соответствия/несоответствия был применен? Критерий должен быть числовым (например, «отсутствие необратимой деформации более 0,05 мм»), а не описательным («приемлемое качество»).
- Количество сдавших/не сдавших. Сколько компонентов прошли проверку, сколько не прошли, и какие меры были приняты в связи с отказами (доработка, утилизация или отсрочка проверки).
- Подписи оператора и руководителя. Оба документа должны быть представлены и датированы. Отчет без подписи руководителя не считается пригодным для аудита.
- Фото или видео испытательного стенда с видимой партией образцов. Подтверждает, что испытание было проведено на производственной партии, а не на отдельном квалификационном образце. На фотографии должен быть виден номер партии на компонентах и показания дисплея испытательного оборудования.
Отчет, прошедший все восемь проверок, считается пригодным для аудита. Отчет, не прошедший хотя бы одну проверку, должен инициировать запрос на разъяснение производителю с предоставлением 48-часового срока ответа. Отчет, не прошедший три или более проверок, должен инициировать полную проверку на предприятии производителя с личным визитом покупателя для подтверждения процесса тестирования. Технические характеристики нажимной пластины Документы подробно описывают параметры испытаний и критерии приемки, чтобы покупатель мог сверить отчет со спецификацией, не посещая предприятие.
Когда торговые компании, осуществляющие только окончательную проверку качества, по-прежнему остаются правильным выбором.
Три сценария по-прежнему отдают предпочтение торговой компании, проводящей только окончательную проверку, перед производителем, использующим трехэтапное тестирование. (1) Заказы с небольшим объемом и низкой критичностью (менее 10 000 штук в год, без гарантийного срока более 30 дней). Затраты на тестирование, амортизированные на небольшой объем, слишком высоки в расчете на единицу продукции, чтобы быть экономически целесообразными. (2) Заказы, требующие оперативного выполнения (срок выполнения менее 15 дней). Трехэтапное тестирование увеличивает цикл на 3–7 дней, что покупатель не может себе позволить. (3) Единичные заказы или заказы прототипов, где OEM-бренд проверяет конструкцию, и процент возвратов в полевых условиях пока не является проблемой. Во всех трех сценариях преимущество торговой компании в цене за единицу продукции и в сроках выполнения перевешивает риск возврата в полевых условиях.
Схема принятия решения проста. Производитель оригинального оборудования (OEM) указывает объем производства, сроки поставки и гарантийный срок. Если объем производства составляет менее 10 000 единиц в год или сроки поставки менее 15 дней, то правильным выбором будет торговая компания. Если объем производства превышает 50 000 единиц в год или гарантийный срок превышает 90 дней, то правильным выбором будет производитель, прошедший трехэтапное тестирование. Точка безубыточности обычно составляет 30 000 единиц в год с 60-дневным гарантийным сроком. Для обсуждения аудита производителя электроинструментов с целевыми характеристиками компонентов и годовым объемом производства, Свяжитесь с командой Yuyao Guling Hardware. с учетом технических характеристик компонентов, годового объема производства OEM-бренда и целевого рынка.
Укажите спецификацию целевого компонента, годовой объем производства, целевой рынок и требуемый гарантийный срок. Компания Yuyao Guling Hardware ответит в течение одного рабочего дня, предоставив трехэтапный протокол тестирования, адаптированный к вашему компоненту, примерный формат отчета и указание цены за единицу продукции, включая стоимость тестирования.
Часто задаваемые вопросы
Что именно включает в себя трехэтапная система тестирования для производителя электроинструментов?
Трехэтапная система испытаний охватывает три последовательных этапа, соответствующих наиболее распространенным в полевых условиях отказам оборудования электроинструментов. Этап 1 — испытание под давлением, которое подтверждает, что каждый компонент может выдерживать номинальную механическую нагрузку без растрескивания, необратимой деформации или усталости. Этап 2 — испытание на динамическую балансировку, которое подтверждает, что вращающиеся компоненты (такие как прижимные пластины, фланцы и корпуса адаптеров) не создают вибрацию, превышающую номинальный порог, при номинальной скорости вращения. Этап 3 — испытание в солевом тумане, которое подтверждает коррозионную стойкость поверхностного покрытия в нейтральном солевом тумане ASTM B117 в течение 24–96 часов в зависимости от спецификации производителя. В совокупности эти три этапа охватывают отказы, связанные с нагрузкой, вибрацией и коррозией, на которые приходится примерно 85 процентов возвратов оборудования электроинструментов в полевых условиях.
Каковы типичные параметры испытаний на давление, динамическое равновесие и воздействие солевого тумана в 2026 году?
В 2026 году используются три типичных параметра испытаний: (1) Параметры испытаний под давлением — осевая нагрузка от 5 до 30 кН в зависимости от компонента, время выдержки от 10 до 30 секунд, критерий приемки — отсутствие трещин или остаточной деформации более 0,05 мм. (2) Параметры испытаний на динамическую балансировку — класс G6.3 по умолчанию для оборудования электроинструментов, доступен класс G2.5 для более дорогих спецификаций, допуск балансировки 6,3 мм/с или 2,5 мм/с в зависимости от класса, измерение при номинальной скорости вращения (обычно от 8000 до 12000 об/мин для принадлежностей угловых шлифовальных машин). (3) Параметры испытаний в солевом тумане — нейтральный солевой туман ASTM B117, 5% раствор NaCl, температура камеры 35°C, порог приемки по умолчанию 24 часа, 48 часов для компонентов профессионального класса, 96 часов для компонентов морского класса или экспортного класса с расширенной гарантией.
Какую документацию по качеству должен запросить покупатель у производителя перед подписанием договора на проведение аудита?
Перед подписанием договора на аудит необходимо запросить шесть документов, подтверждающих качество. (1) Сертификат системы управления качеством ISO 9001 — подтверждает наличие у производителя документированной системы качества. (2) Трехэтапный протокол испытаний — образец формата протокола испытаний, используемого производителем для каждой партии. (3) Сертификат на материалы — сертификат заводских испытаний используемой стали или сплава с указанием происхождения партии. (4) Сертификаты калибровки испытательного оборудования — подтверждают калибровку испытательного стенда по прослеживаемому стандарту в течение последних 12 месяцев. (5) Образец PPAP (процесс утверждения производственных деталей) — образец детали из предыдущей производственной партии с указанием размеров. (6) Данные о проценте возврата продукции на производстве — исторические данные о проценте возврата продукции на производстве по видам отказов с указанием процесса анализа первопричин производителя. Производитель, не предоставивший все шесть документов в течение одной недели, еще не готов к аудиту.
Как покупатель может проверить протокол трехэтапных испытаний, не посещая предприятие производителя?
Покупатель проверяет трехэтапный протокол испытаний без посещения предприятия производителя по восьми показателям: (1) Заголовок отчета — наименование производителя, адрес, номер сертификата ISO 9001, дата, номер партии, номер детали. (2) Серийный номер испытательного оборудования и дата последней калибровки — должны быть в течение 12 месяцев. (3) Таблица параметров испытаний — значение нагрузки и время выдержки, класс и допуск динамического баланса, продолжительность и температура солевого тумана. (4) Индивидуальные результаты испытаний для каждой испытанной детали — не просто усредненные или сводные данные. (5) Четко указанный критерий приемки — какой пороговый уровень прохождения/непрохождения был применен. (6) Количество прошедших/непрошедших испытаний — сколько деталей прошли, сколько не прошли. (7) Подпись оператора и подпись руководителя — должны присутствовать обе. (8) Фото или видеозапись испытательного стенда с видимой партией — подтверждает, что испытание было проведено на производственной партии, а не на отдельном квалификационном образце.
Сколько времени обычно занимает аудит производителя электроинструментов от начала до подтверждения соответствия требованиям?
Типичный аудит производителя электроинструментов занимает от 30 до 75 дней от начала до квалификации, в зависимости от трех переменных. (1) Подготовка документов — производитель составляет шесть документов для предварительного аудита в течение 7–14 дней. (2) Выездной или удаленный аудит — от 1 до 3 дней для целенаправленного аудита трехэтапного процесса тестирования и оборудования. (3) Квалификация образцов — производитель изготавливает от 500 до 2000 образцов деталей для лабораторных испытаний покупателя, при этом лабораторные испытания занимают от 14 до 28 дней в зависимости от продолжительности воздействия солевого тумана и количества циклов динамической балансировки. Производитель с отлаженной трехэтапной системой тестирования обычно завершает аудит за 30–45 дней; производитель, создающий процесс тестирования с нуля, обычно тратит на это от 60 до 75 дней.
Почему в 2026 году закупочные группы, занимающиеся электроинструментами, требуют трехэтапного тестирования вместо только окончательной проверки?
В 2026 году отделы закупок требуют трехэтапного тестирования вместо только окончательной проверки по четырем причинам. Во-первых, данные о возвратах продукции: поставщики, проводящие только окончательную проверку, показывают 8-18% возвратов электроинструментов, в то время как поставщики, использующие трехэтапное тестирование, показывают 1-3%. Разница в 5-15 процентных пунктов является самой большой статьей расходов на обеспечение качества для бренда электроинструментов. Во-вторых, стоимость гарантийного обслуживания: одна гарантийная претензия на электроинструмент может стоить от 25 до 80 долларов США за замену и логистику, что усугубляется высоким процентом возвратов. В-третьих, влияние на репутацию бренда: 10% возвратов приводит к негативным отзывам, которые снижают будущие продажи примерно на 15-25%. В-четвертых, нормативное регулирование: маркировка CE в ЕС, маркировка UKCA и сертификация UL в США требуют документированных процессов контроля качества, выходящих за рамки окончательной проверки, и трехэтапное тестирование является самым простым способом продемонстрировать соответствие требованиям.
Какой этап тестирования наиболее точно предсказывает отказы электроинструментов в полевых условиях?
Динамическая балансировка является наиболее точным методом прогнозирования отказов оборудования для электроинструментов в полевых условиях, согласно данным о возвратах продукции в отрасли. Примерно 45 процентов возвратов вращающихся принадлежностей для электроинструментов (нажимные пластины, фланцы, корпуса адаптеров) связаны с динамическим дисбалансом — компонент вызывает вибрацию, которая ослабляет крепление, повреждает шпиндель или вызывает усталость руки пользователя. Испытания под давлением прогнозируют примерно 25 процентов возвратов (растрескивание под номинальной нагрузкой, необратимая деформация при ударе), а испытания в солевом тумане — примерно 15 процентов (коррозия, ухудшающая качество поверхности и допуски по размерам). Оставшиеся 15 процентов возвратов распределяются между дефектами сборки, повреждениями упаковки и ошибками пользователя. Покупатель, который может проверить только один этап, должен в первую очередь проверить динамическую балансировку.
Всегда ли производитель, проводящий трехэтапное тестирование, дороже, чем торговая компания, осуществляющая только окончательную проверку качества?
Нет, производитель, использующий трехэтапное тестирование, не всегда дороже, чем торговая компания, проводящая только окончательную проверку, в пересчете на единицу продукции, но общая стоимость владения, как правило, выгоднее для производителя, использующего трехэтапное тестирование. Цена за единицу компонента электроинструмента, прошедшего трехэтапное тестирование, обычно на 3–8 процентов выше, чем у того же компонента от торговой компании, проводящей только окончательную проверку, поскольку затраты на тестирование амортизируются в цене за единицу. Однако общая стоимость владения — которая включает в себя процент возвратов в полевых условиях, гарантийные расходы и влияние на репутацию бренда — обычно выгоднее для производителя, использующего трехэтапное тестирование, на 10–20 процентов в течение 12 месяцев, поскольку процент возвратов в полевых условиях на 5–15 процентных пунктов ниже. Точка безубыточности обычно достигается через 6–9 месяцев после начала программы, после чего производитель, использующий трехэтапное тестирование, становится более дешевым вариантом.