














Руководство по составлению спецификаций и выбору поставщиков из шести пунктов для промышленных покупателей, торговых дистрибьюторов и компаний, занимающихся закупкой инструментов, при оценке щеток для труб, дымоходов, котловых труб и оборудования для очистки гидравлических фитингов.
Вкратце — что должен понять покупатель.
- Шесть решений имеют значение. Резьба на конце привода, материал щетины, геометрия щетки, гайка и обжимной наконечник, обработка поверхности и комплект документации. Любая ошибка приведет к поломке в полевых условиях; правильное выполнение всех шести пунктов обеспечит бесперебойную работу.
- M12 — это стандартная европейская резьба для крепления драйвера. Для легких щеток используется резьба M10, для тяжелых — M14. В Северной Америке для щеток обычно используются резьбовые вставки ACME диаметром 1/2 или 3/4 дюйма, или вставки типа SDS для перфораторов.
- Материал щетины должен соответствовать материалу основания. Углеродистая стальная проволока для стальных и чугунных труб; нержавеющая сталь для нержавеющей стали и алюминия; латунь для меди и мягких сплавов; нейлон для пластиковых труб и применения в чистых помещениях.
- Крепежная гайка — это небольшой компонент, от которого зависит, будет ли щетка оставаться на стержне. Точно обработанная, закаленная и прошедшая поверхностную обработку гайка – это то, что отличает щетку, которая держится на скорости 1200 об/мин, от той, которая откручивается сама по себе.
- Скорость вращения щетки должна соответствовать её скорости. Щетки из углеродистой стали вращаются со скоростью 450-1200 об/мин; из нержавеющей стали — немного меньше; из латуни и нейлона — больше. OSHA 1910.169 В документе изложены правила безопасной эксплуатации электроинструментов, на которые устанавливаются щетки.
Для промышленного покупателя, торгового дистрибьютора или менеджера по закупкам инструментальных брендов, проводящего оценку оборудование для очистки труб котловНа первый взгляд, эта категория кажется обманчиво простой. Щетка есть щетка. В действительности же категория делится на категории в зависимости от резьбы на конце привода, материала щетины, геометрии щеток и режима работы, и покупатель, выбравший неправильную комбинацию, в итоге получает щетки, которые срывают резьбу, теряют проволоку или выходят из строя при первом же появлении сильного налета сажи. Правильная спецификация защищает оператора, трубу и репутацию покупателя.
В компании Guling Hardware мы производим Щетки для труб, щетки для дымоходов, щетки для котловых труб и прецизионные гайки, которые крепят их к стержню. Изготовлено на предприятии Yuyao, оснащенном станками с ЧПУ и оборудованием для холодной штамповки. Это руководство предназначено для промышленных покупателей, торговых дистрибьюторов и менеджеров по закупкам инструментов, которым необходимо разработать программу очистки труб для клиентской базы, охватывающей все уровни — от котельной до гидравлического цеха и даже фургона трубочиста. К концу руководства вы сможете читать технические характеристики щеток для труб, определять, какое из шести решений применимо к вашему применению, и размещать заказы, которые не приведут к поломкам в полевых условиях.
Пункт 1 — Совместимость резьбы на конце драйвера
Резьба на конце щетки, крепящейся к приводу, является наименее указанным элементом в заказе на щетку для труб и наиболее распространенной причиной поломок в полевых условиях. Щетка должна навинчиваться на удлинительный стержень, шатун или приводной инструмент, и несоответствие недопустимо на рабочем месте.
Для европейского рынка M12 является основным типом резьбы для трубных и дымоходных щеток, M10 — дополнительным типом для более легких щеток диаметром 20-50 мм, а M14 — улучшенным типом для более тяжелых щеток диаметром 100-200 мм. Резьба M12 входит в метрический стандарт резьбы ISO (крупный шаг 1,75 мм), и этот шаг соответствует стандартным резьбонарезным инструментам, доступным в любом магазине промышленных товаров.
Для североамериканского рынка преобладает резьба на конце привода щетки типа ACME диаметром 1/2 дюйма (трапецеидальная форма резьбы, а не стандартная 1/2-13 UNC), которая является традиционной резьбой для трубочистов в США. Резьба ACME диаметром 3/4 дюйма является более подходящим размером для тяжелых щеток. Хвостовик типа SDS все чаще используется в роторных молотках SDS-Plus, приводящих щетку в движение, особенно при очистке труб котлов в промышленных условиях.
Покупатель, осуществляющий закупки на обоих рынках, должен иметь в наличии оба типа резьбы. Покупатель, осуществляющий закупки на одном рынке, должен подтвердить тип резьбы перед заказом, а также указать, является ли резьба левой или правой. Левая резьба иногда используется на щетках для дымоходов, чтобы предотвратить самопроизвольное отвинчивание щетки при обратном вращении; правая резьба является стандартной.
Пункт 2 — Выбор материала щетины
Выбор материала щетины — второй по важности фактор, и именно его чаще всего неправильно выбирают при первом заказе. Правило простое: материал щетины должен соответствовать очищаемой поверхности. Несоответствие может привести к перекрестному загрязнению очищаемой поверхности посторонними металлическими частицами, что является серьезной проблемой в пищевой, фармацевтической промышленности и в чистых помещениях.
Четыре стандартных материала для щетины охватывают большую часть промышленного применения:
- проволока из углеродистой стали — Настоящая рабочая лошадка для очистки стальных и чугунных труб. Проволока прочная, агрессивная и недорогая. Недостаток заключается в том, что щетки из углеродистой стали осыпаются мелкими частицами проволоки, которые вызывают коррозию на очищаемой поверхности, поэтому щетки из углеродистой стали непригодны для труб из нержавеющей стали и для любых применений, где загрязнение ржавчиной недопустимо.
- проволока из нержавеющей стали — для очистки труб из нержавеющей стали и алюминия. Проволока более хрупкая, чем углеродистая сталь (и легче ломается при обратном изгибе), но она не загрязняет очищаемую поверхность частицами углеродистой стали. Щетки из нержавеющей стали также дороже.
- Латунная проволока — для очистки труб из меди, латуни и мягких сплавов. Латунь мягче стали и не царапает поверхности из мягких металлов. Латунные щетки также используются в тех случаях, когда очищаемая поверхность не должна быть загрязнена железом.
- нейлон и полипропилен — для пластиковых труб, для чистых помещений и для любых труб, где недопустимо наличие металлических загрязнений. Нейлоновые и полипропиленовые щетки также используются для окончательной полировки труб из нержавеющей стали после тщательной очистки с помощью щетки из нержавеющей стали.
Покупатель, заказывающий программу очистки труб, должен указать материал щетины в артикуле, а не в отдельной строке заказа на покупку. Покупатель, заказывающий «щетку для труб M12 75 мм» без указания материала щетины, получит то, что есть у поставщика на складе, и это может не соответствовать материалу щетины.
Пункт 3 — Геометрия кисти
Выбор геометрии щетки — это третье решение, и оно зависит от диаметра трубы, очищаемого отложения и геометрии доступа (придется ли щетке преодолевать изгибы, тройники или изменения диаметра).
Существует четыре стандартных геометрических формы:
- Прямая трубная щетка — наиболее распространенная геометрия. Щетинки намотаны на прямой металлический проволочный вал, а щетка проталкивается вниз по трубе шатуном во время вращения. Диаметр обычно составляет 10-200 мм, а длина одной щетки превышает практический диапазон и достигает примерно 1000 мм.
- Щетка для чистки труб в форме чашки — Щетинки направлены вперед на чашеобразном наконечнике и используются для очистки торцевой поверхности трубы, поверхности фланца или области возле устья внутри трубы. Используется для очистки торца трубы, а не для очистки всей внутренней поверхности.
- Спиральная щетка для труб — Щетинки расположены по спирали вокруг вала, что обеспечивает более агрессивное режущее действие при удалении густой ржавчины, сварочного шлака и остатков цемента. Спиральные щетки медленнее продвигаются по трубе, но быстрее справляются с твердыми отложениями.
- Односпиральная щетка для котловых труб — Щетинки скручены в одну спираль, что обеспечивает щетке меньший диаметр, позволяющий ей преодолевать крутые изгибы труб котла или теплообменника. Спиральная форма щетки позволяет перемещать ее только за счет вращения, без линейной силы, необходимой для прямой щетки.
Покупатель, заказывающий программу очистки котла, должен четко указать геометрию щетки. Для труб котлов обычно требуется односпиральная щетка, поскольку труба имеет крутые изгибы и малый внутренний диаметр. Для дымоходов обычно используется прямая щетка, поскольку дымоход прямой и имеет большой диаметр. Для гидравлических труб обычно используется прямая щетка с щетинками из нержавеющей стали или латуни в зависимости от типа материала.
Пункт 4 — Гайка фитинга, втулка и стопорное кольцо
Гайка и обжимная втулка — это небольшие детали, которые удерживают щетку на штанге, и именно они чаще всего являются причиной поломки щетки в полевых условиях. Щетка, которая ослабевает при высокоскоростном вращении, либо не очищает трубу, либо повреждает ее стенки; в любом случае это означает вызов специалиста, которого покупатель не хочет.
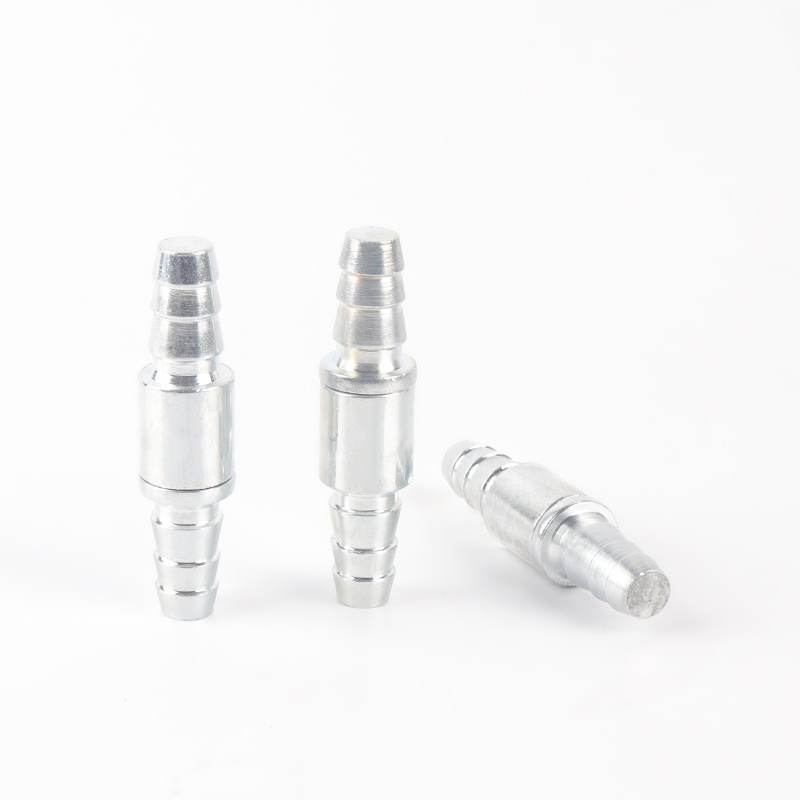
Стандартная крепежная гайка для щетки M12 представляет собой прецизионно обработанную гайку из среднеуглеродистой стали с внутренней резьбой M12, закаленную и отпущенную для устойчивости к вибрации, а также обработанную (оцинкованную или вороненую) для защиты от коррозии. Гайка зажимает головку щетки на конце штока и предотвращает ослабление или проворачивание щетки при высокоскоростном вращении. гайка щетки для трубы M12 Это один из примеров такого типа, имеющий корпус из среднеуглеродистой стали, оцинкованное или вороненое покрытие и стандартную внутреннюю резьбу M12.
Обойма — это обжатый или спрессованный элемент, который удерживает щетину в головке щетки. Качественная обойма обжимается на пучок щетины с помощью обжима контролируемого диаметра, который надежно фиксирует щетину, не сдавливая ее. Бюджетная обойма представляет собой штампованную втулку, которая неплотно удерживает щетину, и первым признаком некачественной обоймы является потеря щетины в процессе эксплуатации.
Покупатель должен указать в артикуле материал гайки, обработку поверхности гайки и способ обжима обжимного кольца. Покупатель, заказывающий «трубную щетку M12 75 мм из углеродистой стали», не указав гайку и обжимное кольцо, получит то, что использует поставщик, что не всегда является правильным решением.
Пункт 5 — Обработка поверхности и коррозионная стойкость
Обработка поверхности компонентов щетки (вала, обоймы и гайки) определяет ее рабочие характеристики во влажной, масляной или химически агрессивной среде. Для применения в котельных и гидравлических линиях обработка поверхности должна выдерживать воздействие влаги и химических веществ, не вызывая коррозии или загрязнения очищаемой поверхности.
Существует три стандартных способа обработки поверхности:
- Оцинкованный (Цинковое покрытие) — стандарт для общего промышленного применения. Цинковое покрытие защищает стальные компоненты от коррозии во влажной среде. Цинкование также относительно недорого и не значительно увеличивает толщину компонентов.
- Почерневший (Черное оксидирование) — для применений, где важен внешний вид или низкая отражательная способность покрытия. Чернение обеспечивает умеренную коррозионную стойкость (лучше, чем у голой стали, хуже, чем у гальванизации) и часто используется на щетках для трубочистов, где оператор предпочитает неотражающее покрытие.
- Нержавеющая сталь — для самых сложных задач. Вал, обойма и гайка изготовлены из нержавеющей стали, а обработка поверхности осуществляется самим материалом. Щетки из нержавеющей стали — самые дорогие, но и самые долговечные, и они идеально подходят для химической промышленности, фармацевтической отрасли и пищевой промышленности.
Покупатель, указывающий тип обработки поверхности, должен также указать соответствующий стандарт. Для оцинкованных компонентов соответствующие артикулы следующие: АСТМ A123/A123M для горячего цинкования и ASTM B633 для электроосаждения цинка; эквивалентные ISO В качестве эталона используется стандарт ISO 1461 для горячего цинкования. Для компонентов из нержавеющей стали применяется стандарт ISO 3506 для крепежных изделий из нержавеющей стали (марки A2 / A4 / A8). Для европейских покупателей используется эквивалентный стандарт. ОТ В качестве эталонов используются стандарты DIN 267-10 для крепежных элементов из оцинкованной стали и DIN 912 для винтов с шестигранной головкой. БСИ В качестве эталона используется стандарт BS 7371, определяющий классы прочности стальных крепежных элементов.
Пункт 6 — Документация и комплекс мер по обеспечению соответствия требованиям
Окончательное решение принимает отдел контроля качества покупателя. Поставка трубных щеток от китайского производителя должна сопровождаться тем же пакетом документов, что и любой другой промышленный компонент, и покупатель не должен принимать заказ на поставку, отгруженный без документов.
Минимальный набор документов для отправки трубных щеток включает в себя:
- Сертификат на материал проволоки — Марка углеродистой стали, нержавеющей стали, латуни или нейлона, с указанием партии плавки и результатов испытаний поставщика на химический состав и прочность на растяжение.
- Сертификат на материалы вала — как правило, это среднеуглеродистая или нержавеющая сталь, с указанием партии плавки и результатов испытаний.
- Сертификат термообработки закаленных компонентов — гайка и наконечник с указанием значения твердости (обычно HRC 38-45 для гайки из углеродистой стали) и метода испытания.
- Отчет о проверке размеров — Диаметр щетки, длина щетки, длина обрезки щетины и размер резьбы на конце привода, измеренные по чертежу детали.
- Список упаковки — количество единиц товара на единицу продукции, номер партии и общий/чистый вес.
Покупатель, работающий с серьезным поставщиком, получит все пять документов по запросу, привязанных к конкретной партии. Покупатель, работающий с бюджетным поставщиком, получит типовые сертификаты или не получит никаких сертификатов вообще, и возникшие в результате этого сбои в работе оборудования не смогут быть отслежены до производителя.
В частности, для поставок в ЕС действует соответствующая нормативно-правовая база: система маркировки CE регулируется Директивой о машинах (2006/42/EC) и более широким кругом положений. Нормативно-правовая база Европейской комиссии для обеспечения безопасности продукции. Маркировка CE не является обязательной для ручной чистящей щетки, которая сама по себе не является электроинструментом, но если щетка продается в комплекте с инструментом-отверткой, то комплект подпадает под действие Директивы о машиностроении, и маркировка CE распространяется на комплект. Серьезный поставщик разъяснит покупателю вопрос о наличии маркировки CE в каждом конкретном случае.
В частности, для поставок в США действует аналогичная система обеспечения безопасности. УЛЬ Перечень электроинструментов и контроль за соблюдением стандартов эксплуатации со стороны OSHA. В частности, для поставок в промышленное и нефтегазовое применение... ASME Стандарты ASME для котлов и сосудов под давлением охватывают трубы котлов и трубопроводы высокого давления, которые предназначены для очистки щетками, и серьезный поставщик должен иметь возможность сослаться на соответствующий раздел ASME (как правило, раздел I ASME BPVC для энергетических котлов и раздел VIII для сосудов под давлением), если покупатель указывает промышленное применение или применение в нефтегазовой отрасли.
Для проверки безопасности электроинструментов, к которым крепятся щетки, используется соответствующий американский стандарт: OSHA 1910.169 Что касается безопасной эксплуатации портативных электроинструментов, то соответствующим европейским стандартом является серия EN 60745 для ручных электроинструментов с электроприводом (которая охватывает безопасность самого инструмента, а не щетки). Покупатель должен указать, к каким инструментам будут устанавливаться щетки, чтобы поставщик мог подобрать безопасную рабочую частоту вращения щетки в соответствии со скоростью вращения инструмента без нагрузки. Что касается системы энергосбережения и эффективности, лежащей в основе электрического входа инструмента, то... Данные МЭА по энергетике и промышленности а соответствующие национальные стандарты энергоэффективности (Министерство энергетики США, стандарты экодизайна ЕС) обеспечивают более широкий контекст, с которым покупатель может сопоставить данные.
Сравнение: как шесть решений соотносятся со спецификациями покупателя.
Ниже представлена шестиступенчатая матрица спецификаций, которую покупатель может использовать для преобразования своего запроса в обоснованный заказ на покупку. Матрица представляет собой контрольный список для каждого этапа принятия решения, который команда по закупкам покупателя может заполнить перед размещением заказа.
| Решение | Что нужно указать | Распространенные варианты |
|---|---|---|
| 1. Резьба со стороны драйвера | Размер и направление резьбы, соответствующие шатуну или приводу. | M10 / M12 / M14 (ЕС); 1/2-13 UNC или 1/2-ACM / 3/4-ACM (США); SDS-Plus (роторный молоток) |
| 2. Материал щетины | Материал, соответствующий очищаемой поверхности. | Углеродистая сталь; нержавеющая сталь; латунь; нейлон/полипропилен |
| 3. Геометрия кисти | Геометрия соответствует месту доступа к трубе и отложениям. | Прямая; чашеобразная; спиральная; односпиральная (котельная трубка) |
| 4. Гайка и обжимная втулка | Материал, твердость, обработка поверхности, метод штамповки. | Среднеуглеродистая сталь, твердость по Роквеллу 38-45, оцинкованная или вороненая; нержавеющая сталь для сложных условий эксплуатации. |
| 5. Обработка поверхности | Обработка, соответствующая условиям эксплуатации. | Оцинкованная (общего назначения); черненая (с низким коэффициентом отражения); нержавеющая сталь (химическая/пищевая/фармацевтическая промышленность) |
| 6. Документация | Сертификат на материал, сертификат термообработки, ведомость размеров, упаковочный лист. | Сертификаты на каждую партию выдаются по запросу; они привязаны к конкретной отгрузке. |
Что покупатели неправильно понимают при выборе ёршиков для труб?
В рамках обрабатываемых нами заказов достаточно часто встречаются три ошибки, на которые следует обратить внимание.
Ошибка 1 — указание диаметра кисти без указания типа подложки. Покупатель заказывает "щетку для труб M12 75 мм", не указывая, из какого материала изготовлена поверхность: стали, нержавеющей стали, латуни или пластика. Поставщик отправляет самый дешевый вариант, обычно это щетка из углеродистой стали, и покупатель загрязняет очищенную поверхность частицами ржавчины. Правильное решение — сначала указать материал поверхности, затем материал щетины, а затем диаметр щетки.
Ошибка 2 — слишком сильное вдавливание кисти. Покупатель устанавливает аккумуляторную дрель со скоростью вращения 1800 об/мин на щетку из углеродистой стали, рассчитанную на 1200 об/мин. Щетинки изнашиваются и осыпаются в течение нескольких минут, а оператор подвергается воздействию летящих проводов. Правильным решением является указание безопасной рабочей частоты вращения щетки и установка ее на дрель, работающую в этом диапазоне.
Ошибка 3 — принятие стандартного сертификата. Поставщик выдает типовой сертификат на материалы, который охватывает всю линейку продукции поставщика в целом, а не конкретную отгружаемую партию. Покупатель не может отследить причину отказа в полевых условиях до конкретной партии, и поставщик отрицает свою ответственность. Правильным решением было бы требовать сертификаты на каждую партию, привязанные к конкретной отгрузке.
Где это соотносится с вашими техническими требованиями
Выбор оборудования для очистки труб и котлов — это первое из трех решений, которые принимает покупатель. Второе — это... совместимость драйверов и инструментов (к какому инструменту для отвертки подходит щетка и имеет ли инструмент для отвертки маркировку CE или UL для промышленного использования), а третий — это набор документов по цепочке поставок для регулирования рынка назначения. Шестипунктный контрольный список служит основой для всех трех решений.
Если вы находитесь на этапе спецификации и еще не определились с выбором щетки, пришлите нам описание вашей задачи (очистка труб котла, чистка дымоходов, удаление накипи из гидравлических труб, очистка труб пищевого качества), материал основы (сталь / нержавеющая сталь / латунь / пластик), резьбу на конце щетки (M12 / M10 / M14 / ACME / SDS) и целевой рынок. Мы вышлем вам образец щетки из нашего ассортимента щеток для труб, дымоходов и фитинговых гаек, с указанием цен для каждой позиции, наличия сертификатов на материалы для каждой позиции и сроков поставки для вашего порта назначения. После этого обычно легко принять решение по выбору инструмента и документации для цепочки поставок.
Запросить образец технических характеристик щетки для труб
Отправьте нам информацию о вашем применении, материале основания, резьбе на конце привода и целевом рынке. Мы вышлем вам образец щетки из нашего ассортимента для труб, дымоходов и фитинговых гаек, а также цены за единицу товара, информацию о наличии сертификатов на материалы и сроках поставки в ваш порт назначения.
Запросить ценовое предложение Посмотреть ассортимент щеток для труб →