














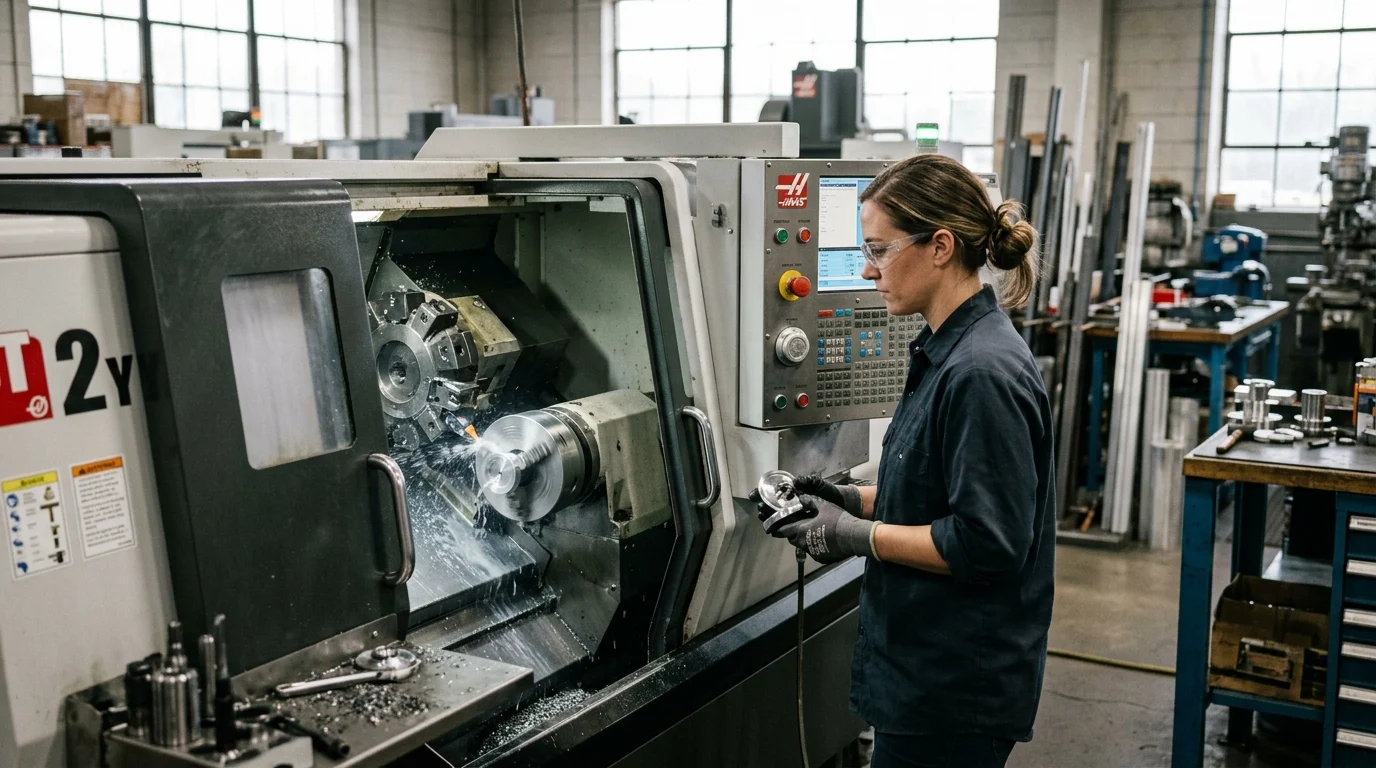
Когда насадка для шлифовального станка вращается с промышленной скоростью, эффективность поставок зависит не только от скорости доставки, но и от повторяемости требований к безопасности, точности подгонки и долговечности. OEM-производство с ЧПУ Благодаря сочетанию высокоточной обработки с правильными этапами формовки, термообработки и контроля качества, станки с ЧПУ обеспечивают покупателям более жесткий контроль над прижимными пластинами, переходными соединениями, полировальными кругами, полировальными подушками, шерстяными кругами и адаптерами для электродрелей. Для дистрибьюторов, производителей инструментов и покупателей крепежных изделий результатом является меньшее количество проблем с подгонкой, более стабильное качество партий и более четкие спецификации для крупномасштабных поставок. В этой статье объясняется, в чем заключается наибольшая ценность станков с ЧПУ, какие спецификации должны определять покупатели и как современные производственные системы помогают сократить количество дефектов и задержек.
Преимущества OEM-производства на станках с ЧПУ для изготовления принадлежностей для угловых шлифовальных машин
Электроинструменты подвергаются огромным нагрузкам в полевых условиях. Когда угловая шлифовальная машина вращается со скоростью более 11 000 об/мин, или... электродрель приводит в движение мощное навесное оборудование, а также подключенные к нему аксессуары — от нажимные пластины Для войлочных роликов необходимы идеальная балансировка и невероятная прочность. Именно здесь на помощь приходит производство с ЧПУ, превращающее необработанную сталь в высокоточные компоненты, способные выдерживать интенсивные механические нагрузки без поломок.
Опираясь на развитую промышленную базу, производители могут расширять границы возможностей этих комплектующих. Модернизируя производственную линию с помощью автоматизированного оборудования, бренды могут гарантировать, что каждая прижимная пластина, переходной шов, и полировальный круг Безопасно работает при высоких промышленных нагрузках.
Комплексная ковка, механическая обработка и термообработка.
Для получения долговечной детали обычно требуется сочетание нескольких этапов производства, а не использование одного метода. Наиболее надежный технологический процесс начинается с обработки сырья, переходит к ковке или штамповке для придания основной формы и оптимизации зернистой структуры металла, а затем завершается обработкой на станках с ЧПУ для обеспечения жестких допусков. Наконец, детали проходят термообработку и финишную обработку поверхности.
Этот комплексный подход гарантирует, что решения для обработки металла не только обеспечивают точность размеров, но и обладают достаточной прочностью для работы в тяжелых промышленных условиях. Благодаря тесной взаимосвязи ковки, механической обработки и термообработки в цепочке поставок, производители могут строго контролировать механические свойства конечного продукта. Однако следует отметить, что не все детали требуют полного комплекса этих технологий; для низконагруженных, невращающихся деталей может быть предпочтительнее использовать более простые методы штамповки или холодной высадки, чтобы избежать излишних требований и переплат.
Улучшена посадка нажимных пластин и сопутствующих деталей.
Нажимные пластины — это незаметные, но важные элементы режущих и шлифовальных станков. Даже малейшее биение нажимной пластины приводит к вибрации всего инструмента, усталости оператора и преждевременному выходу из строя подшипников. Благодаря использованию передовых технологий ЧПУ производители могут обеспечить идеальную посадку для стандартных спецификаций, таких как типы 100, 125, 150, 180 и 230.
Если вы занимаетесь поиском поставщиков Запчасти для угловой шлифовальной машиныДостижение такого уровня точности размеров является обязательным условием. Точная обработка обеспечивает надежную фиксацию отрезных кругов, полировальных кругов и шлифовальных дисков, что значительно снижает риск катастрофического выхода диска из строя на высоких скоростях.
Стабильное качество для крупносерийного производства.
Крупносерийное производство требует абсолютной повторяемости. Не имеет значения, идеальна ли первая деталь, сошедшая с конвейера, если десятитысячная деталь не проходит проверку. Современные предприятия, использующие парк из 40 полностью автоматизированных станков с ЧПУ, могут поддерживать уровень дефектов значительно ниже типичных отраслевых показателей, таких как 500 деталей на миллион (PPM), в зависимости от сложности детали.
Такой уровень стабильности означает, что сборочные линии не останавливаются, и конечные пользователи каждый раз получают надежный продукт. Автоматизированные контрольно-измерительные приборы, интегрированные непосредственно в производственный процесс, выявляют микроскопические отклонения на ранних стадиях, гарантируя, что крупносерийные заказы соответствуют тем же строгим стандартам, что и мелкосерийные прототипы.
Ключевые характеристики, которые должны определить покупатели.
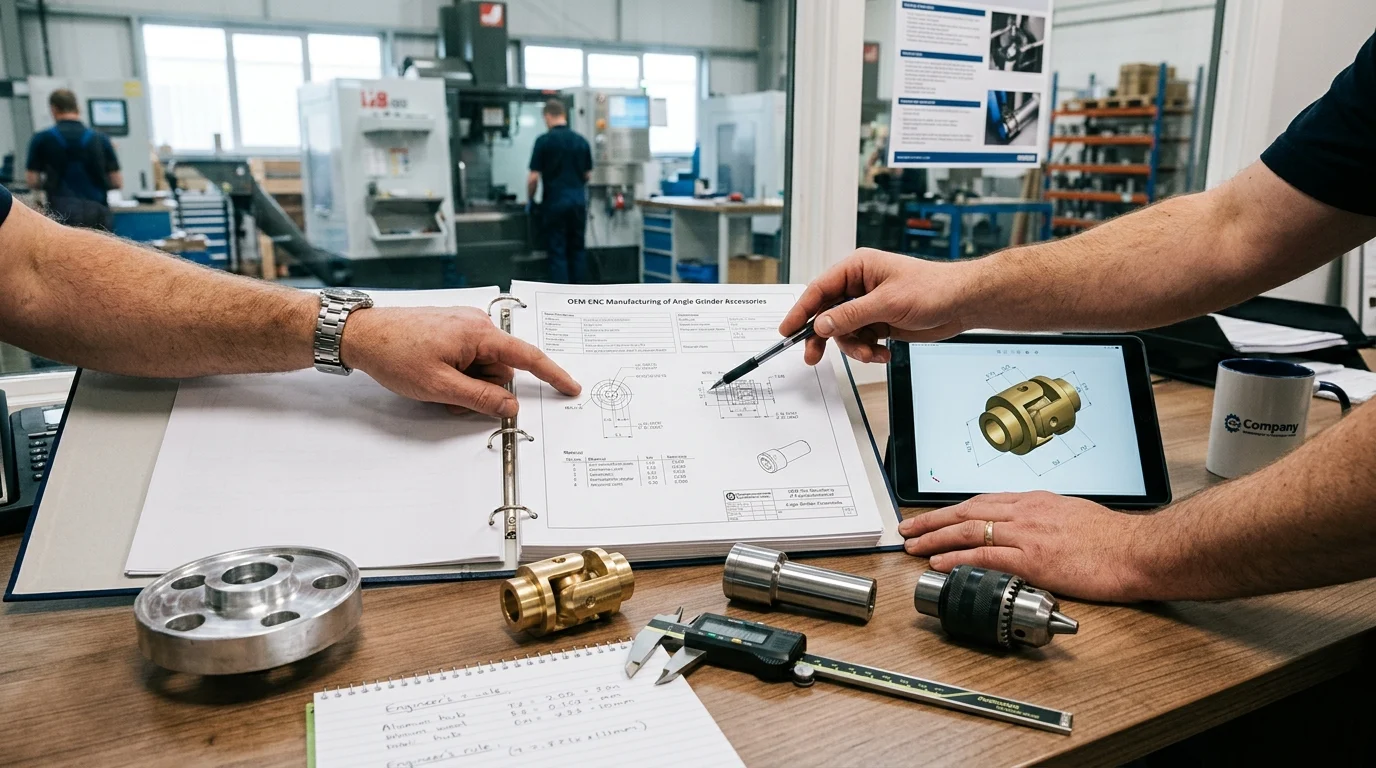
Прежде чем разместить заказ на покупку, покупатели должны четко определить технические требования. Нечеткие спецификации неизбежно приводят к несоответствию ожиданий, постепенному увеличению производственных затрат и появлению деталей, которые просто не подходят к предполагаемому электроинструменту.
Предварительная разработка всеобъемлющего технического пакета предоставляет производителю оборудования четкий план действий, позволяющий оптимизировать настройку оборудования и закупку материалов для конкретного проекта.
Материалы, размеры и допуски
Основой качества любого качественного комплектующего является точность его размеров. Покупателям необходимо четко указать внешний диаметр, внутренний диаметр, характеристики резьбы и общую толщину. Для высокоскоростного вращающегося оборудования допуски по размерам обычно должны составлять ±0,01 мм.
Любые более свободные допуски могут привести к опасному раскачиванию во время работы. Указание этих жестких допусков заранее гарантирует, что производитель выделит для вашего производства подходящее оборудование с ЧПУ, а не устаревшие, менее точные ручные токарные станки. Однако покупателям следует добавить в свои инженерные чертежи взвешенные оговорки: завышение спецификаций значительно увеличивает затраты. Жесткие допуски для станков с ЧПУ должны быть обязательными только в тех случаях, когда они напрямую влияют на безопасность, посадку или функциональность. Для статических компонентов с низким уровнем напряжения более свободные допуски часто вполне допустимы.
Варианты стали, такие как сталь 45, сталь A3 и высокоуглеродистая сталь.
Выбор стали напрямую влияет на срок службы изделия. Обычно в этой области преобладают три основных марки стали: сталь марки 45#, сталь A3 и высокоуглеродистая сталь. Для обеспечения точной спецификации продукции для покупателей по всему миру полезно сопоставлять региональные марки стали с международными эквивалентами.
| Класс материала | Лучше всего подходит для | Потенциал твердости | Профиль затрат |
|---|---|---|---|
| Сталь A3 (Q235/SS400) | Опорные прокладки с низким уровнем натяжения, стандартные шайбы. | Низкий до среднего | Очень экономичный |
| Сталь 45# (C45/1045) | Нажимные пластины общего назначения, стандартные соединения | Средний (HRC 40-45) | Сбалансированный |
| Высокоуглеродная | Износостойкие компоненты, усиленные пластины | Высокий (HRC 45-55) | Премиум |
Выбор правильного сорта стали полностью зависит от крутящего момента и трения, которым будет подвергаться деталь. Например, сталь марки 45# (C45/1045) является наиболее распространенной в отрасли, обеспечивая превосходный баланс обрабатываемости и прочности после термообработки.
Функциональные требования к деталям угловой шлифовальной машины и отрезного станка.
Помимо физических размеров, необходимо описать, как деталь будет фактически функционировать в полевых условиях. Требует ли деталь, изготовленная на станке для резки, специальной обработки поверхности для защиты от ржавчины во влажной среде? Требуется ли динамическая балансировка для предотвращения вибрации?
При закупке таких товаров, как... Аксессуары для полировкиУказание параметров балансировки вращения и твердости поверхности (часто целевой показатель HRC 45-50) гарантирует плавную работу полировального круга или подушки без разрушения под нагрузкой. Сообщение этих функциональных требований помогает заводу оптимизировать процессы термообработки и финишной обработки.
Где ЧПУ-производство приносит наибольшую выгоду
Обработка на станках с ЧПУ — это не просто модное слово в производстве; это стратегический инструмент для масштабирования качества. В то время как старые ручные методы могли работать для простых деталей, современные принадлежности для электроинструментов требуют такого уровня точности, который могут надежно обеспечить только автоматизированные системы.
Понимая, в каких областях технология ЧПУ приносит наибольшую пользу, покупатели могут принимать более взвешенные решения о том, какие компоненты требуют высококачественной обработки, а для каких можно использовать более простые методы формовки.
Автоматизированная обработка на станках с ЧПУ для обеспечения точности и повторяемости результатов.
Автоматизированная обработка на станках с ЧПУ исключает человеческий фактор. Благодаря использованию многоосевых токарных станков и автоматических резьбонарезных станков, заводы могут производить сложные геометрические формы с невероятной повторяемостью. Такая автоматизация часто позволяет значительно сократить время цикла — иногда на 25–30% по сравнению с полуавтоматическими операциями — в зависимости от конкретной конструкции детали.
Сокращение производственных циклов позволяет снизить себестоимость единицы продукции без ущерба для качества. Кроме того, полностью автоматизированные станки часто могут работать в автоматическом режиме на определенных этапах производства, что значительно увеличивает общую производительность завода и сокращает сроки поставки крупных заказов.
Контрольные точки качества для резьбовых и монтажных деталей
Резьбовые компоненты и соединения, как известно, часто создают проблемы при сборке. Небольшой заусенец или несоответствие шага резьбы могут привести к браку целой партии идеально изготовленных деталей. Внедрение строгих контрольных точек качества с использованием проходных/непроходных калибров гарантирует, что каждая резьба соответствует международным стандартам.
Независимо от того, имеете ли вы дело с мощными шлифовальными машинами или с деликатными инструментами. Принадлежности для электродрелиПроверка целостности резьбы на нескольких этапах производства имеет решающее значение. Центры нарезания резьбы с ЧПУ обеспечивают точный контроль крутящего момента и шага резьбы, необходимые для того, чтобы каждая деталь плавно навинчивалась на шпиндель инструмента.
Компромисс между ковкой и обработкой на станках с ЧПУ.
Хотя в предыдущем разделе был описан интегрированный технологический процесс, важно понимать конкретные компромиссы между этими методами, чтобы избежать переплаты за излишнюю точность. Выбор метода ковки встречается крайне редко. или Обработка на станках с ЧПУ обычно сводится к поиску баланса между стоимостью и точностью. Холодная штамповка и ковка эффективно обрабатывают основной объем материала, а станки с ЧПУ обеспечивают обработку критически важных размеров сопряженных деталей.
| Процесс | Основная функция | Примеры оборудования | Типичные допуски |
|---|---|---|---|
| Холодная штамповка / Ковка | Быстрое формирование зерен с минимальной последующей обработкой, улучшение текучести зерна. | Модели 19b, 24B, 28B, 136, 207 | от ±0,1 мм до ±0,5 мм |
| Обработка на станках с ЧПУ | Окончательная калибровка, нарезание резьбы, финишная обработка. | Полностью автоматизированные токарные станки с ЧПУ, обрабатывающие центры для нарезания резьбы. | от ±0,005 мм до ±0,02 мм |
Использование пресса для холодной штамповки или ковки для первоначальной обработки позволяет значительно сэкономить сырье и время механической обработки. Последующая обработка на станке с ЧПУ гарантирует идеальную подгонку детали, сочетая в себе преимущества обоих методов. Для некритичных деталей с низкой нагрузкой покупатели могут предпочесть полностью пропустить этап обработки на станке с ЧПУ, чтобы сэкономить средства, полагаясь исключительно на штамповку или ковку.
Как снизить риски, связанные с закупками, и сократить сроки поставки.
Даже самые точно обработанные детали бесполезны, если они застряли в пути или задерживаются из-за проблем в цепочке поставок. Управление рисками, связанными с поставками, и оптимизация логистики так же важны, как и управление качеством деталей.
Покупатели, понимающие, как использовать производственные мощности OEM-производителей и преимущества регионального производства, могут значительно сократить сроки поставки и избежать дорогостоящих дефицитов.
Преимущества развитых производственных кластеров
Закупка продукции в развитых производственных кластерах обеспечивает огромные логистические преимущества. В этих регионах развиты плотные, высокоинтегрированные цепочки поставок, где поставщики сырья, предприятия по термообработке и гальванические цеха расположены в нескольких километрах друг от друга.
Такая близость часто позволяет сократить общее время выполнения производственного заказа на несколько дней (зачастую на 5-7 дней) по сравнению с распределенными цепочками поставок. Поскольку заводу не нужно перевозить детали по всей стране для простой обработки поверхности, риск задержек при транспортировке и потерь запасов значительно снижается.
Как оценить производственные мощности поставщика
Прежде чем размещать заказ, необходимо убедиться, что поставщик действительно сможет справиться с вашим объемом. Оценка производственных мощностей подразумевает не только рекламную презентацию, но и проверку фактического перечня оборудования. Надежный OEM-партнер должен иметь в наличии десятки станков с ЧПУ и прессов для холодной штамповки.
Если ваш стандартный минимальный объем заказа (MOQ) составляет от 5000 до 10000 единиц, вам нужен завод, который не будет испытывать проблем из-за поломки оборудования. Узнайте об их максимальной месячной производительности и о том, как они справляются с внезапными скачками объема заказов.
Практические шаги для предотвращения задержек в производстве.
Чтобы избежать непредвиденных задержек, заложите резервное время в первоначальный заказ и максимально подробно опишите требования к финишной обработке. Неопределенность в спецификациях обработки поверхности или термообработки является основной причиной переделок партий и срыва сроков поставки.
Например, если вам требуется определенная толщина цинкового покрытия от 5 до 8 микрон для предотвращения ржавления. Аксессуары для депиляции воскомЧетко пропишите это в контракте. Четкие, измеримые требования гарантируют, что фабрика все сделает правильно с первого раза, обеспечивая бесперебойную работу вашей цепочки поставок.
Как выбрать подходящего OEM-партнера
Найти поставщика относительно легко; поиск подходящего производственного партнера потребует немного больше усилий. Вам нужен OEM-производитель, который глубоко понимает специфические, высоконагруженные требования рынка аксессуаров для электроинструментов.
Крепкое партнерство строится на прозрачной коммуникации, проверенных технических возможностях и взаимной приверженности поддержанию строгих стандартов качества на каждом этапе производства.
Критерии принятия решений в отношении процесса, качества и мощности
При оценке потенциальных партнеров ищите проверенный, комплексный производственный процесс. Производитель, который осуществляет ковку, штамповку, механическую обработку, термообработку и тестирование под одной крышей — или, по крайней мере, строго контролирует эти процессы на местном уровне — предлагает превосходный контроль качества.
Расширенные производственные возможности также являются большим преимуществом. Иногда для изготовления специализированных деталей требуется технология порошковой металлургии — процесс, идеально подходящий для создания сложных компонентов с заданной формой, таких как внутренние шестерни или самосмазывающиеся фитинги, без отходов материала, характерных для традиционной механической обработки. OEM-производитель с разнообразными возможностями может выбрать оптимальный метод для вашей конкретной детали.
Когда следует выбирать специализированного производителя
Обычные механические цеха могут изготовить металлический диск, но специализированные производители понимают нюансы работы электроинструментов. Они точно знают, почему нажимная пластина типа 230 требует иной структурной прочности, чем пластина типа 100.
Если вам это необходимо специализированные адаптеры или уникальная фурнитура, работая со специализированным Производитель переходных соединений Это гарантирует, что вы получаете не просто машинное время, а экспертную инженерную поддержку. Специализированные цеха предвидят недостатки конструкции и могут предложить варианты модернизации материалов еще до начала производства.
Окончательный контрольный список закупок перед размещением заказа.
Прежде чем дать согласие на серийное производство, тщательно проверьте все этапы закупки, используя строгий контрольный список.
Основные выводы
- Перед заказом укажите размеры шлифовальных машин, такие как 100, 125, 150, 180 и 230, чтобы убедиться в безопасной установке прижимных пластин, дисков и полировальных насадок.
- Для изготовления вращающихся элементов используйте станки с ЧПУ, поскольку даже незначительное биение может привести к вибрации, усталости оператора, износу подшипников или выходу диска из строя при высоких оборотах.
- Для деталей, подверженных высоким нагрузкам, выбирайте интегрированную ковку, обработку на станках с ЧПУ, термообработку и финишную обработку, но избегайте излишней детализации простых, малонагруженных деталей.
- Попросите поставщиков определить планы контроля качества и целевые показатели профилактического обслуживания, особенно для заказов больших объемов, где десятитысячная деталь должна совпадать с первой.
- Отдавайте приоритет OEM-партнерам, обладающим возможностями автоматизированного ЧПУ-обработки и испытательного оборудования, чтобы сократить объем доработок, стабилизировать сроки выполнения заказов и повысить надежность поставок.
Часто задаваемые вопросы
Почему точность ЧПУ важна для принадлежностей угловых шлифовальных машин?
Угловые шлифовальные машины могут работать со скоростью более 11 000 об/мин, поэтому небольшие ошибки в биении, посадке резьбы или балансировке могут вызвать вибрацию, износ подшипников или небезопасное движение диска. Обработка на станках с ЧПУ помогает поддерживать одинаковые критически важные размеры нажимных пластин, переходных соединений и адаптеров для колес.
Какие размеры насадок для угловой шлифовальной машины следует указывать покупателям?
Покупателям следует определить целевой тип инструмента и стандартный размер, например, 100, 125, 150, 180 или 230. Также перед размещением OEM-заказа им следует подтвердить тип резьбы, диаметр отверстия, толщину, марку материала, качество поверхности и требования к упаковке.
В каких случаях необходимы ковка и термообработка?
Ковка и термообработка лучше всего подходят для вращающихся или нагруженных деталей, требующих прочности, усталостной стойкости и стабильного зажима. Более простые детали с низким уровнем напряжений могут быть изготовлены методом штамповки или холодной высадки для контроля затрат без излишнего усложнения конструкции.
Как производство OEM-продукции может повысить эффективность поставок?
Производство на станках с ЧПУ повышает эффективность за счет повторяемой обработки, автоматизированного контроля и интегрированных процессов, таких как ковка, механическая обработка, термообработка и финишная обработка. Это сокращает объем доработок, стабилизирует сроки выполнения заказов и позволяет выполнять крупные заказы с неизменным качеством.
Какой процент брака следует обсуждать с поставщиками при заключении договора с покупателями?
При выполнении крупных заказов на станки с ЧПУ покупателям следует обсудить измеримые целевые показатели качества, такие как предельные значения количества дефектов на миллион единиц (PPM), частота проверок и критерии приемки. В зависимости от сложности детали, передовые производственные линии могут стремиться к снижению уровня дефектов ниже стандартных целевых показателей, например, до 500 PPM.