














Выбор комплектующих для новой линейки электроинструментов. Выбор поставщика — одно из самых важных решений для владельца OEM-бренда, поскольку от него зависят стоимость гарантийного обслуживания, сроки поставки и характер отказов, с которыми в конечном итоге столкнется конечный пользователь. За три года работы с владельцами брендов над более чем 60 OEM-проектами я понял, что вопрос редко сводится к «кто сможет произвести эту деталь дешевле всего»; скорее, вопрос в том, «кто сможет справиться с моими объемами производства, защитить мою интеллектуальную собственность и обеспечить стабильный объем поставок детали в течение следующих пяти лет».
Краткое содержание: Ключевые выводы для владельцев OEM-брендов
- Выбор компонентов — это решение, принимаемое на пять лет. Это не решение о закупке, поэтому оценивайте поставщиков по производственным мощностям, защите интеллектуальной собственности и стабильности качества, а не только по цене за единицу продукции.
- Холодная штамповка превосходит токарную обработку на станках с ЧПУ. Для симметричных деталей, выпускаемых в больших объемах (фланцевые гайки, прижимные пластины, шестигранные болты), токарная обработка на станках с ЧПУ предпочтительнее для асимметричных деталей или деталей, выпускаемых в малых объемах.
- Типичный минимальный объем заказа 5000 штук на номер детали для компонентов, изготовленных методом холодной штамповки, и 500 штук для деталей, изготовленных методом токарной обработки на станках с ЧПУ.
- Срок выполнения работ от разработки чертежа до изготовления первого образца. В среднем, срок выполнения холодной штамповки составляет от 20 до 30 рабочих дней, а токарной обработки на станках с ЧПУ — от 10 до 18 рабочих дней.
- Защита интеллектуальной собственности с соглашением о неразглашении или неразглашении информации, пунктами о праве собственности на оснастку и подписанным соглашением о качестве до оплаты оснастки.
- Используйте трехэтапную квалификацию. Процесс: проверка документации, пробный запуск и пилотное производство от 500 до 1000 экземпляров перед утверждением полного графика.
В этом руководстве я подробно описываю структуру, которую мы используем с нашими OEM-клиентами в компании [название компании]. Крепежный элемент для подушкиИ я поделюсь данными, которые мы собрали по всей нашей клиентской базе, чтобы вы могли оценить свои собственные решения по выбору поставщиков. Это статья, которую я бы хотел получить от владельца бренда в первый же день работы нашего экспортного бизнеса, потому что неправильный выбор поставщика будет незаметно снижать прибыль и репутацию в течение многих лет.
Что на самом деле покупает владелец OEM-бренда при закупке компонентов для электроинструментов?
Владелец OEM-бренда не покупает запчасть; Вы приобретаете пятилетние партнерские отношения по поставкам, которые включают в себя качество, производственные мощности, права собственности на интеллектуальную собственность и готовность продолжать производство товара с низким спросом при снижении объемов. Это различие кардинально меняет подход к каждому обсуждению вопросов закупок, поскольку смещает оценку с «цены за единицу» на «общую стоимость владения на протяжении всего жизненного цикла продукта».
В сегменте высокоточных кованых принадлежностей для электроинструментов компоненты, чаще всего поставляемые OEM-производителями, делятся на небольшую группу:
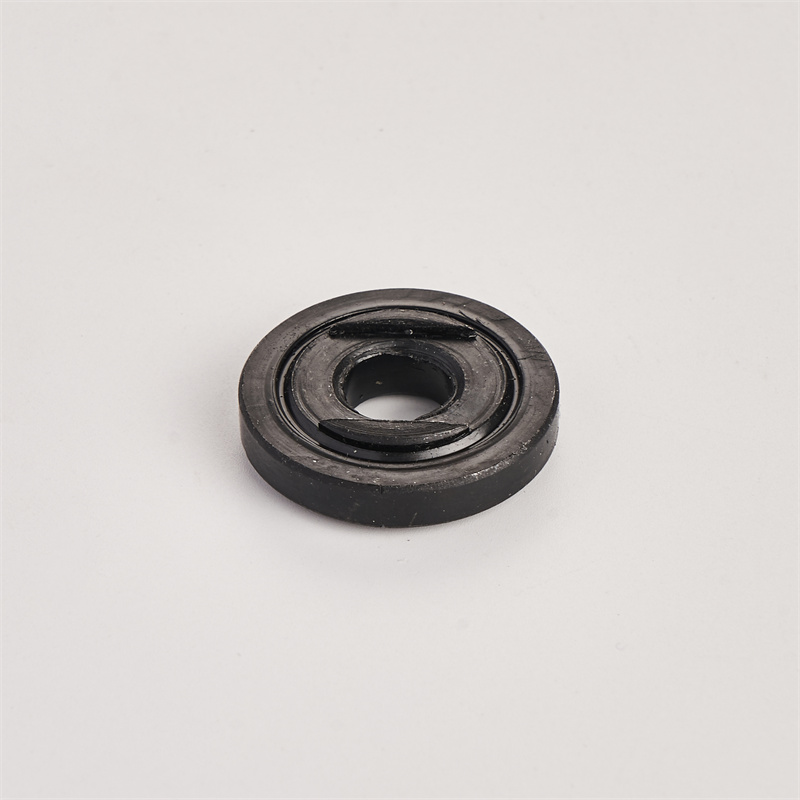
- Прижимные пластины угловой шлифовальной машины (верхняя и нижняя части), включая прижимная пластина отрезного диска вариант, при котором диск крепится к шпинделю под вращательной нагрузкой.
- Переходные муфты и удлинительные стержниВ том числе переходники с резьбой M14, M10 и 5/8-11, позволяющие подключать дрели и шлифовальные машины к неоригинальным принадлежностям.
- Комплекты фланцев состоит из внутренних фланцев, наружных фланцев и контргаек, которые зажимают абразивные диски и проволочные щетки.
- Гайки и стопорные кольца для проволочных чашек-щеток которые удерживают абразивные щетки на вращающихся инструментах.
- Гидравлические фитинги и щеточные узлы для трубкоторые выходят за рамки экосистемы электроинструментов и применяются в смежных отраслях промышленности.
В каждой линейке продукции могут быть десятки артикулов, и типичный владелец бренда среднего размера одновременно управляет портфелем SKU, насчитывающим от 40 до 120 артикулов. Поскольку каждый артикул имеет свой собственный набор штампов, свой собственный файл PPAP и свой собственный логистический маршрут, способность поставщика справляться со сложностью незаметно определяет, будет ли ваш запуск отгружен вовремя.
Как владельцу OEM-бренда следует классифицировать компоненты перед закупкой?
Самый быстрый способ потерпеть неудачу в поиске комплектующих — это относиться ко всем деталям с одинаковой срочностью и по одному и тому же процессу, потому что прецизионно кованая фланцевая гайка, вращающаяся со скоростью 12 000 об/мин, не заслуживает такой же оценки, как пластиковая ручка, стоящая доли цента. Прежде чем составлять запрос на коммерческое предложение (RFQ), классифицируйте каждый компонент по одному из трех уровней., потому что каждый уровень запускает разную глубину квалификации поставщика.
| Уровень компонентов | Последствия неудачи | Типичные примеры | Глубина квалификации |
|---|---|---|---|
| Уровень 1: Критически важные для безопасности | Риск получения травм, повреждения инструментов или отзыва продукции регулирующими органами. | Нажимные пластины, контргайки, переходники шпинделя, комплекты фланцев. | Полный комплекс PPAP, проверка крутящего момента, проверка твердости, проверка динамической балансировки. |
| Уровень 2: Функциональный | Инструмент работает, но его производительность снижается (вибрация, биение, преждевременный износ). | Переходные муфты, удлинительные стержни, гайки-щетки | Утверждение образца, отчет о размерах, проверка обработки поверхности. |
| Уровень 3: Косметические предметы / аксессуары | Видимый дефект, эргономическая проблема, проблема с упаковкой | Ручки, декоративные колпачки, упаковка аксессуаров. | Визуальный осмотр, выборочная проверка размеров. |
Данная классификация не носит академического характера; Поскольку детали первого уровня заслуживают полного цикла PPAP с испытаниями на прочность при затяжке до разрушения, в то время как детали третьего уровня могут быть сертифицированы на основе выборочной коробки.Сроки закупки и стоимость проектирования будут различаться на порядок в зависимости от того, к какому уровню относится каждая деталь. Мы рекомендуем указывать обозначение уровня в заголовке вашего инженерного чертежа, поскольку эта единственная строка метаданных защищает отношения с поставщиком, когда продавец пытается заменить критически важную для безопасности деталь более дешевым процессом.
Какие вопросы следует задать потенциальному поставщику компонентов для электроинструментов (OEM)?
При оценке новых поставщиков от имени наших клиентов мы используем фильтр из пяти вопросов, который позволил выявить не один неподходящий вариант. Эффективность этих вопросов обусловлена тем, что ответы на них позволяют определить, ориентирован ли поставщик на разовые экспортные заказы или на долгосрочное партнерство с владельцем бренда.
- Кому принадлежит это оборудование? Если ответ «да, пока вы не купите X штук», уходите. Инструменты должны быть вашей собственностью с первого дня, а штампы либо находятся в вашем распоряжении, либо хранятся в документально оформленном месте, которое вы можете проверить.
- Могу ли я ознакомиться с отчетом о проверке первого образца в вашем формате? Серьезный поставщик отправляет контрольные образцы (FAI) с каждым новым артикулом детали, включая показания координатно-измерительной машины (CMM), значения твердости и данные об обработке поверхности. Если они не могут предоставить такой образец, значит, деталь ранее не изготавливалась контролируемым способом.
- Каков ваш коэффициент использования мощностей на сегодняшний день? Поставщик, работающий на 95% мощности, не сможет удовлетворить ваш рост; поставщик, работающий на 40%, может не обладать достаточной дисциплиной для своевременной отгрузки. Оптимальный уровень загрузки для владельца OEM-бренда составляет от 60% до 80% при наличии документально подтвержденных планов расширения мощностей.
- Откуда поступает ваше сырье? Для стали необходима прослеживаемость до завода-изготовителя с сертификатами материалов, соответствующими стандарту EN 10204 3.1. Для обработки поверхности необходимо указать название гальванического цеха и обеспечить возможность его аудита.
- Кто подписывает ваше соглашение о качестве? Если ответ — «наш менеджер по продажам», значит, система управления качеством не внедрена. Вам нужна подпись директора завода или директора по качеству.
Холодная штамповка против токарной обработки на станках с ЧПУ: какой процесс предпочтительнее для изготовления компонентов электроинструментов для производителей оригинального оборудования?
Для владельцев OEM-брендов наиболее важным технологическим решением является выбор между холодной штамповкой и токарным станком с ЧПУ, поскольку эти два процесса имеют принципиально разные кривые затрат, механические свойства и экономику оснастки. Выбор заключается не в том, какой процесс лучше, а в том, какой процесс соответствует геометрии, объему и целевым показателям производительности конкретной детали.
Холодная штамповка деформирует металлический заготовку внутри закрытой матрицы при комнатной температуре, в результате чего получается деталь с непрерывным потоком зерна, повторяющим геометрию детали. Благодаря непрерывному потоку зерна, детали, изготовленные методом холодной высадки, обычно обладают на 20–30% большей прочностью на растяжение, чем аналогичные детали, изготовленные из прутка.Именно поэтому в автомобильной и аэрокосмической промышленности для изготовления ответственных крепежных элементов используется почти исключительно холодная штамповка. ISO 16232:2018 Холодная штамповка крепежных элементов и аналогичных компонентов обеспечивает чистоту и контроль технологического процесса, на которые полагаются покупатели из автомобильной и промышленной отраслей. ASTM F568M Устанавливает соответствующие классы механических свойств для метрических болтов из углеродистой стали, производимых этим процессом. Токарная обработка на станках с ЧПУ удаляет материал из прутка или заготовки, в результате чего получаются детали с прочной, но изотропной структурой зерна.
| Измерение | Холодная голова | Токарная обработка на станках с ЧПУ |
|---|---|---|
| Геометрия, обеспечивающая наилучшее соответствие | Симметричные, осевые, головки, фланцы, шестигранные болты | Асимметричные, большого диаметра, резьбовые валы, специальные изделия для мелкосерийного производства. |
| Прочность на растяжение в сравнении с эквивалентной прочностью после механической обработки. | Примерно на 20–30% выше из-за потока зерна. | Базовый уровень (соответствует рейтингу запасов слитка) |
| Время цикла на одну деталь | Обычно от 2 до 8 секунд. | Обычно от 30 секунд до нескольких минут. |
| стоимость оснастки | Более высокая первоначальная стоимость (изготовление штампов на заказ) | Более низкая начальная цена (стандартная оснастка) |
| Стоимость за единицу продукции при объеме производства 10 000 единиц. | Низкий | Средний до высокого |
| Стоимость за единицу продукции при объеме производства 100 000 единиц. | Самый низкий | Всё ещё выше, чем холодная головка |
| Использование материалов | Практически готовая форма, минимальный брак | Значительные потери крошки (часто более 50% от массы батончика) |
| Допуски | Как правило, используется стандарт ISO 2768-m для критически важных характеристик. | Более точные размеры обработки (достижимая погрешность до +/- 0,02 мм) |
В нашем собственном производстве холодная штамповка составляет примерно 70% от общего объема производства. Оригинальные аксессуары для угловых шлифовальных машин по количеству деталей, включая верхнюю и нижнюю прижимные пластины, фланцевые гайки и гайки щеток, которые определяют критически важный для безопасности уровень. Поскольку разница в стоимости одной детали увеличивается с ростом объёма производства, владельцы брендов, запускающие товар с длительным сроком службы, почти всегда экономят деньги, перенаправляя деталь на холодную штамповку, как только объём производства превышает примерно 30 000 единиц в год. Ниже этого порога токарная обработка на станках с ЧПУ позволяет сохранить инвестиции в оснастку и вносить изменения в геометрию без утилизации штамповочного комплекта.
Как выглядит реалистичный срок выполнения заказа OEM-производителем от чертежа до изготовления первого образца?
Владельцы брендов часто сталкиваются с завышенными оценками сроков поставки, поскольку такие оценки обычно отражают производственный график завода и не учитывают время, затраченное на доработку чертежей, испытание штампов и переделку первого образца. Поскольку типичная задержка в поставках электроинструментов от производителей оригинального оборудования возникает не на этапе производства, а в процессе квалификации, оптимальный горизонт планирования для деталей, изготовленных методом холодной штамповки, составляет от 25 до 35 рабочих дней от начала до конца.
Вот реалистичный график, который мы представляем новым OEM-клиентам во время вводного звонка:
- Дни 1-5 — Проверка чертежей и обратная связь по проектированию с учетом технологичности изготовления (DFM). Мы проверяем допуски, радиусы, углы уклона и примечания по обработке поверхности, и в течение пяти рабочих дней отправляем вам исправленный PDF-файл.
- Дни 5-8 — Составление сметы и плана оснастки. После утверждения чертежа мы фиксируем цену за единицу продукции и стоимость оснастки, а также предоставляем график платежей за оснастку.
- Дни с 8 по 22 — Изготовление и испытание штампов. Изготавливаются штампы по индивидуальному заказу и пробные образцы. Для сложных деталей этот этап может занять до 25 дней; для простых фланцевых гаек — до 10 дней.
- Дни с 22 по 28 — Первичная проверка образца и утверждение заказчиком. Мы предоставляем отчет FAI с данными CMM, показателями твердости и информацией об обработке поверхности и ожидаем письменного подтверждения, прежде чем запускать производство.
- Дни с 28 по 45 — Наращивание производства и отгрузка. Производство осуществляется партиями, размер которых соответствует вашему прогнозу, а отгрузка производится морским или воздушным транспортом в зависимости от вашего плана по хранению запасов.
Владельцы брендов, которые планируют свой график запуска, исходя из этого расписания, редко пропускают важные даты. Поскольку испытания оснастки являются основной причиной задержек, мы рекомендуем быстро утвердить чертеж и зафиксировать геометрию.Изменения в конструкции, внесенные в процессе производства после испытания кристалла, обычно приводят к потере двух-трех недель рабочего времени.
Как рассчитать общую стоимость владения компонентом от производителя оригинального оборудования (OEM)?
Самая низкая цена, указанная в заказе на покупку, редко оказывается самой дешевой составляющей на протяжении всего срока службы, потому что Поставщик, завышающий цену за единицу продукции, часто компенсирует свою прибыль за счет экономии на контроле качества, обработке поверхности или своевременной доставке.А владелец бренда несет эти затраты в виде гарантийных претензий, оплаты труда контролеров при поступлении товара и платы за ускоренную доставку в случае отсутствия товара на складе. Общая стоимость владения (TCO) — это модель, которая выявляет эти скрытые затраты.
| Компонент TCO | Типичный диапазон в процентах от цены за единицу товара. | Что отслеживать |
|---|---|---|
| Цена за штуку (FOB) | Исходный уровень 100% | Стоимость единицы продукции по каждому заказу на поставку |
| амортизация оснастки | Небольшой однозначный процент от себестоимости единицы продукции по сравнению с типичной партией. | Общая стоимость штампа, деленная на ожидаемый объем партии |
| Входящие грузоперевозки и пошлины | От средних однозначных до низких двузначных процентов | Стоимость фрахта + таможенные пошлины + брокерские услуги |
| Стоимость входящего контроля | Низкий однозначный процент | Трудозатраты на приемку партии |
| Гарантийный резерв | Низкий или средний однозначный процент | Исторический показатель количества заявлений на выплату x средняя сумма страхового возмещения |
| Расходы на дефицит/ускоренную доставку | Переменная, может превышать 10% во время сбоя. | Стоимость доставки по завышенной цене + упущенная выгода от продажи |
В рамках нашей клиентской базы, состоящей из OEM-производителей, мы заметили, что поставщики с ценой за единицу продукции на несколько процентов выше, но с уровнем гарантийных претензий менее 0,5%, как правило, обеспечивают более низкую общую стоимость владения за пять лет, чем поставщики с самой низкой ценой и уровнем претензий от 2% до 3%. Поскольку затраты на гарантийное обслуживание увеличиваются вместе с ущербом для репутации бренда, истинная стоимость дешевой детали редко отражается в заказе на покупку.
Как владельцу бренда-производителя следует защищать интеллектуальную собственность?
Защита интеллектуальной собственности — это наименее обсуждаемая тема в сфере OEM-поставок, и её игнорирование обходится владельцам брендов в значительные суммы каждый год. Поскольку кованый штамповочный комплект представляет собой физическую копию вашей конструкции, поставщик, изготавливающий вашу деталь, обладает средствами для изготовления этой детали для любого другого поставщика, поэтому контроль за оснасткой является ключевым элементом стратегии OEM-производителей в области интеллектуальной собственности.
- Перед публикацией любого рисунка необходимо подписать соглашение о неразглашении или соглашение NNN. Соглашение NNN (Non-disclosure, Non-use, Non-circumvention) является стандартным соглашением для работы с OEM-производителями в Китае, поскольку оно включает пункты о неразглашении и недопустимости обхода, которых нет в обычном соглашении о неразглашении.
- Пункт о праве собственности на оснастку в договоре купли-продажи. В договоре ваша компания должна быть указана в качестве законного владельца штампов с момента оплаты, а также должен быть пункт, требующий письменного согласия до начала производства третьими лицами.
- Документированное хранение инструментов. Штампы следует хранить в специально отведенном, доступном для аудита месте, а ежегодный отчет об инвентаризации инструментов должен предоставляться вашей команде.
Владельцы брендов, которые обходят соглашение о неразглашении и всё равно отправляют чертежи, часто обнаруживают, что их «изготовленная на заказ» деталь появляется в каталоге конкурента в течение 12 месяцев. Поскольку стоимость правильно составленного соглашения NNN ничтожна по сравнению со стоимостью утечки информации о проекте, это одна из немногих областей, где самый дешевый вариант одновременно является и неправильным. Для трансграничной работы с OEM-производителями стандартным эталоном является... Руководство ВОИС по защите коммерческой тайны и конфиденциальной деловой информацииВ нем изложены договорные и нормативные этапы, которые владелец бренда OEM должен требовать от любого производственного партнера.
Какие сертификаты наиболее важны для OEM-компонентов электроинструментов?
Требования к сертификации различаются в зависимости от рынка назначения, и несоответствие в требованиях к сертификации является одной из наиболее распространенных причин задержки поставок OEM-продукции на таможне. Поскольку стоимость задержанной поставки редко ограничивается только фрахтом, владельцам брендов следует согласовывать сертификацию с целевым рынком до начала изготовления оснастки, а не после прибытия первого образца.
- Северная Америка (США и Канада): Система управления качеством ISO 9001, соответствие требованиям RoHS для любых деталей с покрытием, декларация REACH SVHC для веществ, вызывающих особую озабоченность, и сертификаты материалов по стандарту EN 10204 3.1. Маркировка CSA или UL обычно требуется на собранном инструменте, а не на отдельных компонентах.
- Евросоюз: На собранном инструменте имеются маркировки ISO 9001, RoHS, REACH и CE. Дистрибьюторы из ЕС часто запрашивают декларации о конфликтных минералах (3TG).
- Великобритания: Маркировка UKCA заменила маркировку CE на рынке Великобритании; технические требования соответствуют требованиям стандарта CE Европейского союза.
- Австралия и Новая Зеландия: Для собранного инструмента требуется маркировка RCM; сертификация на уровне компонентов менее стандартизирована.
- Ближний Восток (ССГПЗ): Для собранного инструмента в Саудовской Аравии, ОАЭ и ряде других государств Персидского залива требуются сертификаты соответствия G-mark или эквивалентные им.
Сертификаты на материалы, соответствующие стандарту EN 10204 3.1, являются общепринятой базой, поскольку они подтверждают химический состав и механические свойства партии стали, и крупные дистрибьюторы не принимают поставки без них. EN 10204 Сам по себе сертификат 3.1 выдается заводом-изготовителем после независимой инспекции, поэтому он имеет вес на таможне и в отделе контроля качества при приемке товара покупателем. Ограничения по содержанию веществ в соответствии с RoHS для любых компонентов с покрытием или гальваническим покрытием регулируются сводным регламентом. Директива ЕС 2011/65/EU (RoHS 2)Обязательства по отчетности в рамках регламента REACH по особо опасным лекарственным препаратам определены в консолидированном отчете. Регламент ЕС № 1907/2006 (REACH). Поскольку доработка сертификатов в процессе производства влечет за собой задержки на несколько недель, мы рекомендуем указать все необходимые сертификаты в запросе предложений, чтобы поставщик подтвердил объем работ до начала изготовления оснастки.
Как составить пятилетний план закупок для линейки электроинструментов?
Владельцы брендов, которые рассматривают закупки как непрерывный процесс, а не как проект, получают структурное преимущество, потому что Затраты на проверку нового поставщика амортизируются только тогда, когда отношения с ним длятся достаточно долго, чтобы окупить инвестиции в проверку.Типичный цикл квалификации OEM-производителя обходится владельцу бренда в 80–200 часов инженерно-технического и контрольно-качественного времени, а это значит, что поставщик, с которым компания сотрудничает два года, едва окупает затраты на квалификацию до прекращения отношений.
Рекомендуемый нами план действий выглядит следующим образом:
- Первый год — необходимо квалифицировать двух поставщиков для каждой критически важной детали. Закупка критически важной для безопасности детали у одного поставщика сопряжена с риском концентрации; закупка у двух поставщиков защищает от сбоев и дает вам преимущество при ведении переговоров.
- Второй год — Объединить поставки с более надежным поставщиком для увеличения объемов. Используйте период работы с двумя поставщиками для сравнения качества, сроков поставки и оперативности, а затем перенаправьте от 70% до 80% объема заказов более надежному партнеру.
- Третий год — Совместная разработка деталей следующего поколения. Привлекайте поставщика к разработке плана развития продукта на раннем этапе, чтобы он мог инвестировать в совершенствование процессов вместе с вами.
- Четвертый год — Продление контрактов и повторное рассмотрение вопросов интеллектуальной собственности. Обновите соглашения о неразглашении, проведите аудит хранения оснастки и пересмотрите цены с учетом фактически отгруженных объемов продукции.
- 5-й год — Решите, продлевать ли контракт или подавать заявку повторно. К пятому году у вас будет достаточно данных о качестве и сроках поставки, чтобы принять взвешенное, а не эмоциональное решение.
Поскольку самый дешевый поставщик на пятый год редко оказывается самым дешевым поставщиком на первый год, дисциплинированное планирование закупок на несколько лет в совокупности обеспечивает реальное преимущество в плане затрат.И это один из самых незаметных источников повышения рентабельности у зрелого бренда электроинструментов.
Поговорите с нашей командой инженеров-производителей.
Если вы выбираете поставщиков для новой линейки электроинструментов, наша команда может проанализировать ваши чертежи и предоставить PDF-файл с маркировкой DFM (проектирование для производства) и ценовое предложение с фиксированной ценой в течение пяти рабочих дней.
Запросить ценовое предложение Ознакомьтесь с нашим рабочим процессом для OEM-производителей. Просмотрите оригинальные аксессуары для угловых шлифовальных машин от производителя.
Часто задаваемые вопросы
Что должен проверить владелец OEM-бренда, прежде чем заключать договор с поставщиком компонентов для электроинструментов?
Проверка должна проводиться в три этапа: квалификационный цикл от образца до PPAP с составлением отчета о размерах и результатами испытаний на крутящий момент и нагрузку, выездная или видеоинспекция производственных мощностей ковки и станков с ЧПУ, а также подписание соглашения о интеллектуальной собственности и праве собственности на оснастку до оплаты оснастки. Мы рекомендуем провести пробную партию из 500–1000 изделий, прежде чем устанавливать график производства.
Чем отличается холодная штамповка от токарной обработки на станках с ЧПУ при изготовлении компонентов для электроинструментов?
Холодная штамповка обеспечивает непрерывность структуры зерна и прочность на растяжение, недостижимые при токарной обработке на станках с ЧПУ, при этом время цикла измеряется секундами, а не минутами. Для симметричных деталей, выпускаемых в больших объемах, таких как фланцевые гайки, прижимные пластины и шестигранные болты, холодная штамповка выигрывает как по механическим характеристикам, так и по себестоимости. Токарная обработка на станках с ЧПУ остается оптимальным выбором для деталей, выпускаемых в малых объемах, асимметричных или большого диаметра, где стоимость оснастки слишком высока.
Какой минимальный объем заказа (MOQ) является реалистичным для изготовления на заказ OEM-компонентов для электроинструментов?
Для компонентов, изготовленных методом холодной штамповки, минимальный объем заказа обычно начинается с 5000 штук на номер детали, поскольку изготовление штампов на заказ представляет собой фиксированные затраты. Для компонентов, изготовленных на станках с ЧПУ, минимальный объем заказа может начинаться с 500 штук. Пилотные партии от 200 до 500 штук обычно используются для квалификационных испытаний перед началом серийного производства.
Как владельцы брендов могут защитить свои запатентованные разработки компонентов?
Необходимы три меры: подписание соглашения о неразглашении информации (NDA) до предоставления каких-либо чертежей, пункты о праве собственности на оснастку, в которых владелец бренда указывается в качестве законного владельца штампов и приспособлений, а также географическое хранение оснастки, при котором штампы хранятся на предприятии, которому вы доверяете. Мы подписываем соглашения о неразглашении информации (NDA), соглашения о неразглашении информации (NNN) и соглашения о праве собственности на оснастку в качестве стандартной практики для международных OEM-клиентов.
Каков типичный срок выполнения заказа от чертежа до изготовления первого образца для деталей электроинструментов от производителя оригинального оборудования (OEM)?
Для деталей, изготовленных методом холодной штамповки, срок изготовления от утвержденного чертежа до первого образца составляет от 20 до 30 рабочих дней, в основном из-за изготовления штампов. Для деталей, изготовленных на станках с ЧПУ, срок составляет от 10 до 18 рабочих дней. Полномасштабное наращивание производства обычно добавляет еще от 15 до 25 рабочих дней в зависимости от размера партии и обработки поверхности.
Какие сертификаты наиболее важны для OEM-компонентов электроинструментов, продаваемых в Северной Америке и ЕС?
Для Северной Америки следует обращать внимание на системы управления качеством ISO 9001, соответствие требованиям RoHS для любых деталей с покрытием или гальваническим покрытием, а также декларации REACH SVHC. Для ЕС действуют те же требования ISO 9001, а также RoHS и REACH, и может потребоваться маркировка CE для собранного инструмента. Дистрибьюторы и крупные розничные продавцы обычно запрашивают сертификаты на материалы по стандарту EN 10204 3.1.
Как рассчитать общую стоимость владения при закупке OEM-компонентов?
Совокупная стоимость владения (TCO) включает в себя цену за единицу продукции, стоимость входящих перевозок, таможенные пошлины, амортизацию оснастки, стоимость проверки, резерв на гарантийное обслуживание и стоимость перебоев в поставках. Поставщик с немного более высокой ценой за единицу продукции, но меньшим количеством гарантийных претензий и своевременной доставкой, часто обеспечивает более низкую пятилетнюю совокупность владения, чем самое дешевое предложение на основе заказа на покупку.