














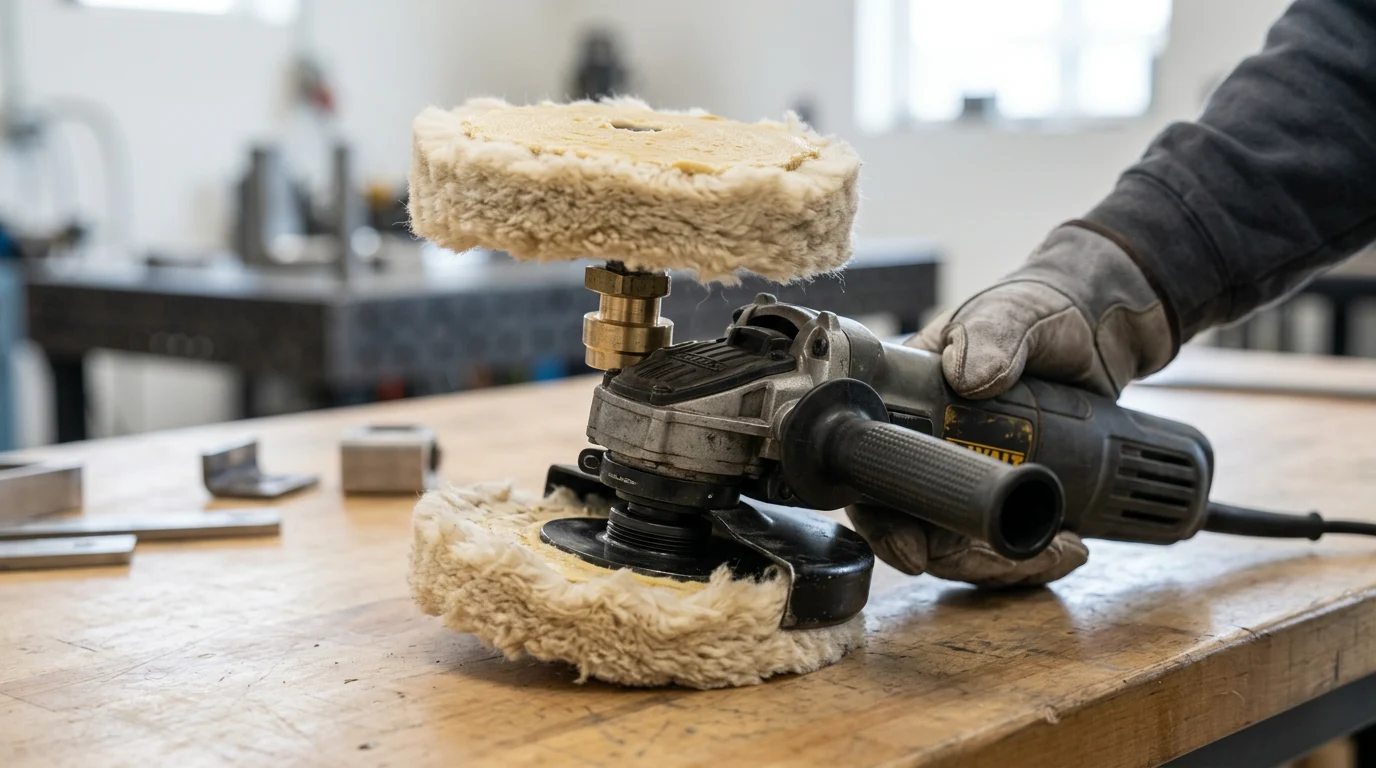
Эффективность линии финишной обработки напрямую зависит от надежности соединения между инструментами и расходными материалами. В металлообработке, покраске автомобилей и техническом обслуживании оборудования часто требуется один полировальный круг, подходящий как для сверлильных, так и для шлифовальных машин, но несоответствие резьбы, чрезмерные обороты и плохая посадка переходника могут быстро превратить простой этап нанесения воска в проблему безопасности или качества. В этом руководстве объясняется, как переходные соединения помогают соединять сверлильные патроны, шпиндели шлифовальных машин и полировальные круги, с учетом размеров резьбы, совместимости хвостовиков, прочности материалов и практических диапазонов скоростей. Понимая эти детали, покупатели и операторы могут повысить стабильность качества обработки, продлить срок службы принадлежностей и более эффективно использовать имеющиеся электроинструменты.
Основы работы с промышленными полировальными инструментами
Оптимизация процессов промышленной отделки требует правильного сочетания электроинструменты и специализированные абразивы. При переходе производственных линий от агрессивной шлифовки металла к деликатной полировке оперативная универсальность становится критически важной. Предприятия часто максимизируют эффективность использования капитала, используя имеющийся у них парк электроинструментов для привода оборудования. шерстяное колесо для окончательной полировки и нанесения воска. Этот оперативный переход требует использования специализированных адаптеров, часто называемых... переходной шов—для бесшовного соединения несовместимых механических интерфейсов.
Угловая шлифовальная машина и электродрель
В большинстве цехов основными инструментами являются шлифовальные и сверлильные станки, но они работают с совершенно разными скоростями вращения. Стандартный угловая шлифовальная машинаВ частности, широко распространенные модели Type 100 или Type 125 (диаметр диска указан в миллиметрах, примерно эквивалентно размерам 4 и 5 дюймов) обычно работают на высоких постоянных свободных скоростях вращения от 10 000 до 12 000 об/мин. Хотя они идеально подходят для быстрого удаления материала, шлифовки сварных швов и резки, эти стандартные скорости слишком высоки для воскования с помощью войлочных кругов. И наоборот, электродрель Обеспечивает встроенную регулировку скорости, обычно достигающую максимума в диапазоне от 1500 до 3000 об/мин. Этот более низкий скоростной профиль обеспечивает точное управление крутящим моментом, необходимое для деликатного нанесения составов, предотвращая трение, которое может привести к пригоранию основания или неравномерному расплавлению воска.
Определения переходников и соединительных муфт
Для использования одной и той же полировальной насадки с различными режимами работы операторы полагаются на точно спроектированный адаптер. Этот адаптер служит механическим мостом: один конец соединяется с электроинструментом (например, с патроном дрели или шпинделем шлифовальной машины), а другой конец надежно крепит резьбовую полировальную насадку. Благодаря использованию высокопрочных материалов, таких как среднеуглеродистая сталь (например, GB 45 / SAE 1045) или высокоуглеродистая сталь, эти адаптеры спроектированы таким образом, чтобы выдерживать вращательные сдвиговые усилия, возникающие при непрерывной промышленной эксплуатации, гарантируя, что простая ручная дрель может безопасно удерживать стандартную полировальную насадку с резьбой для шлифовальной машины без люфта.
Основные характеристики совместимости
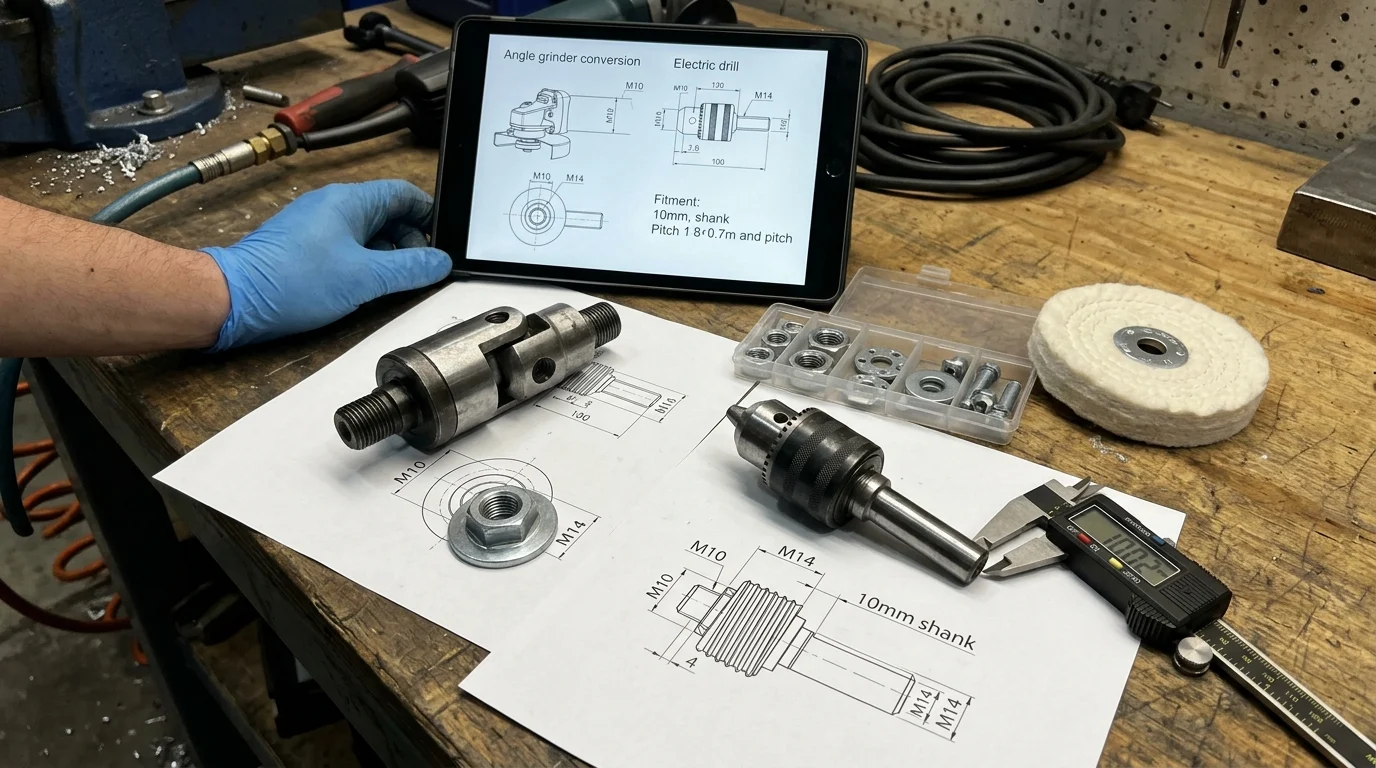
При оценке комплектующих для сборочных линий необходимо уделять первостепенное внимание строгой механической совместимости и целостности материала. Несоответствующий или плохо обработанный адаптер не только портит заготовку, но и представляет серьезную опасность для оператора из-за высокоскоростной вибрации и потенциально катастрофического разрушения конструкции.
Резьба, вал и патрон.
Ключевые параметры, которые необходимо подобрать, включают шаг резьбы, диаметр вала и грузоподъемность патрона. Например, для шерстяного круга с резьбой M10 требуется адаптер с резьбой M10 на одном конце и хвостовиком 8 мм или 10 мм на другом, чтобы он подходил к стандартному патрону. Сверлильный патрон 3/8 дюйма или 1/2 дюймаАналогично, для насадки на шлифовальную машину типа 125 или 150, использующей резьбу M14, требуется адаптер с резьбой M14 и соответствующим хвостовиком.
| Платформа инструментов | Интерфейс инструмента | Необходимый интерфейс адаптера | Оптимальный диапазон оборотов для нанесения воска (требуется регулируемая скорость). |
|---|---|---|---|
| Стандартная электродрель | Патрон с губками 3/8" или 1/2" | Хвостовик 8 мм / 10 мм к резьбе M10/M14 | 1500 - 3000 |
| Шлифовальная машина типа 100 | Шпиндель метрический M10 | Резьба М10 | 1500 - 2500 |
| Измельчитель типа 125/150 | Шпиндель метрический M14 | Резьба М14 | 1500 - 2500 |
Ограничения скорости, крутящего момента и безопасности
Помимо физической совместимости, операторы должны строго соблюдать ограничения по скорости, крутящему моменту и технике безопасности, установленные для инструмента и абразивного материала. Нанесение воска с помощью шерстяного круга Оптимальная скорость вращения составляет примерно от 1500 до 2500 об/мин. Угловые шлифовальные машины с фиксированной скоростью вращения, работающие на 10 000–12 000 об/мин, совершенно не подходят для полировки с помощью абразивного круга; установка абразивного круга на шлифовальную машину без регулировки скорости и внешнего регулятора скорости создаст центробежные силы, которые могут разорвать шлифовальную накладку. Надлежащие правила техники безопасности требуют от операторов использования соответствующих средств индивидуальной защиты (СИЗ), защитного кожуха круга, где это применимо, и боковой рукоятки для управления. Кроме того, операторы должны обеспечить достаточную минимальную длину зажимного патрона и всегда отключать режимы ударного или муфтового вращения на дрелях перед полировкой. Круг должен быть установлен таким образом, чтобы направление вращения затягивало, а не ослабляло адаптер. Наконец, поскольку чрезмерное отклонение концентричности вызывает сильные колебания, приводящие к преждевременному износу подшипников и неравномерному качеству обработки, покупателям следует уточнять конкретные данные о допуске биения непосредственно у поставщика.
Руководство по оценке покупателя
Для обеспечения надежного снабжения компонентами необходима тщательная оценка возможностей производителя и его цепочки поставок. Специалисты по закупкам не могут позволить себе рассматривать эти адаптеры как расходный материал; их отказ напрямую влияет на время безотказной работы производства, качество обработки поверхности и безопасность труда на заводе.
Этапы подбора инструментов
Первым шагом в подборе инструментов для оптовой закупки является определение точного ассортимента инструментов на предприятии и требований к их применению. Если на предприятии преимущественно используются шлифовальные круги с резьбой M10 и M14 наряду со стандартными сверлами, потребуется набор переходников с хвостовиками M10 и M14 на 8 мм или 10 мм. При выборе типа хвостовика следует учитывать, что шестигранные хвостовики предотвращают вращение и сопротивление проскальзыванию патрона при высоком крутящем моменте полировки, при условии надлежащей совместимости патрона. Напротив, гладкие цилиндрические хвостовики, как правило, обеспечивают лучшую концентричность. Операторы должны точно подобрать размер хвостовика в соответствии с возможностями патрона и приложить достаточное усилие зажима. При планировании цепочки поставок стандартные минимальные объемы заказа (MOQ) и сроки поставки для вариантов из закаленной стали, изготовленных на заказ, могут значительно различаться; покупатели должны уточнять эти точные данные непосредственно у поставщика.
Контрольный список возможностей поставщика
Для обеспечения единообразия на протяжении тысяч единиц продукции покупатели должны различать дешевые стандартные адаптеры и компоненты, изготовленные с высокой точностью. Вместо того чтобы полагаться на расплывчатые заявления о передовом оборудовании, покупатели должны запрашивать конкретный, ориентированный на покупателя контрольный список документов и проверок. Надежные поставщики должны предоставлять сертификаты на материалы, отчеты о проверке размеров и документацию по термообработке для таких материалов, как среднеуглеродистая сталь (например, SAE 1045). Аудит вторичных операций также имеет решающее значение; покупатели должны запрашивать допуски на биение, чтобы гарантировать исключительную плотность резьбы и предотвратить ее люфт. Проверка всего технологического процесса от начала до конца имеет важное значение: она должна включать в себя точную механическую обработку, надлежащую термообработку, Обработка поверхности для предотвращения ржавчиныа также строгие заключительные испытания для поддержания низкого уровня брака.
Основные выводы
- Для нанесения воска на шерстяные полировальные круги используйте регулировку скорости вращения, ориентируясь на 1500–3000 об/мин, чтобы уменьшить нагрев и предотвратить неравномерное нанесение воска.
- Подберите резьбу адаптера в соответствии с типом насадки, например, M10 для многих моделей кофемолок типа 100 и M14 для распространенных насадок типа 125 или типа 150.
- Выберите переходник с хвостовиком, который надежно крепится к патрону дрели, обычно это 8 мм или 10 мм для патронов 3/8 дюйма или 1/2 дюйма.
- Избегайте использования шлифовальных кругов из шерсти на угловых шлифовальных машинах с фиксированной скоростью вращения 10 000–12 000 об/мин, поскольку эта скорость, как правило, слишком высока для безопасной полировки.
- Для повышения долговечности при вращательно-сдвиговых нагрузках выбирайте переходные соединения, изготовленные из прочной углеродистой стали, например, GB 45 или SAE 1045.
- Перед началом эксплуатации необходимо проверить посадку адаптера, балансировку опорных пластин и зацепление резьбы, чтобы снизить вибрацию, дефекты заготовки и риски для безопасности оператора.
Часто задаваемые вопросы
Для чего нужен переходной соединитель при полировке шерстяным полировальным кругом?
Переходник соединяет интерфейс электроинструмента, например, патрон дрели или шпиндель шлифовальной машины, с резьбовым ватообразным диском, обеспечивая надежное скольжение подушки с минимальным люфтом.
Можно ли использовать угловую шлифовальную машинку для нанесения воска на шерстяной полировальный круг?
Да, но только при правильном регулировании скорости. Стандартные угловые шлифовальные машины часто работают со скоростью 10 000–12 000 об/мин, что слишком быстро для нанесения воска и может привести к пригоранию поверхности или повреждению шлифовальной насадки.
Какой диапазон оборотов в минуту является оптимальным для воскования шерстяных полировальных кругов?
Для большинства промышленных шлифовальных кругов оптимальная скорость воскования составляет 1500–3000 об/мин, а для шлифовальных машин с регулируемой скоростью предпочтительнее 1500–2500 об/мин.
Как выбрать правильный размер резьбы для переходника?
Подберите адаптер в соответствии с резьбой шлифовального круга и интерфейсом инструмента. Обычно используются переходники M10 для принадлежностей типа 100 и M14 для принадлежностей шлифовальных машин типов 125 или 150.
Почему важны материалы, из которых изготовлены адаптеры?
Переходники, изготовленные из среднеуглеродистой стали, такой как SAE 1045, или высокоуглеродистой стали, лучше противостоят сдвиговым нагрузкам, вибрации и износу при непрерывной промышленной полировке.