














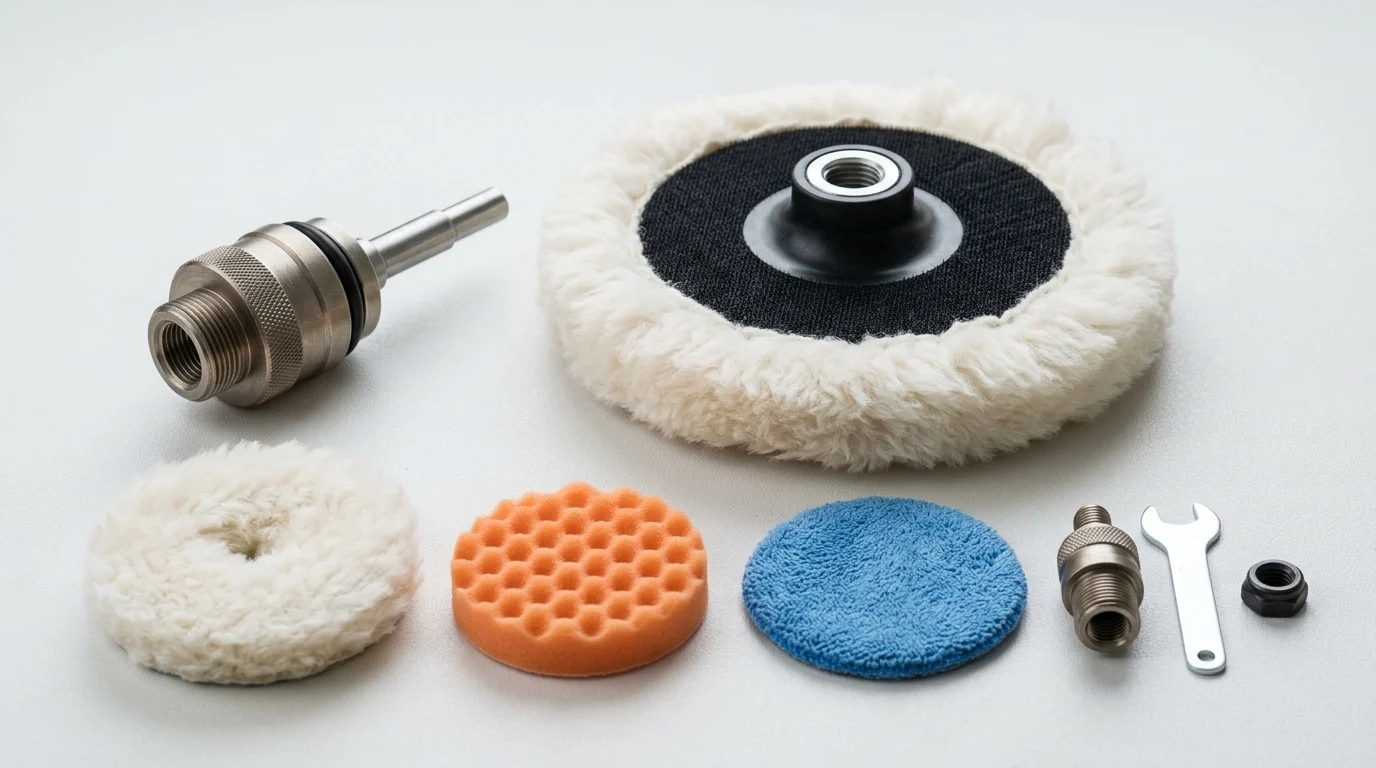
Поскольку в мастерских ищут более эффективные способы достижения большего результата с меньшим количеством инструментов, Соединительные муфты и принадлежности для войлочных колес Они становятся практичным связующим звеном между задачами сверления, шлифовки и полировки. Рынок формируется спросом на снижение стоимости оборудования, модульные системы электроинструментов и универсальные решения для финишной обработки в автомобильной промышленности, металлообработке и деревообработке. Поскольку ассортимент аксессуаров для электроинструментов постоянно растет, а пользователи отдают приоритет совместимости, регулировке скорости и безопасности, покупателям необходимо понимать не только цену. В этой статье рассматриваются ключевые факторы спроса, области применения, стандарты спецификаций и практические факторы выбора, влияющие на мировой рынок принадлежностей для полировки дрелей и угловых шлифовальных машин.
Тенденции мирового рынка угловых шлифовальных машин и электрических дрелей.
Интеграция электроинструментов с помощью специализированных принадлежностей изменила рабочие процессы как в промышленности, так и в быту. Ярким примером является Полировка соединительного шваЭто важнейший компонент, предназначенный для устранения функционального разрыва между стандартным сверлильным оборудованием и специализированными инструментами для финишной обработки поверхности. Такая адаптация позволяет пользователям использовать существующие источники крутящего момента для сложных операций по обработке поверхности, максимально повышая эффективность стандартного оборудования мастерской без необходимости приобретения совершенно новых наборов инструментов.
Факторы спроса
Основной движущей силой этого рынка является спрос на повышение эффективности оснастки и снижение капитальных затрат. За счет использования соединительные муфтыНебольшие цеха по изготовлению металлоконструкций и мобильные автомойки могут значительно сократить занимаемое оборудованием пространство. По оценкам экспертов отрасли, внедрение многофункциональных аксессуаров может снизить первоначальные инвестиции в оборудование на 40–60% по сравнению с приобретением отдельных пневматических или электрических роторных полировальных машин. Кроме того, мировой рынок... принадлежности для электроинструментов По оценкам, среднегодовой темп роста (CAGR) составляет приблизительно 5,2%, чему в значительной степени способствует растущая популярность модульных инструментальных экосистем, позволяющих быстро переключаться между задачами сверления, шлифовки и финишной обработки.
Основные области применения
Эти переходные соединения и сопутствующие им детали Шерстяное колесо Навесное оборудование используется в различных требовательных секторах. автодетейлингОни необходимы для коррекции лакокрасочного покрытия, компаундирования и нанесения воска. В этих процессах операторы полагаются на регулировку скорости вращения. Электродрель Для поддержания безопасных и эффективных рабочих скоростей в диапазоне от 1500 до 3000 об/мин операторы должны учитывать практические ограничения и риски, связанные с использованием сверлильных установок, такие как недостаточный крутящий момент на низких скоростях, непостоянное регулирование скорости по сравнению со специализированными полировальными машинами и риск прожигания поверхности при неравномерном приложении давления. В металлообработке эта установка часто используется для очистки после сварки и достижения глянцевой или зеркальной поверхности на деталях из нержавеющей стали. Универсальность также распространяется на тонкую обработку древесины и изготовление мебели, где деликатная полировка требует постоянного вращения с низким крутящим моментом для предотвращения прожигания поверхности из-за трения.
Технические характеристики и материалы
Для достижения безупречного качества отделки без ущерба для безопасности оператора необходимо строгое соблюдение допусков по размерам и стандартов материалов. Производство переходной фурнитуры и нажимные пластины для Угловая шлифовальная машина Это требует высокоточной инженерной разработки, чтобы выдерживать высокоскоростные вращательные нагрузки, снижать боковые напряжения и обеспечивать надежное крепление во время эксплуатации.
Требования к совместимости и размерам
При подборе переходников для электроинструментов соответствие размеров является обязательным условием. Производители обычно классифицируют эти аксессуары по стандартизированным размерам в соответствии с рабочими характеристиками и диаметром вала основного инструмента. К распространенным отраслевым спецификациям относятся типы 100, 125, 150, 180 и 230. Эти обозначения определяют как размер резьбы крепления (обычно M10 или M14), так и максимальный безопасный диаметр прикрепляемой шлифовальной насадки. Крайне важно различать высокие обороты угловых шлифовальных машин и гораздо более низкие безопасные рабочие скорости других инструментов. электродрелиХотя в таблице ниже указаны максимальные значения частоты вращения для угловых шлифовальных машин, электрические дрели обычно безопасно работают на гораздо более низких скоростях во время полировки, чтобы предотвратить разрушение шлифовальной насадки и повреждение поверхности.
| Тип спецификации | Резьба на валу | Максимальный диаметр шерстяного колеса | Типичные максимальные обороты в минуту |
|---|---|---|---|
| 100 Тип | М10 | 100 мм (4 дюйма) | 12 000 |
| Тип 125 | М14 | 125 мм (5 дюймов) | 11 000 |
| Тип 150 | М14 | 150 мм (6 дюймов) | 9000 |
| Тип 180 | М14 | 180 мм (7 дюймов) | 8500 |
| Тип 230 | М14 | 230 мм (9 дюймов) | 6600 |
Правильный подбор шарнира в соответствии с этими параметрами обеспечивает сбалансированность вращающейся массы, предотвращая разрушительные вибрации, которые могут повредить внутренние подшипники инструмента или представлять опасность для оператора.
Варианты материалов и производства
Структурная целостность этих соединений в значительной степени зависит от выбранных сплавов и последовательности изготовления. Высококачественные соединительные элементы и нажимные пластины преимущественно изготавливаются из стали марки 45#, стали A3 или высокоуглеродистой стали. Для сложных внутренних геометрических форм, требующих высокой точности размеров без обширной механической обработки, иногда используются передовые технологии порошковой металлургии. Стандартный производственный процесс включает в себя строгую последовательность: первоначальная ковка или штамповка, за которой следуют прецизионная механическая обработка, термообработка, обработка поверхности и окончательное тестирование.
Холодная штамповка с использованием специализированного регионального оборудования, часто обозначаемого китайской номенклатурой промышленного оборудования, например, моделями 19b, 24B, 28B, 136, 207 и 106, применяется для создания стержня с превосходной зернистой структурой. Термообработка имеет решающее значение в этом процессе, часто повышая твердость стержня до HRC 45-50 для предотвращения срыва резьбы под высокими крутящими нагрузками во время интенсивной работы. сессии полировки.
Стратегия закупок у покупателя
Приобретение надежных Полировка Для выбора поставщиков комплектующих требуется стратегический подход. Покупателям приходится ориентироваться в сложной глобальной цепочке поставок, часто обращаясь к устоявшимся производственным кластерам, таким как Юяо и Нинбо в Китае, которые предлагают развитую промышленную базу и комплексные экосистемы поставок для высокоточной ковки и интегрированных решений по обработке металла.
Этапы оценки поставщиков
При оценке потенциальных партнеров-производителей покупателям следует отдавать приоритет технологическим возможностям и инфраструктуре обеспечения качества. Компетентный поставщик должен продемонстрировать наличие надежного парка производственного оборудования, например, 40 или более полностью автоматизированных станков с ЧПУ и автоматических резьбонарезных станков. Такой масштаб обеспечивает высокую точность размеров в больших производственных партиях. Кроме того, покупатели должны проверить протоколы тестирования поставщика. Предприятия, которые интегрируют автоматизированные приборы для измерения концентричности и твердости непосредственно в свой рабочий процесс, часто стремятся поддерживать уровень дефектов ниже расчетного отраслевого порога в 0,5%. Оценка квалификации поставщика в области прецизионной ковки является надежным показателем его способности обслуживать промышленных клиентов, предъявляющих строгие требования к производительности и надежности.
Решения, касающиеся качества и стоимости.
Наивысшим препятствием в стратегии закупок является баланс между затратами на закупку и сроком службы компонентов. Варианты высокоуглеродистой стали с комплексной термообработкой будут стоить дороже, чем базовые аналоги из стали A3, но они обеспечивают значительно более длительный срок службы в условиях непрерывного промышленного производства. Покупателям следует тщательно проанализировать минимальные объемы заказа (MOQ), которые, по средним показателям по отрасли, обычно составляют от 2000 до 5000 штук для изготовленных на заказ кованых соединительных элементов, чтобы договориться о выгодной цене за единицу продукции.
Кроме того, оценка общей стоимости владения означает
Основные выводы
- Используйте переходники для полировки, чтобы расширить функциональность существующих дрелей и угловых шлифовальных машин, одновременно уменьшая потребность в отдельных специализированных полировальных инструментах.
- Многофункциональные аксессуары для электроинструментов могут снизить первоначальные инвестиции в оборудование примерно на 40–60% для небольших мастерских и мобильных предприятий по детейлингу.
- Для полировки автомобилей следует поддерживать скорость вращения полировальной машинки в диапазоне от 1500 до 3000 об/мин, чтобы снизить риск повреждения лакокрасочного покрытия и выхода из строя полировальной подушки.
- Перед выбором переходного соединения убедитесь в правильности резьбы вала, диаметра принадлежностей и типа спецификации, например, 100, 125, 150, 180 или 230.
- Выбор шлифовального круга и комплектующих зависит от области применения, поскольку автомобильный детейлинг, металлообработка и деревообработка требуют разных скоростей, давления и контроля качества отделки.
Часто задаваемые вопросы
Для чего используется полировальный переходник?
Переходник для полировки позволяет подключить угловую шлифовальную машинку или электродрель к таким принадлежностям, как абразивные круги, что дает пользователям возможность выполнять полировку, воскование, удаление ржавчины и финишную обработку поверхности без необходимости приобретения отдельной полировальной машинки.
Почему переходные соединения пользуются популярностью на мировых рынках принадлежностей для электроинструментов?
Они помогают снизить затраты на инструменты и повысить эффективность работы мастерской. Для небольших цехов и предприятий по детальной обработке многофункциональные аксессуары могут снизить первоначальные инвестиции в оборудование примерно на 40–60% по сравнению с приобретением отдельных полировальных станков.
Какой диапазон оборотов в минуту обычно используется для полировки с помощью дрели?
При полировке и нанесении воска на автомобили операторы часто работают в диапазоне от 1500 до 3000 об/мин. Контроль скорости важен, поскольку чрезмерная скорость или неравномерное давление могут повредить лакокрасочное покрытие, обжечь поверхности или сократить срок службы насадок.
В каких отраслях промышленности используются полировальные принадлежности с шерстяными кругами?
Типичные области применения включают в себя детейлинг автомобилей, отделку нержавеющей стали, очистку после сварки, деревообработку, изготовление мебели, удаление ржавчины и общее техническое обслуживание, где требуется контролируемая полировка поверхности.
Как выбрать правильный размер переходника?
Подберите соединение в соответствии с резьбой вала вашего инструмента, диаметром принадлежностей и рабочей скоростью. К распространенным типам относятся 100, 125, 150, 180 и 230, часто с использованием резьбы M10 или M14.