














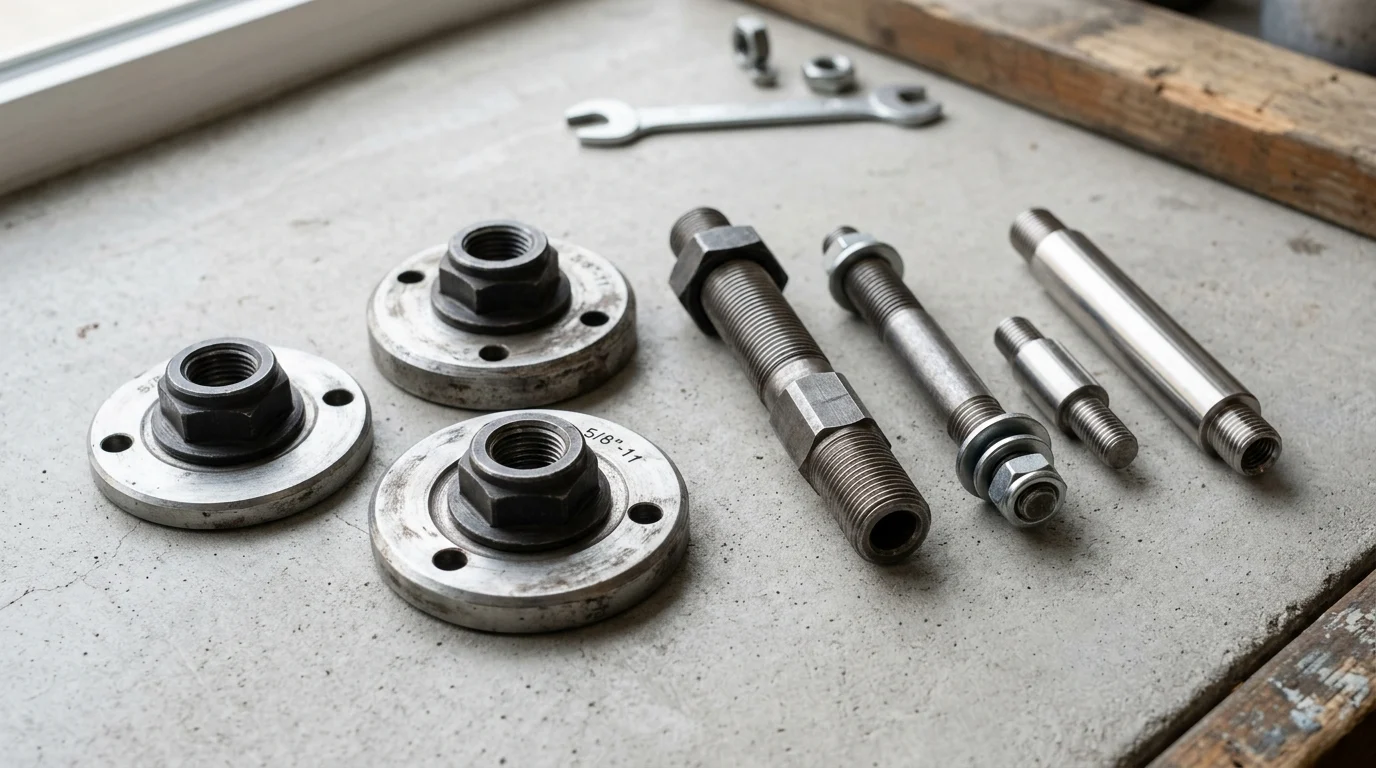
В условиях высокоскоростного производства производительность шлифовального станка часто зависит от компонентов, которые большинство операторов редко замечают. Нажимные пластины, фланцы и переходные стержни Необходимо определить, насколько надежно закреплен абразивный диск, насколько точно он вращается и способен ли инструмент справляться с высокими промышленными нагрузками без чрезмерной вибрации или преждевременного износа. Учитывая, что профессиональные шлифовальные машины диаметром 125 мм обычно работают со скоростью более 11 000 об/мин, даже небольшие отклонения в посадке резьбы, балансировке или качестве материала могут стать серьезным риском для безопасности и производительности. В этой статье рассматриваются рыночный спрос, технические характеристики, приоритеты в закупках и эксплуатационные проверки, которые производители, дистрибьюторы и ремонтные бригады должны учитывать при выборе прецизионного оборудования для угловых шлифовальных машин.
Почему важны прижимные пластины и переходные тяги для угловых шлифовальных машин?
По мере роста мирового спроса в цепочках поставок промышленного производства, даже мельчайшие компоненты часто определяют успех всей операции. В условиях тяжелых металлообрабатывающих работ угловые шлифовальные машины полностью зависят от безопасности и точности своих прижимных пластин и переходных стержней — основных элементов, которые фиксируют абразивные диски на шпинделе и регулируют размеры резьбы. В этом руководстве рассматриваются технические характеристики и критерии выбора поставщиков этих критически важных компонентов, на которые операторы ежедневно полагаются для обеспечения безопасности и эффективности.
Факторы спроса и рыночные применения
По мере глобального масштабирования промышленного производства возрастают и технические требования к нему. Оригинальные аксессуары для электроинструментов Требования становятся все более строгими. В аэрокосмической отрасли, автомобилестроении и тяжелом строительстве инструменты подвергаются беспрецедентным нагрузкам. Стандартные готовые детали часто оказываются недостаточными для серьезных задач. промышленное применениеВ современных профессиональных угловых шлифовальных машинах скорость вращения стандартного диска диаметром 125 мм часто превышает 11 000 об/мин. При таких высоких скоростях тепловое расширение и износ инструмента становятся серьезными проблемами в процессе эксплуатации. В связи с этим необходимы высокоточные компоненты, разработанные для работы в сложных условиях с высокой нагрузкой без поломок в середине смены.
Основные функции нажимных пластин, фланцев и соединительных штоков.
Разборка угловой шлифовальной машины показывает, что прижимные пластины, фланцы и переходные стержни — это незаметные, но важные элементы инструмента. Прижимная пластина и фланец, по сути, зажимают абразивный диск, надежно фиксируя его на шпинделе. Если это фланцевая гайка промышленной угловой шлифовальной машины Если подшипник не идеально сбалансирован, это может привести к его преждевременному выходу из строя. Переходные стержни Они играют не менее важную роль, позволяя операторам адаптировать шпиндели для различных типов резьбы, например, уменьшая диаметр оправки 5/8"-11 до резьбы M14. Оценка таких настроек требует строгого соблюдения стандартных классов посадки резьбы (например, класс 6H/6g для метрической резьбы) для минимизации биения.
Однако одной лишь надежной резьбовой посадки недостаточно для безопасной работы. Переходные стержни и адаптеры шпинделя могут изменять зазор защитного кожуха диска и общую геометрию инструмента. Операторы всегда должны перед использованием убедиться, что модифицированная конструкция обеспечивает надлежащее покрытие защитного кожуха и баланс. Кроме того, использование адаптеров шпинделя может аннулировать сертификаты производителя или гарантии на инструмент, а это означает, что модификации должны строго оцениваться в соответствии с оригинальными характеристиками защитного кожуха и шпинделя, а также общими классами посадки резьбы, указанными производителем.
Технические характеристики, определяющие высокоточные компоненты
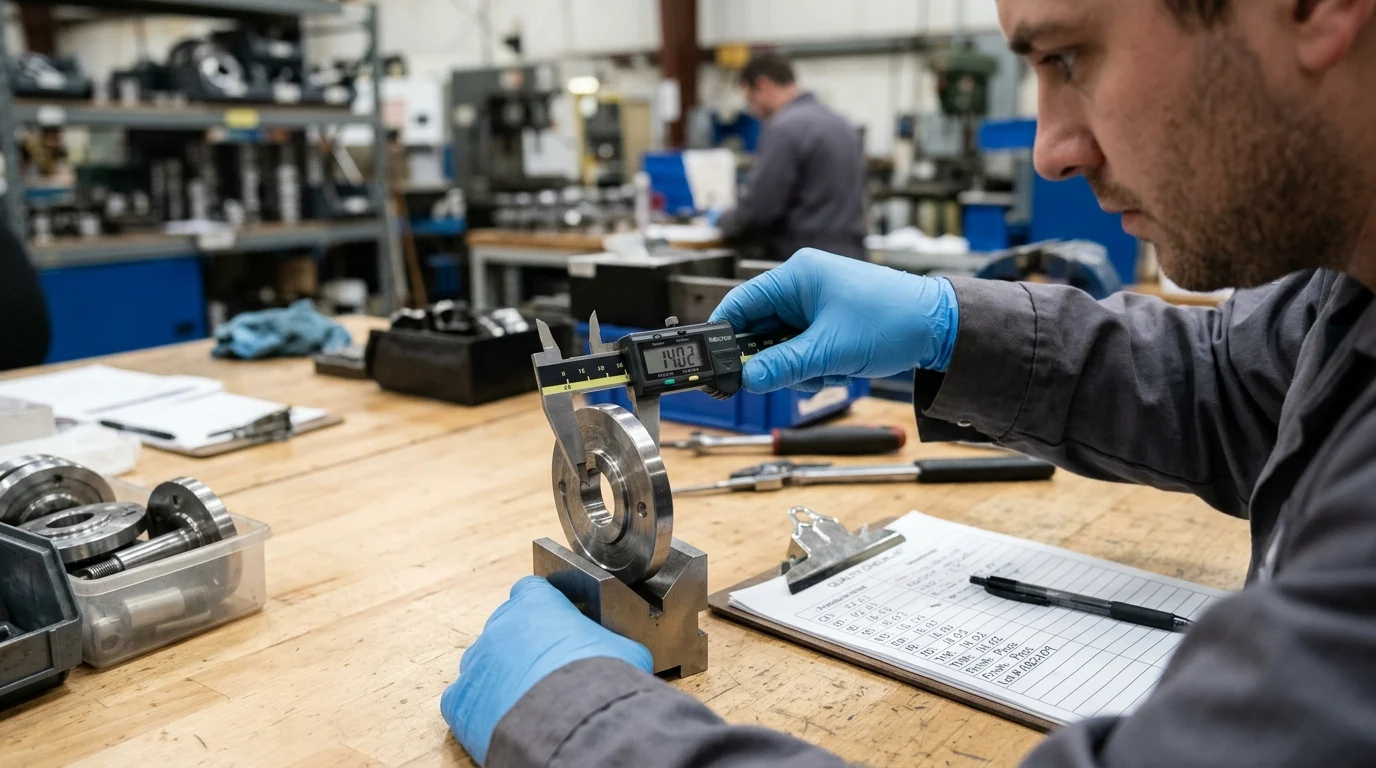
Отличить высококачественный компонент от стандартного варианта можно, исходя из производственных спецификаций. Штамповка металлической заготовки недостаточна для деталей, рассчитанных на работу в условиях интенсивной промышленной эксплуатации.
Материалы, ковка, механическая обработка, нарезание резьбы и соосность.
Основой высококачественных компонентов являются сырьевые материалы и процесс формовки. Хотя высокоуглеродистая сталь, такая как C45 (1045), обеспечивает необходимую прочность на растяжение для многих применений в условиях высоких нагрузок, для сложных геометрических форм, требующих высокой цикличности, могут потребоваться легированные стали или специальная цементация. Ведущие производители часто используют современное многопозиционное оборудование для холодной ковки и холодной высадки, чтобы создать плотную, без пустот, зернистую структуру, хотя для более сложных профилей может потребоваться и горячая ковка. Независимо от метода ковки, последующая термообработка, такая как закалка и отпуск, необходима для достижения требуемой усталостной прочности.
После первоначальной формовки точная механическая обработка и нарезание резьбы обязательны. При использовании стандартной резьбы M14 или 5/8"-11 применение автоматического резьбонарезного станка обеспечивает точный шаг резьбы. Кроме того, крайне важна высокая концентричность с допусками, соответствующими конкретному применению. Для высокоскоростных операций часто требуется допуск на концентричность ≤ 0,02 мм. Соблюдение этого строгого предела биения предотвращает опасную вибрацию инструмента, снижает утомляемость оператора и обеспечивает соответствие строгим стандартам безопасности, таким как EN 60745-2-3 и ANSI B7.1, которые определяют требования к балансировке и структурной целостности защитных кожухов угловых шлифовальных машин. монтажные фланцы.
Сравнение кованых и обработанных на станке деталей
Отделы закупок часто оценивают, какие детали лучше подходят для их инструментальных линий: кованые или изготовленные исключительно на станках с ЧПУ. Многопозиционная холодная ковка с последующей обработкой на станках с ЧПУ обычно обеспечивает оптимальный баланс прочности конструкции, себестоимости и точности. Литье под давлением не является жизнеспособным методом для высоконагруженных стальных компонентов шлифовальных станков из-за риска образования пор, поэтому оно исключено из высокопроизводительных оценок. Ниже приведено сравнение этих методов производства при масштабировании производства.
| Метод изготовления | Целостность зернистой структуры | Эффективность использования материалов | Идеальный объем производства |
|---|---|---|---|
| Холодная ковка + ЧПУ | Высокий (непрерывный поток зерна) | Отлично (минимальное количество отходов) | Большой объем |
| Чисто ЧПУ-обработка | Умеренный (прерывистый) зерновой слой | Низкий (высокий уровень отходов, требующих вычитания) | Низкий или средний объем |
Метод ковки позволяет максимально увеличить структурную целостность металла, сводя к минимуму отходы материала, что делает его весьма рекомендуемым для компонентов шлифовальных станков, работающих в условиях высоких нагрузок.
Как покупатели должны оценивать поставщиков
Поиск надежного партнера для производства этих важных деталей требует тщательной оценки. Закупка компонентов у устоявшихся промышленных кластеров дает значительные преимущества в цепочке поставок, но для выявления ведущих производителей и обеспечения стабильного качества необходима тщательная проверка.
Практические этапы аудита для контроля мощности и качества.
При проверке потенциального поставщика контргаек для угловых шлифовальных машин первым шагом является оценка производственных возможностей цеха. Производственные мощности должны быть оборудованы для крупномасштабного производства без ущерба для жестких допусков. Поставщики с большими производственными мощностями часто используют широкий спектр полностью автоматизированных станков с ЧПУ и специализированных автоматических резьбонарезных станков для поддержания стабильно низкого уровня брака. Контрольно-измерительные приборы также важны; поставщики должны проверять допуски на производстве с помощью оптических компараторов и проводить испытания на крутящий момент и нагрузку для имитации высоконагруженных шлифовальных работ. Аудиты также должны подтверждать специфические для угловых шлифовальных машин меры контроля качества, такие как проверка формы резьбы для переходных стержней, протоколы испытаний твердости фланцевых гаек и отчеты о зазорах в защитных кожухах адаптеров шпинделя. Что касается масштабов производства, покупатели должны оценивать минимальные объемы заказа (MOQ) на основе своих конкретных потребностей в объеме и сложности деталей, обеспечивая соответствие производственных мощностей поставщика требуемому объему производства, а не полагаясь на произвольные пороговые значения.
Критерии принятия окончательного решения о выборе поставщика
В конечном итоге, окончательное решение о выборе поставщика сводится к устойчивости, интеграции и стабильности цепочки поставок. Идеальный партнер обеспечивает всесторонний контроль за производством, от закупки сырья до окончательного тестирования партий.
Основные выводы
- Перед началом работы на высоких скоростях необходимо проверить балансировку нажимной пластины и посадку фланца, поскольку плохая соосность может ускорить вибрацию и привести к выходу подшипников из строя.
- Для угловых шлифовальных машин диаметром 125 мм, работающих со скоростью более 11 000 об/мин, используйте прецизионно обработанные компоненты, рассчитанные на термические нагрузки и промышленные режимы работы.
- Проверьте совместимость переходного стержня с резьбовыми стандартами, такими как метрический класс 6H/6g, чтобы уменьшить биение и предотвратить небезопасное перемещение принадлежностей.
- Убедитесь, что адаптеры шпинделя обеспечивают защиту защитного кожуха диска и не превышают номинальные параметры шпинделя и защитного кожуха, указанные производителем шлифовальной машины.
- При выборе деталей для тяжелых условий эксплуатации в машиностроении, строительстве, автомобилестроении или аэрокосмической отрасли отдавайте предпочтение кованым, термообработанным стальным компонентам.
Часто задаваемые вопросы
Для чего нужны прижимные пластины угловой шлифовальной машины?
Прижимные пластины и фланцы надежно фиксируют абразивный диск на шпинделе, помогая поддерживать баланс, снижать вибрацию и предотвращая смещение диска во время высокоскоростного шлифования или резки.
Зачем используются переходные стержни с угловыми шлифовальными машинами?
Переходные стержни позволяют адаптировать размеры резьбы шпинделя или принадлежностей, например, преобразовать оправку 5/8"-11 в резьбу M14, что дает возможность использовать совместимые принадлежности при условии обеспечения безопасности и достаточного зазора под защитным кожухом.
Какие характеристики наиболее важны для промышленных прижимных пластин?
Ключевые характеристики включают прочность материала, качество ковки, термообработку, точность обработки, класс резьбы, соосность и балансировку, особенно для шлифовальных станков, работающих со скоростью вращения выше 11 000 об/мин с дисками диаметром 125 мм.
Могут ли переходники на шпиндель повлиять на безопасность угловой шлифовальной машины?
Да. Адаптеры могут изменять геометрию инструмента, зазор в защитном кожухе, балансировку и статус гарантии производителя. Перед использованием операторы должны убедиться в степени покрытия защитного кожуха, номинальных характеристиках шпинделя и соответствии резьбы.
Какие материалы обычно используются для изготовления компонентов высоконагруженных шлифовальных машин?
Для изготовления изделий обычно используется высокоуглеродистая сталь, например, C45 или 1045, в то время как легированные стали или материалы с цементной закалкой могут применяться для повышения усталостной прочности в сложных промышленных условиях.