














Прижимные пластины для угловых шлифовальных машин напрямую от производителя для оптовых покупателей: структура затрат на холодную штамповку и токарную обработку на станках с ЧПУ при заказе 100 000 единиц.
Вкратце:
- Мы производим прижимные пластины для угловых шлифовальных машин собственными силами, используя как холодную штамповку, так и токарную обработку на станках с ЧПУ, что позволяет нам предлагать прозрачное сравнение затрат при объеме производства в 100 000 единиц.
- Холодная высадка обеспечивает более низкую себестоимость изготовления одной единицы продукции для осесимметричных геометрических форм прижимных пластин, поскольку мы производим готовые изделия из проволочного сырья за один высокоскоростной цикл штамповки.
- Токарная обработка на станках с ЧПУ особенно эффективна, когда нашим клиентам требуются жесткие геометрические допуски, нестандартные профили резьбы или нестандартные размеры отверстий, которые невозможно получить методом холодной штамповки без дополнительных операций.
- При достижении порога в 100 000 единиц, разрыв в использовании сырья Взаимосвязь между этими двумя процессами становится основным фактором, определяющим затраты на нашем заводе.
- Закупая продукцию напрямую у нашего завода в Юяо, оптовые покупатели исключают наценки дистрибьюторов и получают прямой доступ к нашей инженерной команде для проверки конструкции с учетом технологичности производства до того, как мы закажем оснастку.
Когда наши оптовые покупатели спрашивают нас, какой метод производства обеспечивает наиболее конкурентоспособную цену за единицу продукции... прижимные пластины угловой шлифовальной машины При больших объемах производства мы всегда начинаем с одного и того же вопроса: чего требует геометрия детали? По нашему опыту, ответ никогда не сводится исключительно к стоимости — речь идет о согласовании возможностей процесса с функциональными требованиями при одновременном контроле отходов материала, времени цикла и вторичных операций. В течение многих лет мы параллельно эксплуатировали линии холодной штамповки и токарные станки с ЧПУ на нашем заводе в Юяо, и мы хотим поделиться своим опытом, чтобы команды по закупкам могли принимать обоснованные решения о выборе поставщиков.
В этой статье мы подробно рассмотрим структуру затрат каждого процесса на уровне производственной партии в 100 000 единиц, объясним, где смещаются точки безубыточности, и покажем, как наш вертикально интегрированный подход влияет на ситуацию. производитель прецизионных кованых компонентов для электроинструментов Это позволяет нам оптимизировать общую стоимость доставки для покупателей по всему миру.
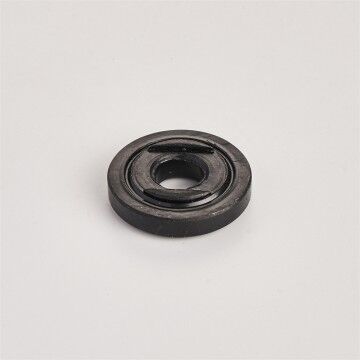
Понимание двух основных производственных процессов
Прежде чем сравнивать затраты в денежном выражении, мы хотим убедиться, что наши читатели имеют общее представление о том, что включает в себя каждый из этих процессов. И холодная штамповка, и токарная обработка на станках с ЧПУ — это зрелые технологии обработки металла, которые мы ежедневно используем в нашем цехе, но они подходят к созданию деталей с принципиально разных сторон.
Холодная штамповка: высокоскоростная формовка из проволоки.
В процессе холодной штамповки мы подаем выпрямленную стальную проволоку в многопозиционный штамповочный станок. На каждом этапе материал постепенно штампуется, экструдируется или деформируется до тех пор, пока не будет получена окончательная геометрия прижимной пластины. Весь цикл происходит при комнатной температуре — нагревательная печь не требуется — что позволяет сохранить зернистую структуру основной стали и достичь превосходной усталостной прочности без последующей термообработки. холодная головка Станки работают со скоростью от 80 до 200 деталей в минуту в зависимости от диаметра листа, что дает нам преимущество в производительности, делающее крупносерийные заказы экономически привлекательными. Для читателей, незнакомых с лежащими в основе этого понятия, см. статью в Википедии о... холодная головка Предоставляет основательное техническое руководство.
Что мы больше всего ценим в холодной штамповке прижимных пластин для угловых шлифовальных машин, так это... коэффициент использования материаловПоскольку проволочный материал уже близок к конечному поперечному сечению, наш процент брака в типичном верхняя и нижняя прижимные пластины Пропускная способность остается ниже пяти процентов. Эта эффективность еще больше возрастает при объеме производства в 100 000 единиц и напрямую приводит к снижению стоимости материалов на одну деталь для наших клиентов.
Токарная обработка на станках с ЧПУ: прецизионная обработка из пруткового материала.
Наш Токарная обработка на станках с ЧПУ В наших обрабатывающих центрах используется другой подход. Мы зажимаем круглый пруток в патроне, вращаем его на высоких оборотах и используем программируемые траектории движения инструмента для вырезания профиля прижимной пластины, отверстия и резьбы за одну установку или на двух револьверных головках на наших токарных станках швейцарского типа. Этот процесс обработки с вычитанием обеспечивает нам исключительный контроль над точностью размеров — мы обычно поддерживаем точность ±0,01 мм для критических диаметров отверстий и ±0,02 мм для соосности, что имеет значение, когда прижимная пластина должна точно сопрягаться с... адаптер для угловой шлифовальной машины или переходной стержень.
Компромисс заключается в отходах материала. При токарной обработке прижимной плиты из прутка образуется непрерывный поток стружки, которую мы собираем и перерабатываем, но эффективная технология... соотношение покупки билетов к стоимости перелета На типичной дисковой прижимной пластине процент брака может достигать 40-55 процентов. При выпуске 100 000 единиц продукции этот процент брака становится существенной статьей расходов, и это основная причина, по которой холодная штамповка часто оказывается выгоднее по себестоимости, если это позволяет геометрия.
Структура затрат — холодная закладка при выпуске 100 000 единиц продукции.
Мы хотим подробно рассмотреть каждый элемент затрат, который учитывает наша команда планирования производства при формировании коммерческого предложения на заказ 100 000 единиц продукции для стандартной угловой шлифовальной машины с прижимной пластиной и отрезным диском. Приведенная ниже структура отражает то, что мы наблюдаем на нашем собственном заводе; другие производители могут придавать этим категориям иное значение.
| Категория затрат | Холодная штамповка (100 тыс. единиц) | Ключевые соображения |
|---|---|---|
| Сырье (проволочная катушка) | Крупнейший отдельный фактор, влияющий на затраты. | Мы закупаем сталь оптом у местных поставщиков в Нинбо, передавая нашим покупателям скидки, характерные для стали, на металлургических заводах. |
| Инструментальная оснастка (последовательные штампы) | Амортизация на весь период эксплуатации. | Срок службы наших твердосплавных инструментов обычно превышает 500 000 ударов, поэтому при объеме производства в 100 000 единиц стоимость оснастки на одну деталь остается минимальной. |
| Машинное время + трудозатраты | Низкие накладные расходы на деталь. | Благодаря автоматизированной системе подачи и выгрузки, наши операторы одновременно контролируют работу нескольких станков. |
| Вторичные операции | Возможна накатка резьбы или снятие заусенцев. | Мы нарезаем резьбу M10 в линию для комплекты для переоборудования нажимной пластины не покидая заголовочную ячейку |
| Контроль качества | Отбор проб в процессе производства + окончательный уровень AQL | На станке мы используем оптические компараторы и проходные/непроходные калибры; наша команда контроля качества использует следующие эталонные образцы: Резьба по метрической системе ISO стандарты для каждого варианта резьбы |
| Утилизация / переделка | В типичных тестах процент успешных запусков составляет менее 5%. | Мы отслеживаем износ штампов в режиме реального времени, чтобы выявлять отклонения размеров до того, как начнут накапливаться детали, выходящие за пределы допусков. |
Когда наши клиенты объединяют несколько Артикул нажимных пластин Объединив заказ в один общий рамочный заказ, мы можем дополнительно распределить время переналадки штампов по всему производственному циклу. Наша команда планирования группирует диаметры и толщины, чтобы минимизировать частоту переналадки, что является практическим преимуществом, которого мы достигаем только при производстве 100 000 единиц продукции.
Анализ структуры затрат — токарная обработка на станках с ЧПУ, 100 000 единиц.
Наша модель расчета стоимости токарных работ на станках с ЧПУ имеет несколько общих позиций с моделью расчета стоимости холодной штамповки, но распределение весовых коэффициентов существенно различается. Ниже мы приводим данные о том, что учитывает наша инженерная команда, когда в техническом задании заказчика требуется изготовление точеных прижимных пластин в том же объеме в 100 000 единиц.
| Категория затрат | Токарная обработка на станках с ЧПУ (100 тыс. единиц) | Ключевые соображения |
|---|---|---|
| Сырье (плитки) | Более высокая себестоимость материалов на одну деталь. | Прутковый материал стоит дороже за килограмм, чем проволочная катушка, а наш выход годной стружки увеличивает скрытые материальные затраты. |
| Режущие инструменты | Твердосплавные вставки с запланированной заменой | Мы индексируем вставки через предсказуемые интервалы и отслеживаем срок службы инструмента в нашей системе MES, чтобы избежать незапланированных простоев. |
| Машинное время + трудозатраты | Более длительный цикл на деталь | На наших токарных станках с ЧПУ изготовление типичной нажимной пластины занимает 25–45 секунд, тогда как на наших прессах для холодного выпуска — менее секунды. |
| Вторичные операции | Часто минимальные — обрезка нити в той же самой установке. | Наши токарные станки с вспомогательным шпинделем обрабатывают заднюю поверхность деталей без дополнительной фиксации в патроне, что снижает затраты на обработку. |
| Контроль качества | Измерительное зондирование на координатно-измерительной машине + статистический контроль производственных процессов | Мы проводим контрольные проверки на координатно-измерительной машине (КИМ) в процессе производства каждой 50-й детали и регистрируем данные для обеспечения полной прослеживаемости партии. |
| Утилизация / переделка | Обычно процент брака составляет 2–3%. | Наши программы для станков с ЧПУ включают автоматическую компенсацию износа инструмента, что позволяет поддерживать точность изготовления деталей в течение длительных циклов производства. |
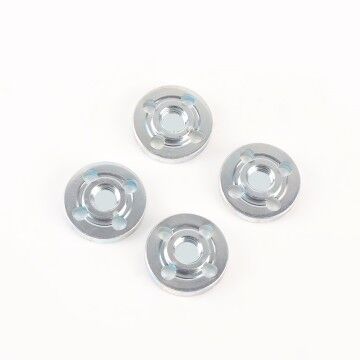
Где происходит смещение точки безубыточности — использование материалов и время цикла.
Наши специалисты по планированию производства смоделировали десятки вариантов геометрии прижимных пластин, и закономерность остается неизменной. Для стандартных дисковых прижимных пластин с простыми отверстиями M10 и равномерной толщиной стенок холодная штамповка выигрывает по общей стоимости, поскольку преимущество в использовании материала (более 95% против 45–55%) перевешивает все остальные переменные при объеме производства 100 000 единиц. Основные принципы... ковка — Придание формы металлу без его удаления — по своей природе приводят к образованию меньшего количества отходов, чем обработка с удалением материала.
Однако в некоторых случаях расчеты меняются на противоположные. Когда заказчик заказывает прижимную пластину с эксцентричным отверстием, ступенчатым внешним профилем или допуском на концентричность менее ±0,03 мм, наши токарные станки с ЧПУ обеспечивают необходимую геометрию за один проход без вторичной шлифовки или фрезеровки, которые потребовались бы при холодной штамповке. В таких случаях затраты на добавление вторичной операции к штампованной детали нивелируют экономию материала, и токарная обработка с ЧПУ становится более экономичным вариантом.
Мы проводим этот анализ для каждого оптового покупателя, прежде чем выбрать метод производства. Наша инженерная команда проводит проверку DFM (проектирование с учетом технологичности производства) чертежа заказчика, рассчитывает общую стоимость обработки в обоих сценариях и представляет сравнение с четкими предположениями. Такая прозрачность отличает нас от других. производитель высокоточных деталей тот, кто сотрудничает с покупателями, а не просто заказывает запчасти.
Инвестиции в оборудование и амортизация в масштабах производства
Стоимость оснастки — это то, что часто сбивает с толку оптовых покупателей, поскольку первоначальные цифры существенно различаются для двух процессов. Комплект штампов для холодной высадки для стандартной прижимной пластины угловой шлифовальной машины представляет собой умеренные инвестиции в НИОКР (невозвратные инженерные затраты), которые мы амортизируем в течение всего производственного цикла. При объеме производства в 100 000 единиц... вклад в изготовление оснастки на одну деталь Это ничтожно мало — зачастую меньше доли цента за штуку.
В отличие от этого, при токарной обработке на станках с ЧПУ используются стандартные твердосплавные пластины и модульные держатели инструмента, которые уже есть у нас на складе. Стоимость оснастки для токарной обработки прижимной пластины технически близка к нулю с точки зрения НИОКР, но стоимость расходных пластин на деталь выше, чем стоимость износа штампа на деталь при холодной высадке. Наши инженеры-оснасточники отслеживают темпы расхода пластин и оптимизируют параметры резания, чтобы минимизировать замену пластин без ущерба для качества поверхности или точности.
Для покупателей, размещающих повторные заказы сверх первоначальной партии в 100 000 единиц, наши затраты на оснастку для холодной высадки продолжают окупаться. Мы храним в нашем инструментальном цехе отдельные штампы для каждого активного артикула, что означает, что повторный заказ не влечет за собой дополнительных затрат на оснастку после оплаты первоначальных затрат на НИОКР. Это практическое преимущество, которое мы предлагаем нашим долгосрочным партнерам, поддерживающим неизменные технические характеристики деталей в рамках годовых рамочных заказов.
Качество поверхности, допуски и функциональные характеристики.
Наши клиенты используют прижимные пластины угловых шлифовальных машин в сложных условиях эксплуатации. угловые шлифовальные машины При скорости вращения более 10 000 об/мин прижимная плита должна надежно зажимать отрезные диски или шлифовальные круги без вибрации и проскальзывания. Это означает, что качество и плоскостность поверхности имеют такое же значение, как и точность размеров.
В процессе холодной штамповки получаемая поверхность обычно имеет шероховатость Ra 1,6–3,2 мкм, чего более чем достаточно для зажимной функции прижимной пластины. Процесс ковки сжимает поверхностные зерна, образуя упрочненный внешний слой, устойчивый к износу. Для большинства стандартных применений — моделей шлифовальных станков 100 мм, 115 мм, 125 мм, 150 мм и 180 мм — мы обнаружили, что наши холодноштампованные пластины соответствуют спецификациям OEM-производителей без какой-либо дополнительной обработки поверхности.
Наши пластины, изготовленные на станках с ЧПУ, имеют шероховатость Ra 0,8–1,6 мкм после обработки, что обеспечивает им небольшое преимущество в эстетическом качестве и заметно более гладкую контактную поверхность. Если заказчику необходима прижимная пластина для премиальной инструментальной линейки, где важны визуальная отделка и презентация упаковки, мы рекомендуем наш вариант, изготовленный на станках с ЧПУ. Мы также предлагаем дополнительную полировку для клиентов, желающих получить зеркальную поверхность. полировка и конверсионный шов аксессуары.
Допуск на плоскостность — еще одна область, в которой мы отличаемся. Прижимные пластины, изготовленные методом холодной штамповки, обычно обеспечивают плоскостность в пределах 0,05 мм по всей зажимной поверхности, в то время как наши пластины, изготовленные на станках с ЧПУ, достигают 0,02 мм или лучше. Для большинства применений угловых шлифовальных машин плоскостность 0,05 мм находится в пределах функциональных ограничений, но мы предоставляем данные, чтобы клиенты могли решить, какой уровень спецификации необходим их конечным пользователям.
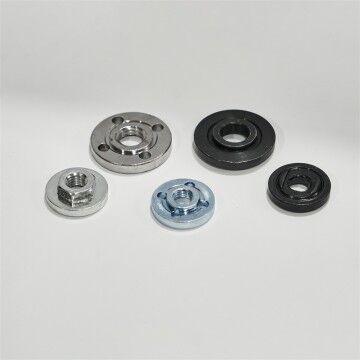
Контроль качества и соответствие стандартам при объеме производства 100 000 единиц.
Для обеспечения качества в больших масштабах требуется нечто большее, чем просто выборочная проверка нескольких деталей из каждой партии. Наша инфраструктура контроля качества построена на принципе, что каждая отгружаемая нами прижимная пластина должна соответствовать одним и тем же размерным и металлургическим стандартам, независимо от того, была ли она изготовлена методом холодной штамповки или на станке с ЧПУ. Наша внутренняя система контроля качества контроль качества Протоколы основаны на отраслевых процедурах и соответствуют международным стандартам.
При холодной штамповке мы проводим первичный контроль качества первых 50 деталей, а затем переходим к статистическому выборочному контролю (обычно с уровнем качества AQL 1.0 или более жестким) для оставшейся партии. Наши оптические компараторы проверяют геометрию профиля, а резьбовые калибры подтверждают шаг резьбы M10 и абсолютный диаметр. Резьба по метрической системе ISO В соответствии со спецификациями, наши специалисты по твердомерам выборочно проверяют упрочненный поверхностный слой, чтобы убедиться, что он соответствует нашим целевым показателям усталостной прочности.
При токарной обработке на станках с ЧПУ мы интегрируем измерительные приборы Renishaw в наши рабочие циклы, чтобы измерять критически важные размеры каждой детали без вмешательства оператора. Мы регистрируем каждое измерение в нашей системе управления производством (MES), что обеспечивает полную отслеживаемость партии и позволяет нашим клиентам запрашивать данные о размерах любой отдельной детали в отгрузке. Такой уровень документации особенно ценится нашими европейскими и североамериканскими покупателями, которые поставляют продукцию в регулируемые промышленные цепочки поставок.
В обоих процессах мы обеспечиваем соблюдение требований. ОТ стандарты и применимые региональные требования безопасности. Наши клиенты рассчитывают на то, что мы предоставим сертификаты соответствия, протоколы испытаний материалов и листы проверки размеров с каждой отгрузкой.
Преимущества прямых поставок от производителя для цепочки поставок
Наши производственные линии расположены в Юяо, Нинбо — одном из самых развитых кластеров по производству металлоизделий в Китае. Благодаря своему местоположению мы имеем прямой доступ к поставщикам сырья, цехам термообработки, гальваническим цехам и большому количеству квалифицированных специалистов. Когда крупный покупатель закупает продукцию напрямую с нашего завода, вся цепочка поставок сводится к единому центру ответственности.
Мы исключаем наценки посредников, которые накапливаются при прохождении комплектующих через торговые компании или дистрибьюторов. Наша экспортная команда напрямую занимается оформлением документации, таможенными декларациями и координацией логистики, поэтому наши клиенты получают заводские цены без ущерба для качества обслуживания. Мы рекомендуем потенциальным покупателям ознакомиться с нашими предложениями. полный каталог продукции чтобы ознакомиться с широким ассортиментом вариантов нажимных пластин и сопутствующих аксессуаров, которые мы производим.
Наш Более 40 полностью автоматизированных станков с ЧПУ. Линии холодной штамповки работают параллельно, что позволяет нам распределять крупный заказ между обоими процессами, если заказ клиента включает в себя несколько геометрических форм прижимных пластин. Часть продукции отправляется в цех холодной штамповки, часть — на токарные станки с ЧПУ, и мы отгружаем все в консолидированном контейнере. Такая гибкая организация производства — это то, что может предложить только вертикально интегрированное предприятие, подобное нашему, и это одна из ключевых причин, по которой мы поддерживаем долгосрочные отношения с дистрибьюторами и производителями инструментов на мировых рынках.
Для покупателей, которым необходимы сопутствующие аксессуары, такие как Удлинительные стержни для электрической дрели или гидравлические фитинги и щеточные узлы для труб — Мы объединяем эти товары в одну партию, снижая стоимость доставки за единицу и упрощая логистику импорта.
Как мы помогаем оптовым покупателям выбрать правильный процесс
У каждого оптового покупателя, с которым мы работаем, немного разные приоритеты. Некоторые оптимизируют производство исключительно по себестоимости единицы продукции; другие отдают приоритет точности изготовления или качеству поверхности. Мы разработали структурированный консультативный процесс, который помогает нашим клиентам принять взвешенное решение, прежде чем мы предложим цену на отдельную деталь.
Во-первых, мы изучаем чертеж заказчика, чтобы оценить, подходит ли геометрия для холодной штамповки. Если деталь обладает вращательной симметрией и равномерной толщиной стенок, холодная штамповка является отправной точкой. Если она имеет эксцентричные элементы или жесткие требования к концентричности, мы рекомендуем токарную обработку на станках с ЧПУ. Во-вторых, мы моделируем общую стоимость при целевом объеме производства — включая сырье, амортизацию оснастки, машинное время, рабочую силу, контроль качества и брак — и представляем наглядную сравнительную таблицу. В-третьих, мы обсуждаем сроки выполнения заказа: штампы для холодной штамповки увеличивают время наладки при первом заказе, но обеспечивают быстрое выполнение при повторных заказах, в то время как программы для токарной обработки на станках с ЧПУ работают быстрее на начальном этапе, но имеют более длительный цикл обработки единицы продукции. Мы помогаем нашим клиентам сопоставить эти компромиссы с их планированием запасов.
Мы приглашаем закупочные группы для оценки заводская угловая шлифовальная машина с прижимной пластиной поставщиков Свяжитесь с нашей командой инженеров по продажам. Для бесплатного анализа DFM (проектирование с учетом технологичности производства) мы предлагаем вам ознакомиться с нашими производственными решениями. Мы охотно делимся своим опытом, поскольку считаем, что информированные покупатели становятся нашими долгосрочными партнерами.
Часто задаваемые вопросы
В1: Каков минимальный объем заказа на прижимные пластины для угловых шлифовальных машин напрямую с вашего предприятия?
А: Мы принимаем заказы от 1000 штук листового металла, изготовленного на станках с ЧПУ, и от 5000 штук листового металла, изготовленного методом холодной высадки. Однако именно при объеме в 100 000 единиц, обсуждаемом в этой статье, наша оптимизация затрат достигает своего пика, поскольку амортизация оснастки и цены на материалы при оптовых закупках становятся наиболее выгодными. Для небольших пробных заказов мы рекомендуем использовать наш процесс токарной обработки на станках с ЧПУ, чтобы избежать первоначальных инвестиций в штампы.
В2: Можете ли вы изготовить прижимные пластины нестандартных размеров, не указанных в вашем стандартном каталоге?
А: Да. Мы специализируемся на изготовлении изделий на заказ и можем производить прижимные пластины в точном соответствии с вашими чертежами. Наша инженерная команда рассматривает каждый индивидуальный заказ на предмет технологичности и порекомендует оптимальный процесс — холодную штамповку, токарную обработку на станках с ЧПУ или гибридный подход — в зависимости от вашей геометрии, допусков и объемов заказа. Посетите наш сайт. компоненты, изготовленные на заказ методом высокоточной ковки Более подробную информацию о наших возможностях вы найдете на соответствующей странице.
В3: Какие марки стали вы используете для штампованных и изготовленных на станках с ЧПУ прижимных пластин?
A: Для холодной штамповки мы обычно используем низкоуглеродистые и среднеуглеродистые стали (такие как SWRCH10K, SWRCH15K и бористая сталь 10B21), которые хорошо деформируются при комнатной температуре и хорошо поддаются накатке резьбы. Для токарной обработки на станках с ЧПУ мы работаем с более широким спектром сталей, включая углеродистую сталь 45#, легированную сталь 40Cr и варианты нержавеющей стали, в зависимости от требований заказчика к коррозионной стойкости и прочности. Выбор марки стали осуществляется на этапе проектирования с учетом технологичности производства (DFM) в зависимости от конечного применения.
В4: Как вы обеспечиваете качество резьбы на холодноштампованных нажимных пластинах из стали M10?
А: Мы формируем резьбу М10 с помощью специальной резьбонакатной станции, интегрированной в нашу ячейку холодной штамповки. Накатка резьбы — в отличие от нарезания резьбы — вытесняет материал, а не удаляет его, что позволяет получать резьбу с превосходной усталостной прочностью и более гладкой поверхностью. Наши профили М10, полученные методом накатки резьбы, соответствуют следующим требованиям: Резьба по метрической системе ISO Допуск класса 6g, который соответствует подавляющему большинству спецификаций производителей угловых шлифовальных машин по всему миру.
В5: Каков типичный срок выполнения заказа на 100 000 единиц холоднокатаных прижимных пластин?
А: С момента подтверждения заказа наш стандарт Время выполнения Срок выполнения заказа на холодную штамповку 100 000 единиц составляет 25–35 календарных дней. Это включает в себя настройку и регулировку штампов (5–7 дней), полный цикл производства (10–15 дней), контроль качества и упаковку (3–5 дней), а также оформление экспортной документации (2–3 дня). Повторные заказы на тот же артикул обычно отгружаются в течение 15–20 дней, поскольку штампы уже изготовлены и протестированы.
В6: Предоставляете ли вы образцы перед началом полномасштабного производства?
А: Мы всегда предоставляем образцы первой партии для утверждения заказчиком перед началом серийного производства. Для заказов на холодную штамповку мы изготавливаем 20–30 образцов с использованием реальной штамповки, чтобы заказчик мог оценить точность размеров, качество поверхности и соответствие сопрягаемым компонентам. Для токарной обработки на станках с ЧПУ мы обычно отправляем 10–15 образцов из производственной программы. Мы рекомендуем нашим покупателям тщательно протестировать эти образцы на соответствие их требованиям к сборке и производительности, прежде чем дать нам разрешение на производство.
В7: Можно ли объединить прижимные пластины с другими принадлежностями для угловой шлифовальной машины в одной партии?
А: Безусловно. Мы производим полный ассортимент принадлежностей для угловых шлифовальных машин, включая: прижимные пластины режущего дискаКомплекты фланцев, переходные тяги, адаптеры и удлинительные тяги — все под одной крышей. Объединение нескольких артикулов в одну контейнерную партию снижает стоимость доставки за единицу и упрощает импортные и складские операции для наших клиентов. Наша команда продаж может составить индивидуальное предложение по комплекту, исходя из вашего конкретного набора аксессуаров.
В8: Как ваша фабрика обеспечивает безопасность рабочих во время крупномасштабных операций холодной штамповки?
А: Мы соблюдаем правила защиты оборудования и техники безопасности на рабочем месте в соответствии с международными стандартами. Наши камеры холодной штамповки полностью огорожены блокирующими защитными ограждениями, а наши операторы регулярно проходят обучение процедурам блокировки/маркировки и протоколам действий в чрезвычайных ситуациях. Мы поддерживаем безопасную рабочую среду, поскольку считаем, что хорошо организованное производство – это безопасное производство, и от этого зависит качество нашей продукции. Покупатели могут ознакомиться с информацией на сайте. Руководящие принципы OSHA по защите оборудования в качестве эталона для стандартов безопасности, которых мы придерживаемся.
В9: Какие условия оплаты вы предлагаете для оптовых заказов?
A: Для новых клиентов мы обычно работаем с 30% предоплатой при подтверждении заказа и 70% остатка перед отгрузкой (условия банковского перевода). Для постоянных партнеров с проверенной историей заказов мы предлагаем более гибкие условия, включая аккредитив по предъявлению и расширенные условия банковского перевода. Структура оплаты обсуждается в каждом конкретном случае в процессе составления коммерческого предложения.
В10: Есть ли у вас сертификаты, подтверждающие вашу квалификацию для работы на международных рынках?
A: Наш завод работает в соответствии с документированной системой управления качеством, и мы предоставляем сертификаты на материалы, протоколы контроля размеров и сертификаты соответствия с каждой отгрузкой. Мы производим продукцию в соответствии со стандартами DIN, ISO и стандартами заказчика. Для покупателей, которым требуется независимая инспекция, мы приветствуем инспекторов SGS, TÜV или Bureau Veritas на нашем предприятии.
Об авторе
Кеке Хуанг
Генеральный директор Yuyao Guling Hardware Co., Ltd.
Кеке Хуан возглавляет компанию Yuyao Guling Hardware Co., Ltd., производителя высокоточной ковки и металлообработки, расположенную в Юяо, Нинбо — одном из самых развитых кластеров производства металлоизделий в Китае. Компания Guling, специализирующаяся на производстве аксессуаров для электроинструментов среднего и высокого класса, использует более 40 полностью автоматизированных станков с ЧПУ и линий холодной штамповки для производства нажимных пластин для угловых шлифовальных машин, фланцевых комплектов, переходных соединений, гидравлических фитингов и щеток для труб для промышленных покупателей по всему миру. Кеке курирует разработку продукции, производственные процессы и экспортную стратегию, работая с дистрибьюторами и производителями инструментов на мировых рынках для обеспечения стабильного качества продукции на вертикально интегрированном производственном предприятии.
Готовы приобрести прижимные пластины для угловых шлифовальных машин напрямую у производителя?
Наша инженерная команда изучит ваш чертеж, порекомендует оптимальный производственный процесс и предоставит прозрачную смету расходов — без каких-либо обязательств и посредников.
Свяжитесь с нами сегодняДля получения более подробных технических статей и обновлений продуктов посетите наш сайт. Новости раздел.