














Партнерские отношения с поставщиками адаптеров для электрических дрелей и угловых шлифовальных машин: холодная штамповка из углеродистой стали без термообработки для снижения затрат в OEM-проектах.
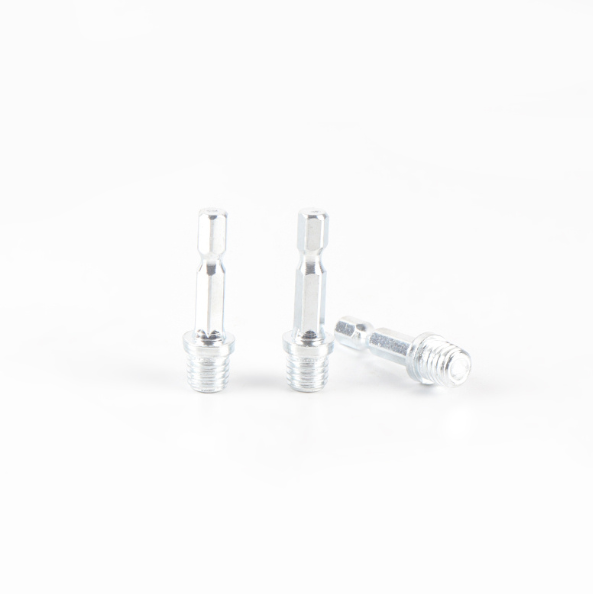
Почему термообработка является скрытой статьей расходов в программах OEM-производителей адаптеров
В начале 2026 года менеджер по закупкам европейского производителя электроинструментов пришел на совещание по оценке поставщиков в Юяо со стопкой коммерческих предложений на адаптеры и одним-единственным вопросом: почему себестоимость стандартного адаптера M14 для электрической дрели и угловой шлифовальной машины варьируется от 0,85 до 1,45 долларов США у пяти квалифицированных поставщиков, если используемая сталь имеет одинаковую марку, а геометрия практически идентична? Менеджер по закупкам произвел расчеты: пять предложений разделились на две отдельные группы — от 0,85 до 0,95 долларов США от поставщиков, использующих технологию холодной штамповки углеродистой стали без термообработки, и от 1,25 до 1,45 долларов США от поставщиков, использующих стандартную технологию термообработки легированной стали. Разница в 0,40 долларов США за штуку объяснялась термообработкой, которая была очевидна в каждой строке сметы поставщика.
Термообработка является скрытой статьей расходов в стандартных программах OEM-производителей адаптеров, поскольку она не видна на поверхности детали. Корпус адаптера выглядит одинаково независимо от того, был ли он закален и отпущен или нет; разница заключается в микроструктуре. Закалка и отпуск преобразуют зернистую структуру стали из состояния после формовки в закаленное состояние, повышая предел прочности на растяжение с 500–600 МПа (в состоянии после формовки) до 800–1000 МПа (после термообработки). Для адаптеров, работающих под постоянной высокой крутящей нагрузкой, эта закалка необходима. Для адаптеров, предназначенных для легких и средних нагрузок, закалка является избыточной — и покупатель платит за возможности, которые адаптеру не нужны.
Программа снижения себестоимости продукции для OEM-производителей в 2026 году основана на трех принципах. Во-первых, технология холодной штамповки углеродистой стали обеспечивает прочность на растяжение в диапазоне от 500 до 650 МПа, чего достаточно для адаптеров легкой и средней грузоподъемности, которые доминируют в использовании электроинструментов как в быту, так и в профессиональной сфере. Во-вторых, отказ от термообработки снижает себестоимость обработки на 8–15% и сокращает время цикла на 5–10 дней. В-третьих, себестоимость углеродистой стали на 35–40% ниже, чем себестоимость термообработанной легированной стали, что еще больше увеличивает экономию на единицу продукции. В совокупности это приводит к снижению себестоимости на 30–45% по сравнению с базовым вариантом токарной обработки термообработанной легированной стали.
Технология холодной штамповки углеродистой стали: как работает технология без термической обработки.
Процесс холодной штамповки углеродистой стали представляет собой пятиэтапную последовательность, в результате которой получается корпус адаптера, готовый к отгрузке, без отдельной операции термообработки после формовки. Каждый этап выполняется на одной и той же производственной линии, без перегрузки партии в отдельный цех термообработки.
- Выбор материалов. Поставщик выбирает проволоку из углеродистой стали для холодной высадки соответствующего сорта (обычно SWRCH6A, SWRCH8A или ML08Al — см. H2 № 3 для сравнения сортов). Проволока поставляется в холоднотянутом виде, с чистой поверхностью и жесткими допусками по размерам.
- Формирование методом холодной штамповки. Проволока подается в пресс для холодной высадки (обычно от 80 до 200 тонн для адаптеров), который формирует корпус адаптера за один-три хода. Процесс холодной высадки упрочняет сталь в процессе формовки, повышая предел прочности на растяжение с 400 МПа (в вытянутом состоянии) до 500-650 МПа (в формованном состоянии). Эффект упрочнения является основным механизмом, обеспечивающим прочность без термической обработки.
- Встроенный отжиг (при необходимости). Для адаптеров, требующих дополнительной прочности или снятия напряжений, отформованное изделие проходит через печь для отжига при температуре от 600 до 700 градусов Цельсия. Отжиг нормализует зернистую структуру и снимает напряжения, возникающие при формовке, без прохождения полного цикла закалки и отпуска. Этап отжига является необязательным; он используется, когда рабочий цикл требует нормализованной, а не упрочненной прочности.
- Накатывание нити. Резьбовые участки адаптера (M10, M14, 5/8 дюйма или другие размеры резьбы) формируются методом накатки резьбы, а не нарезания резьбы. Накатка резьбы — это процесс холодной формовки, который упрочняет поверхность резьбы и обеспечивает более прочную и гладкую резьбу, чем нарезание резьбы. Этап накатки резьбы выполняется на той же производственной линии, что и холодная штамповка.
- Отделка поверхности. Корпус адаптера обрабатывается путем удаления заусенцев, дробеструйной обработки и (при необходимости) нанесения поверхностного покрытия, такого как черное оксидирование, цинкование или никелирование. Этап обработки поверхности не требует термообработки.
Пять этапов производства выполняются на одной производственной линии, без пакетной передачи, без отдельного цеха термообработки и без дополнительного времени цикла. Стандартная линия холодной штамповки производит от 800 до 1500 корпусов адаптеров за смену, в зависимости от размера и сложности адаптера. Время цикла от проволоки до готового адаптера обычно составляет от 3 до 7 дней, по сравнению с 8–17 днями для процесса термообработки легированной стали (включая 5–10 дней на термообработку).
Три марки углеродистой стали, которые выдерживают термическую обработку.
Три марки углеродистой стали являются основными материалами для изготовления адаптеров для холодной штамповки без термообработки. Каждая марка обеспечивает разный диапазон прочности при разной стоимости, и покупатель-производитель выбирает марку в зависимости от режима работы адаптера.
| Оценка | Предел прочности на растяжение (при холодной штамповке) | Типичный рабочий цикл адаптера | Относительная стоимость материалов |
|---|---|---|---|
| SWRCH6A | 400–500 МПа | Неинтенсивная эксплуатация (нечастое использование дома, низкий крутящий момент) | Базовый уровень (самый низкий) |
| SWRCH8A | 500–600 МПа | Средняя нагрузка (профессиональное использование, умеренный крутящий момент) | + 5–8 процентов по сравнению с SWRCH6A |
| ML08Al | 550–650 МПа | Для тяжелых условий эксплуатации (промышленное применение, высокий крутящий момент) | +15-20 процентов по сравнению с SWRCH6A |
SWRCH6A — это самый дешевый вариант, подходящий для большинства потребительских адаптеров, продаваемых через розничные каналы массового рынка. Предел прочности при холодной штамповке от 400 до 500 МПа достаточен для адаптеров, используемых нечасто при низком крутящем моменте (например, для домашнего использования адаптера раз в месяц для легкой полировки). SWRCH6A также является наиболее распространенным сортом проволоки для холодной штамповки, отличающимся стабильной ценой и 30-дневным сроком поставки от крупных китайских металлургических заводов.
SWRCH8A — это вариант среднего класса, предназначенный для профессионального использования. Предел прочности при холодной штамповке составляет от 500 до 600 МПа, что позволяет использовать адаптер с умеренным крутящим моментом, который применяется специалистами в повседневной работе (например, электриком, использующим адаптер для работы с проволочной щеткой). Стоимость материала SWRCH8A на 5–8% выше, чем у SWRCH6A, что при цене адаптера в 0,85 доллара США составляет примерно от 0,04 до 0,07 доллара США за штуку — небольшая надбавка за существенное повышение прочности.
ML08Al — это высококачественная углеродистая сталь для холодноштампованных переходников. Предел прочности при холодной штамповке составляет от 550 до 650 МПа, что позволяет использовать переходник в тяжелых промышленных условиях, где он подвергается высокому крутящему моменту и большому количеству циклов. Стоимость материала ML08Al на 15–20% выше, чем у SWRCH6A, что составляет примерно 0,13–0,17 долларов США за переходник стоимостью 0,85 доллара США. ML08Al также является наиболее чистым сортом с точки зрения качества поверхности, что упрощает последующую обработку поверхности. В технических характеристиках производителя оригинального оборудования (OEM) указано название ML08Al или эквивалентное ему.Поставщик использует алюминий марки ML08Al в качестве стандартного сплава без дополнительной квалификации.
От стандартизации к снижению затрат: четыре рычага в программе OEM-производства по производству штампованных изделий.
Программа снижения себестоимости OEM-продукции при изготовлении переходников из углеродистой стали методом холодной штамповки основана на четырех факторах, которые суммируются для экономии на единицу продукции. Каждый фактор независим и дополняет другие.
| Рычаг | Механизм | Экономия за единицу товара |
|---|---|---|
| Замена материалов | Термообработанная легированная сталь (40Cr по цене 1200 долларов США/тонна) в углеродистую сталь (SWRCH8A по цене 700 долларов США/тонна) | 35-40 процентов на материалы |
| устранение процесса | Пропустите этап закалки и отпуска после формовки. | от 8 до 15 процентов на обработку |
| Повышение урожайности | Холодная штамповка с коэффициентом использования материала более 95% по сравнению с токарным делом с коэффициентом использования материала от 30 до 35%. | 20-25 процентов от стоимости исходного сырья |
| консолидация логистики | Объедините производство переходников с производством других деталей, изготовленных методом холодной штамповки, на одной производственной линии. | 5-10 процентов на подготовку и накладные расходы |
Совокупный эффект четырех рычагов обычно обеспечивает снижение себестоимости единицы продукции на 30–45 процентов по сравнению с базовым вариантом токарной обработки термообработанной легированной стали. При базовой цене адаптера в 1,25 доллара США, цена для OEM-производителей изделий из холоднокатаной углеродистой стали составляет от 0,69 до 0,88 доллара США за штуку, в зависимости от марки стали и объема заказа. Экономия при годовом заказе в 500 000 штук составляет от 185 000 до 280 000 долларов США в год — существенная сумма, оправдывающая переход на программу OEM-производителей.
Он Шов для удаления ржавчины и полировки Производственная линия представляет собой параллельное применение тех же четырех рычагов, и опыт поставщика в области производства переходных соединений напрямую переносится на производственную линию адаптеров. Экономия, достигаемая за счет каждого рычага, одинакова для всех производственных линий в семействе холоднокатаной углеродистой стали.
Почему пять производителей оригинального оборудования переходят на изготовление переходников из углеродистой стали методом холодной штамповки?
В 2026 году на рынке холодноштампованных переходников из углеродистой стали можно наблюдать пять типов брендов-производителей. Названия брендов здесь анонимизированы для защиты отношений с поставщиками, но эти типы брендов реальны и повторяются в разных регионах.
- Ведущий европейский бренд электроинструментов. В 2024 году компания перевела свою линейку адаптеров для потребительского рынка на холоднокатаную углеродистую сталь. Сообщается о снижении себестоимости единицы продукции на 32% по соответствующим товарам, при этом розничная цена осталась неизменной для расширения маржи в каналах сбыта.
- Североамериканский бренд промышленного инструмента. В 2025 году компания перевела свою линейку профессиональных адаптеров для розничной торговли на технологию холодной штамповки SWRCH8A. Было отмечено снижение себестоимости единицы продукции на 28%, а сэкономленные средства были использованы для финансирования маркетинговой кампании, которая обеспечила рост продаж в розничном сегменте на 14% в годовом исчислении.
- Японский бренд инструментов для самостоятельного ремонта. В 2025 году компания перевела свою линейку адаптеров для домашнего использования на технологию холодного штампования SWRCH6A. Сообщается о снижении себестоимости единицы продукции на 38 процентов для потребительского сегмента, и сэкономленные средства были использованы для выхода на новый географический рынок с конкурентоспособным по цене продуктом.
- Австралийский бренд, предлагающий товары по доступным ценам. В 2026 году компания перевела весь свой ассортимент адаптеров на холоднокатаную углеродистую сталь. Сообщается о снижении себестоимости на 42% по всему ассортименту, а сэкономленные средства были использованы для финансирования расширения производства продукции под собственной торговой маркой в три новые категории.
- Развивающийся латиноамериканский бренд. В 2026 году компания перевела свои профессиональные и бытовые линейки адаптеров на холоднокатаную углеродистую сталь в рамках запуска в сегменте бюджетных товаров. Сообщается о снижении себестоимости на 35%, что позволило бренду конкурировать по цене с признанными европейскими брендами на рынке Латинской Америки.
Пять вариантов исполнения от разных производителей не идентичны, но у них есть три общих элемента: производитель оригинального оборудования (OEM) сохранил розничную цену на прежнем уровне (или незначительно снизил ее), производитель оригинального оборудования использовал сэкономленные средства на единицу продукции для финансирования либо повышения рентабельности, либо расширения рынка, и производитель оригинального оборудования сохранил заявленные характеристики адаптера (потребитель не мог отличить версию из термообработанной легированной стали от версии из холоднокатаной углеродистой стали при нормальном использовании).
Как программа снижения стоимости распространяется от одного семейства адаптеров к другому.
Программа OEM-производства для холодноштампованной углеродистой стали не является разовой акцией. Те же четыре рычага, которые обеспечивают снижение себестоимости на 30–45 процентов для стандартного адаптера от электродрели к угловой шлифовальной машине, напрямую применимы и к другим семействам адаптеров в рамках технологии холодноштамповки углеродистой стали. Покупатель, использующий программу для адаптера M14, может расширить ее на адаптер M10, адаптер 5/8 дюйма, переходной адаптер и полировальный адаптер без дополнительных капиталовложений со стороны поставщика.
Механизм передачи данных между семействами адаптеров
Механизмом перехода является сама линия холодной штамповки. Поставщик, использующий от 10 до 30 станков холодной штамповки мощностью от 80 до 200 тонн, может перейти с одного семейства адаптеров на другое, изменив набор штампов, марку проволоки и резьбонарезной инструмент. Переход занимает от 1 до 3 дней, а стоимость штампов для нового семейства составляет от 1500 до 4000 долларов США — столько же, сколько и первоначальная стоимость штампов для исходного семейства. После завершения перехода производительность, время цикла и себестоимость одной детали будут отличаться от показателей исходного семейства не более чем на 5–10 процентов.
развертывание программы со стороны покупателя
Покупатель, желающий расширить программу OEM-производства адаптеров из углеродистой стали для холодной штамповки с одного семейства до трех или четырех семейств, обычно осуществляет внедрение в три этапа. Этап 1 (с 1 по 3 месяц) — это производство первоначального семейства, включающее проверку PSAT и квалификацию образцов OEM. Этап 2 (с 4 по 6 месяц) — это производство второго семейства, при этом стоимость штампов амортизируется на суммарный объем производства обоих семейств. Этап 3 (с 7 по 12 месяц) — это производство третьего и четвертого семейств, при этом полная программа производства адаптеров из углеродистой стали для холодной штамповки охватывает все семейства. К 12-му месяцу покупатель запускает четыре семейства адаптеров в рамках программы производства адаптеров из углеродистой стали для холодной штамповки, обеспечивая снижение себестоимости на 30–45 процентов по сравнению с базовым вариантом из термообработанной легированной стали.
Внедрение продукции во все семейства является крупнейшим рычагом снижения общих затрат OEM-бренда на программу производства адаптеров, поскольку постоянные затраты на линию холодной штамповки (амортизация оборудования, штат инженеров, инфраструктура PSAT) амортизируются по всем четырем семействам. Постоянные затраты на единицу продукции снижаются по мере добавления новых семейств, а общее снижение себестоимости единицы продукции по четырем семействам обычно составляет от 35 до 50 процентов по сравнению с базовым показателем для термообработанной легированной стали — на 5–10 процентных пунктов выше, чем снижение себестоимости по отдельности.
Контроль качества без термообработки: пять тестов, подтверждающих правильность процесса холодной штамповки.
Программа OEM-производства по изготовлению изделий из углеродистой стали методом холодной штамповки проверяется на соответствие спецификациям OEM посредством пяти тестов контроля качества. Каждый тест охватывает различные характеристики адаптера, не требующего термообработки, и гарантирует, что адаптер работает в соответствии с заявленными характеристиками в полевых условиях.
- Испытание на твердость. Твердость адаптера измеряется на портативном твердомере в нескольких точках корпуса, при этом допустимый диапазон значений обычно составляет от HRB 75 до 95 для холоднокатаной стали SWRCH8A (или от HRC 20 до 30 для стали ML08Al, предназначенной для тяжелых условий эксплуатации). Испытание подтверждает, что процесс холодной штамповки обеспечил ожидаемое упрочнение.
- Испытание на крутящий момент. Адаптер устанавливается на испытательный стенд для определения крутящего момента и подвергается воздействию заданного крутящего момента (обычно от 30 до 80 Нм в зависимости от размера и класса адаптера). Критерием приемки является отсутствие деформации или разрушения при номинальном крутящем моменте, а также отсутствие растрескивания при превышении крутящего момента в 1,5 раза.
- Испытание солевым туманом. Согласно стандарту ASTM B117, адаптер подвергается воздействию нейтрального солевого тумана в течение 24–48 часов, при этом критерием приемки является отсутствие красной ржавчины на функциональных поверхностях. Испытание подтверждает целостность и защитное действие поверхностного покрытия (черное оксидирование, цинкование или никелирование).
- Проверка соответствия размеров при сборке. Адаптер собирается с использованием образцов ответных патронов и валов из каталога производителя, при этом критерием приемки является плавная сборка, отсутствие заеданий, люфта и заданная характеристика крутящего момента при вращении. Испытание подтверждает, что размеры адаптера соответствуют техническим требованиям.
- Тест на утомляемость. Адаптер подвергается 10 000 циклам номинального крутящего момента (или 50 000 циклам для тяжелых условий эксплуатации), при этом критерием приемки является отсутствие растрескивания и необратимой деформации. Испытание подтверждает, что адаптер способен выдерживать номинальный срок службы.
Пять тестов проводятся на каждой производственной партии при уровне качества AQL от 1,0 до 2,5, а результаты документируются в отчете PSAT. Отчет PSAT предоставляется производителю оригинального оборудования (OEM) перед каждой отгрузкой, и производитель имеет право отклонить партию, не прошедшую хотя бы один из пяти тестов. Уровень приемки у опытных поставщиков оборудования для холодной штамповки обычно составляет от 95 до 98 процентов, что сопоставимо с процессом термообработки легированной стали.
Когда переходники из углеродистой стали для холодной штамповки превосходят термообработанную легированную сталь
Переходники из углеродистой стали, изготовленные методом холодной штамповки, превосходят переходники из термообработанной легированной стали в диапазоне легких и средних нагрузок (SWRCH6A и SWRCH8A), в сегментах продукции, чувствительных к стоимости (потребительский класс, каналы сбыта, частные торговые марки), а также в программах OEM, где преимущество во времени цикла (45–90 дней против 50–100 дней) имеет значение. Переходники из термообработанной легированной стали остаются оптимальным выбором для тяжелых промышленных применений (постоянный крутящий момент выше 80 Нм), для агрессивных сред (морская, химическая, пищевая промышленность) и для спецификаций OEM-брендов, в которых легированная сталь указана по названию.
Принцип принятия решения прост. Производитель указывает рабочий цикл адаптера (диапазон крутящего момента, количество циклов, условия окружающей среды). Поставщик подбирает рабочий цикл в соответствии с маркой углеродистой стали (SWRCH6A, SWRCH8A или ML08Al) и подтверждает, что прочность на растяжение при холодной штамповке соответствует номинальному крутящему моменту. Если рабочий цикл находится в пределах допустимых значений для углеродистой стали, то правильным решением является холодная штамповка; если рабочий цикл выходит за пределы допустимых значений для углеродистой стали (постоянный высокий крутящий момент, агрессивная среда, спецификация производителя требует использования легированной стали), то правильным решением остается термообработанная легированная сталь. Глобальная сервисная команда Yuyao Guling Hardware Эта система принятия решений применяется к каждому запросу на адаптер и в течение одного рабочего дня предоставляет ценовое предложение на холоднокатаную углеродистую сталь, если рабочий цикл соответствует требованиям.
Для обсуждения программы OEM-производства с целью снижения затрат, Свяжитесь с командой Yuyao Guling Hardware. С указанием технических характеристик адаптера (размер резьбы, диаметр корпуса, номинальный крутящий момент, условия эксплуатации), годового объема производства OEM-производителя и целевого рынка, команда в течение одного рабочего дня предоставляет коммерческое предложение на адаптер из углеродистой стали, изготовленный методом холодной штамповки, сравнительный анализ с эталонным образцом из термообработанной легированной стали, а также план проведения приемочных испытаний для квалификации образцов OEM-производителя.
Укажите технические характеристики целевого адаптера (размер резьбы, диаметр корпуса, номинальный крутящий момент), годовой объем производства и целевой рынок. Компания Yuyao Guling Hardware ответит в течение одного рабочего дня, предоставив ценовое предложение на адаптер из углеродистой стали, изготовленный методом холодной штамповки, и сравнительную таблицу стоимости с вашей текущей базовой ценой на термообработанную легированную сталь.
Часто задаваемые вопросы
Что на самом деле означает отсутствие термообработки в холодноштампованном переходнике из углеродистой стали?
Отсутствие термообработки в холодноштампованных переходниках из углеродистой стали означает, что сам процесс холодной штамповки (в сочетании с этапом отжига в процессе штамповки, где это необходимо) обеспечивает необходимую прочность и твердость переходника без отдельной операции термообработки после формовки, такой как закалка и отпуск. Процесс холодной штамповки упрочняет сталь в процессе формовки, и этого упрочнения может быть достаточно для переходников, не подвергающихся экстремальным механическим нагрузкам. Для переходников, которым требуется дополнительная прочность, этап отжига в процессе штамповки при температуре от 600 до 700 градусов Цельсия нормализует зернистую структуру и снимает напряжение без прохождения полного цикла закалки и отпуска. Экономия средств достигается за счет отказа от этапа термообработки: термообработка обычно увеличивает себестоимость единицы продукции на 8–15 процентов и увеличивает производственный цикл на 5–10 дней.
Какие марки углеродистой стали чаще всего используются для изготовления переходников для холодной штамповки в 2026 году?
В 2026 году для изготовления переходников методом холодной штамповки наиболее часто используются три марки углеродистой стали: (1) SWRCH6A — самый дешевый вариант, используемый для переходников с легкими рабочими циклами (периодическое использование в домашних условиях, низкий крутящий момент). Предел прочности при холодной штамповке составляет от 400 до 500 МПа. (2) SWRCH8A — вариант средней марки, используемый для переходников со средними рабочими циклами (профессиональное использование, умеренный крутящий момент). Предел прочности при холодной штамповке составляет от 500 до 600 МПа. (3) ML08Al — самая высококачественная углеродистая сталь для холодной штамповки, используемая для переходников с тяжелыми рабочими циклами (промышленное использование, высокий крутящий момент). Предел прочности при холодной штамповке составляет от 550 до 650 МПа. Все три марки доступны в виде проволоки для холодной штамповки на крупных китайских металлургических заводах, с стабильными ценами и сроком поставки 30 дней.
Какие типичные рычаги снижения затрат используются в программах OEM-производителей, занимающихся холодной штамповкой?
Четыре типичных рычага снижения затрат в программе OEM-производства адаптеров методом холодной штамповки: (1) замена материала — переход от термообработанной легированной стали (например, 40Cr по цене 1200 долларов США за тонну) к углеродистой стали (например, SWRCH8A по цене 700 долларов США за тонну) позволяет сэкономить от 35 до 40 процентов на стоимости материала; (2) исключение технологического процесса — отказ от термообработки после формовки позволяет сэкономить от 8 до 15 процентов на стоимости обработки; (3) повышение выхода годной продукции — холодная штамповка с коэффициентом использования материала 95% и более позволяет сэкономить от 20 до 25 процентов на стоимости исходного материала по сравнению с токарным производством с коэффициентом 30–35%; (4) консолидация логистики — объединение производства адаптеров с другими деталями, изготовленными методом холодной штамповки, на одной производственной линии позволяет сэкономить от 5 до 10 процентов на наладке и накладных расходах. Совокупный эффект этих четырех рычагов обычно обеспечивает снижение себестоимости единицы продукции на 30–45 процентов по сравнению с базовым вариантом токарной обработки термообработанной легированной стали.
Как покупатель может проверить соответствие адаптера из углеродистой стали, не подвергавшегося термообработке, спецификациям производителя?
Покупатель проверяет адаптер из углеродистой стали без термообработки на соответствие спецификации OEM с помощью пяти испытаний. (1) Испытание на твердость — измерение на портативном твердомере в нескольких точках адаптера, при этом допустимый диапазон обычно составляет от HRB 75 до 95 для холоднокатаной стали SWRCH8A (или от HRC 20 до 30 для более тяжелых условий эксплуатации). (2) Испытание на крутящий момент — адаптер устанавливается на испытательный стенд и подвергается определенному крутящему моменту (обычно от 30 до 80 Нм в зависимости от размера адаптера), при этом не наблюдается деформации или разрушения при номинальном крутящем моменте. (3) Испытание на солевое распыление — согласно ASTM B117, 24–48 часов в нейтральном солевом тумане, без образования красной ржавчины на функциональных поверхностях. (4) Испытание на посадку при сборке — адаптер собирается с образцом ответных патронов и валов из каталога покупателя, без заеданий или люфта. (5) Испытание на усталость — адаптер подвергается 10 000 циклам номинального крутящего момента без образования трещин или необратимой деформации.
Сколько времени занимает выполнение OEM-проекта по холодной штамповке изделий из углеродистой стали от разработки спецификации до первой отгрузки?
Программа OEM-производства адаптеров из углеродистой стали методом холодной штамповки обычно занимает от 45 до 90 дней от момента разработки спецификации до первой отгрузки, в зависимости от трех переменных. Первая переменная — геометрия адаптера: если адаптер имеет стандартную геометрию и у поставщика уже есть штамп, то время изготовления штампа равно нулю; если адаптер имеет новую геометрию, то проектирование и изготовление штампа добавляют от 15 до 25 дней. Вторая переменная — квалификация образцов OEM: покупатель обычно запрашивает от 200 до 500 образцов для лабораторных испытаний, при этом лабораторные испытания занимают от 7 до 14 дней. Третья переменная — производственный цикл: отгрузка 5000 штук занимает от 7 до 10 дней, 50 000 штук — от 15 до 25 дней, 500 000 штук — от 30 до 50 дней. Программа OEM-производства быстрее, чем программа производства из термообработанной легированной стали, поскольку этап термообработки (который добавляет от 5 до 10 дней) исключен.
Почему ориентированные на снижение затрат покупатели-производители оригинального оборудования в 2026 году переходят на изготовление переходников из углеродистой стали методом холодной штамповки?
В 2026 году покупатели-производители оригинального оборудования (OEM), ориентированные на снижение затрат, переходят на холоднокатаные адаптеры из углеродистой стали по четырем причинам. Во-первых, разница в стоимости материалов: углеродистая сталь на 35–40 процентов дешевле термообработанной легированной стали в пересчете на тонну, и эта разница увеличилась, поскольку цены на легированную сталь росли быстрее, чем цены на углеродистую сталь, начиная с 2024 года. Во-вторых, разница в стоимости обработки: отказ от этапа термообработки позволяет сэкономить от 8 до 15 процентов на стоимости обработки одной детали, что особенно важно при больших объемах заказов. В-третьих, преимущество во времени цикла: холодная штамповка углеродистой стали занимает от 45 до 90 дней по сравнению с 50–100 днями для термообработанной легированной стали, что сокращает время выхода OEM-производителя на рынок. В-четвертых, преимущество с точки зрения ESG: холодная штамповка с коэффициентом использования материала более 95% приводит к меньшему количеству производственных отходов на деталь, что улучшает отчетность OEM-производителя по выбросам категории Scope 3 и упрощает раскрытие информации об ESG-факторах, связанных с производственными отходами.
Какую грузоподъемность штамповочного станка чаще всего используют для изготовления переходников с сверлильно-шлифовального станка?
Для изготовления переходников с электродрели на угловую шлифовальную машинку чаще всего используется пресс с усилием штамповки от 80 до 200 тонн, при этом 160 тонн является оптимальным показателем для наиболее распространенных размеров переходников (резьба M10–M14, диаметр корпуса от 30 до 60 мм). При усилии штамповки менее 80 тонн машина не может сформировать корпус переходника за один ход. При усилии штамповки более 200 тонн машина имеет избыточные характеристики для типичного переходника, и стоимость одного хода штамповки выше. Опытный поставщик оборудования для холодной штамповки использует от 10 до 30 машин с таким усилием штамповки, при этом 160-тонные прессы являются наиболее распространенными для производства переходников. Для изготовления переходников с электродрели на угловую шлифовальную машинку обычно используется меньшее усилие штамповки, чем для прессовальных машин, поскольку корпус переходника меньше, а усилие штамповки ниже.
Всегда ли холоднокатаная углеродистая сталь экономически выгоднее термообработанной легированной стали для изготовления переходников?
Нет, для большинства переходников легкого и среднего класса, изготовленных методом холодной штамповки, углеродистая сталь более экономична, чем термообработанная легированная сталь, но не для всех. Для переходников, работающих с постоянной высокой крутящей нагрузкой (более 80 Нм в непрерывном режиме или более 100 Нм в прерывистом режиме), обычно требуется термообработанная легированная сталь, поскольку прочность углеродистой стали при холодной штамповке недостаточна. Для переходников, работающих в агрессивных средах (морская, химическая, пищевая промышленность), обычно требуется термообработанная легированная сталь с надлежащей обработкой поверхности, поскольку коррозионная стойкость углеродистой стали ниже. Для переходников, которые должны соответствовать конкретной спецификации производителя, в которой указана легированная сталь, требуется термообработанная легированная сталь, поскольку у производителя есть стандартная спецификация, от которой покупатель не может отклоняться. В этих трех случаях углеродистая сталь, изготовленная методом холодной штамповки, не является жизнеспособной заменой. Во всех остальных случаях углеродистая сталь, изготовленная методом холодной штамповки, более экономична на 30–45 процентов.