














Холодная штамповка против токарной обработки на станках с ЧПУ для производства крепежных изделий: матрица допусков и стоимости.
Для OEM-заказчика крепежных изделий, выбирающего между холодной штамповкой и токарным станком с ЧПУ, вопрос редко сводится к тому, какой процесс «лучше». Речь идет о том, какой процесс соответствует вашему классу допусков, объему производства и категории крепежных изделий — и где находятся точки пересечения. Вот матрица принятия решений, состоящая из 6 категорий × 2 процессов × 3 объемов, которую мы используем в наших ответах на запросы предложений, а также механические ограничения холодной штамповки, которые вынуждают перейти к токарному станку с ЧПУ (или гибриду двух процессов), взятые из нашего сравнения процессов за 1 квартал 2025 года и стандартов закупок SAE J429 / DIN 933 / GB/T 5783.
- Холодная штамповка позволяет изготовить деталь за 1-3 хода штампа со скоростью 100-300 деталей в минуту.«Токарная обработка на станках с ЧПУ» позволяет удалять от 5 до 20 деталей в минуту. Разница во времени цикла является основным фактором, определяющим стоимость при больших объемах производства.
- Холодная штамповка соответствует стандартам ISO 2768-m или 2768-c для сформированных элементов.Токарная обработка на станках с ЧПУ обеспечивает точность 2768-f или высокую прецизионность. Вопрос выбора оптимального допуска для нужной детали решается в процессе закупки.
- При объеме производства от 10 000 единиц и выше, холодная штамповка выигрывает по себестоимости единицы продукции. для любой геометрии, которую можно сформировать; при объеме производства 1000 единиц и менее, токарная обработка на станках с ЧПУ выигрывает, поскольку штамп для холодной высадки необходимо амортизировать.
- Выход годных материалов является вторым по значимости фактором, влияющим на стоимость.Холодная штамповка с выходом годных изделий более 95% по сравнению с токарным станком с ЧПУ с выходом годных изделий 30-60% при обработке шестигранных болтов — эта разница в выходе годных изделий напрямую отражается на стоимости материала на единицу изделия.
- Для большинства категорий крепежных изделий оптимальным решением является гибридный вариант.Холодная штамповка формирует черновую форму, накатка резьбы завершает нарезание резьбы, а чистовая токарная обработка на станках с ЧПУ позволяет добиться жестких допусков, недостижимых только методом штамповки.
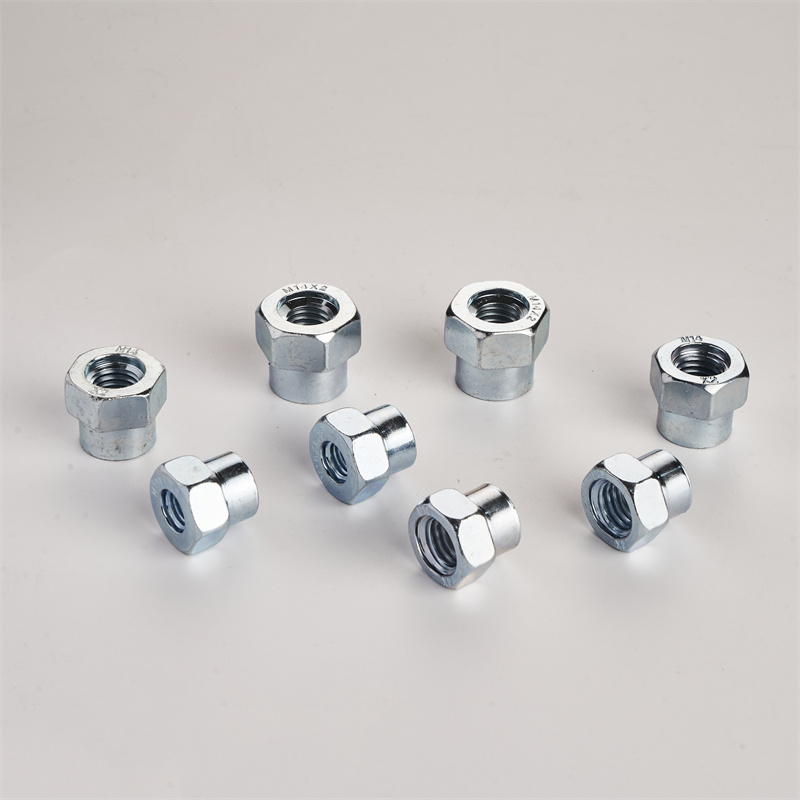 Шестигранная стопорная гайка Gulin для шпинделя угловой шлифовальной машины — крепежный элемент, изготовленный методом холодной штамповки и накатки резьбы, упомянутый в матрице допусков и стоимости в данной статье.
Что на самом деле означают термины «холодная штамповка» и «токарная обработка на станке с ЧПУ» для крепежных изделий (и почему класс допуска влияет на принятие решения)?
Крепежный элемент шестигранные стопорные гайки На странице может быть указан только один «материал» и один «допуск», но при этом не будет указано, какой именно процесс был использован для его изготовления. Процесс имеет значение, поскольку он устанавливает верхний предел допустимого отклонения, нижний предел себестоимости единицы продукции и практический минимальный объем заказа для данного артикула. Холодная головка Это высокоскоростной процесс холодной формовки пластмасс: катушка стальной проволоки подается в многопозиционную матрицу, а пуансон формирует деталь за 1-3 хода матрицы со скоростью 100-300 деталей в минуту. Токарная обработка на станках с ЧПУ Это процесс вычитания: стальной брусок подается в токарный станок, а режущий инструмент удаляет материал, формируя деталь, со скоростью 5-20 деталей в минуту.
Оба процесса позволяют изготавливать болты с шестигранной головкой, соответствующие требуемым техническим характеристикам; оба процесса широко используются в коммерческом производстве крепежных изделий. Компромисс заключается не в том, какой процесс лучше справится с задачей, а в том, какой процесс является более экономически выгодным для данного сегмента рынка и класса допусков. Класс допустимых отклонений оказывает большее влияние на принятие решения, чем любой другой отдельный фактор.Поскольку стандарт ISO 2768 (общий стандарт допусков для обработанных и формованных деталей) устанавливает четыре класса — мелкий (f), средний (m), крупный (c) и очень крупный (v) — и достижимый класс допуска для формованных элементов различается в зависимости от процесса.
6 категорий крепежных изделий × 2 процесса: какой формат подходит для каждого из них?
Шесть распространенных категорий крепежных изделий, которые обычно указывают покупатели в сегменте B2B, и оптимальный процесс для каждой из них:
| Категория крепежных изделий | Холодная головка | посадка при токарной обработке на станке с ЧПУ | Процесс по умолчанию |
|---|---|---|---|
| Болт с шестигранной головкой (DIN 933 / GB/T 5783 / ASME B18.2.1) | Сильный | Медленно на большой громкости | Холодная штамповка + накатка нити |
| Винт с шестигранной головкой (DIN 912 / ISO 4762) | Сильный | Медленно на большой громкости | Холодная высадка + фрезерование шестигранных пазов |
| Шестигранная гайка (DIN 934 / ISO 4032) | Сильный | Неэкономично | Холодная затяжка + постукивание |
| Плоская шайба (DIN 125 / ISO 7089) | Сильный | Неэкономично | Холодная высадка (штамповка) |
| Установочный штифт (ISO 2338 / DIN 6325) | Ограничено соотношением L/D ≤5 | Сильный | Токарная обработка на станках с ЧПУ (критически важна прямолинейность) |
| Адаптер с фланцем нестандартной формы (на основе чертежа) | Условный | Сильный | Токарная обработка на станке с ЧПУ + вторичное сверление |
Общая закономерность: холодная штамповка выигрывает в категориях крепежных изделий, изготавливаемых за один проход (шестигранный болт, шестигранная гайка, плоская шайба), где головка и корпус обладают вращательной симметрией. Токарная обработка на станках с ЧПУ выигрывает в категориях изделий с большим соотношением сторон (штифт) и асимметричных изделий (адаптер с фланцем нестандартной формы), где сложность штампов для холодной штамповки или контроль потока материала становятся узким местом. Чаще всего покупатели крепежных изделий допускают ошибки именно в ряде переходников с фланцами, изготовленных на заказ.Потому что на первый взгляд рисунок похож на изображение представителя семейства шестигранных болтов.
Совместимость с классами допуска ISO 2768: мК, сК, фК, точность.
Четыре класса допуска ISO 2768 — мелкий (f), средний (m), крупный (c) и очень крупный (v) — определяют допустимое отклонение линейных размеров. Достижимый класс допуска резко различается в зависимости от процесса. сформирован Характеристики крепежного элемента:
| Класс допуска ISO 2768 | Типичное линейное отклонение (мм, деталь M8) | Геометрия головки блока цилиндров при холодной штамповке | ЧПУ включает все функции |
|---|---|---|---|
| Хорошо (f) | ±0,1 мм | Ограниченный тираж (с чеканкой монет) | Достижимо |
| Средний (м) | ±0,2 мм | Стандарт | Достижимо |
| Грубый (с) | ±0,5 мм | Стандарт | Достижимо |
| Очень грубый (v) | ±1,0 мм | Стандарт | Достижимо |
Правильный способ чтения таблицы — по характеристикам, а не по деталям. Что касается геометрии головы Холодная штамповка шестигранного болта — по поперечным граням, высоте головки, радиусу скругления углов — соответствует стандарту ISO 2768-f. Для резьбового хвостовика холодная штамповка формирует заготовку без резьбы, а затем накатывает резьбу до посадки 6g/6h в соответствии со стандартом ISO 898-1, что тоньше, чем ISO 2768-f для резьбового соединения. Для элементов с большим соотношением сторон (штифт, специальный адаптер)Холодная штамповка не обеспечивает прямолинейности и округлости; токарная обработка на станках с ЧПУ — это правильный процесс. В спецификации, которую следует указать на чертеже, указывается максимально жесткий допуск для каждой детали в отдельности, а не единый класс ISO 2768 для всей детали.
Себестоимость единицы продукции при объемах производства 10 тыс. / 100 тыс. / 1 млн.: матрица затрат 6×2×3 для закупок.
Для покупателя крепежных изделий, составляющего многолетний бюджет, актуальным показателем для сравнения является себестоимость единицы продукции в зависимости от фактического объема продаж данного товара. Мы не публикуем прайс-листы на сайте. Поскольку это зависит от региона, отделки и объема заказов, приведенная ниже модель представляет собой относительный индекс удельной стоимости, где значение для холодной штамповки стандартного болта с шестигранной головкой M8 при 100 000 циклах установлено на 100 в качестве эталонного.
| Уровень объема | Индекс стоимости холодной штамповки (шестигранный болт M8) | Индекс стоимости токарной обработки на станках с ЧПУ (болт с шестигранной головкой M8) | Победитель процесса |
|---|---|---|---|
| Запуск 10 000 единиц | 140 (амортизация штампа) | 180 (полный цикл) | Холодная головка |
| Серия из 100 000 единиц | 100 (справочник) | 175 (небольшое увеличение цикла) | Холодная головка |
| 1 млн единиц продукции | 75 (скидка за объем) | 170 (без кривой обучения) | Холодная головка |
Переломный момент для шестигранного болта M8 наступает при объеме производства значительно превышающем 1 миллион единиц — холодная штамповка выигрывает по стоимости на любом уровне объемов, где штамп может быть амортизирован. Точка безубыточности для холодной штамповки составляет около 5-10 тысяч единиц на единицу продукции (в зависимости от сложности штампа); при меньшем объеме выигрывает токарная обработка на станках с ЧПУ. Разница в удельной стоимости увеличивается с ростом выхода годных материалов.Холодная штамповка с коэффициентом использования материала 95% и выше по сравнению с токарным станком с ЧПУ, где коэффициент использования материала составляет 30-60% для шестигранного болта, что напрямую влияет на себестоимость материала на единицу изделия. Для покупателей, ориентирующихся на стоимость доставки, затраты на транспортировку примерно одинаковы для обоих процессов; разница заключается в себестоимости изготовления одной детали.
Механические ограничения холодной штамповки: когда упрочнение материала вынуждает перейти к токарной обработке
Технология холодной штамповки имеет реальные механические ограничения, которые покупатель крепежных изделий должен понимать, прежде чем выбирать тот или иной способ обработки. Первый предел — это упрочнение материала при деформации.Аустенитная нержавеющая сталь (304, 316) упрочняется при холодной деформации; усилие штамповки для болта M8 из нержавеющей стали 304 примерно в 1,5-2 раза больше, чем усилие для той же детали из углеродистой стали 1018. Большинство линий холодной штамповки рассчитаны на нержавеющую сталь до M16 при умеренной геометрии; при большей геометрии требования к усилию прессования требуют использования специализированного оборудования для холодной штамповки. Второй предел — геометрия.: глубокая внутренняя резьба, выходящая за середину детали, тонкостенные длинные валы с соотношением L/D выше 8 и очень маленькие крепежные элементы ниже M3, где прочность штампа ограничивает холодную штамповку. Третий предел — размер детали.Для очень крупных крепежных элементов размером больше M24, где узким местом является производительность пресса, часто правильным решением является токарная обработка на станках с ЧПУ или термопрессование. категория прижимной пластины угловой шлифовальной машины В конструкции используются оба процесса: корпус подвергается холодной штамповке для обеспечения прочности на растяжение, а отверстие для шпинделя обрабатывается на чистовой токарном станке для соответствия стандартам шпинделей M10/M14/5/8-11.
Матрица принятия решений покупателем: Допустимый уровень × Объем × Категория
В целом, вот матрица принятия решений, которую должна пройти команда по закупкам крепежных изделий OEM-производителя на этапе запроса предложений:
| Сигнал покупателя | Процесс по умолчанию | Почему |
|---|---|---|
| Объем продаж ниже 5000 единиц на артикул. | Токарная обработка на станках с ЧПУ | Амортизация штампов для холодной высадки не может производиться ниже этого уровня. |
| Объем продаж: 5-10 тысяч единиц на артикул. | Холодная штамповка (однокатушечная) | Амортизация штампов работает на этом уровне. |
| Объем продаж свыше 100 000 единиц на артикул. | Холодная высадка (многоштамповая) | Многоштамповая холодная высадка позволяет максимально увеличить время цикла и выход годной продукции. |
| Класс допуска ISO 2768-f для элемента с большим соотношением сторон. | Токарная обработка на станках с ЧПУ | Холодная штамповка не обеспечивает прямолинейности и округлости. |
| Стандартная геометрия болта/гайки/шайбы | Холодная штамповка + накатка нити | Наилучшая экономика на единицу продукции при любом объеме производства свыше 5000 единиц. |
| Нестандартный фланцевый адаптер или асимметричная геометрия | Токарная обработка на станках с ЧПУ | Стоимость штамповки при холодной высадке слишком высока для асимметричных деталей. |
| Нержавеющая сталь 304/316, размер выше M16. | Токарная обработка на станках с ЧПУ или термопрессование | Предел упрочнения при холодной высадке аустенитной нержавеющей стали |
| Допуск на резьбу жестче, чем 6g/6h | фрезерование резьбы на станках с ЧПУ | Накатка резьбы не может обеспечить допуск 4 г/4 ч, соответствующий требованиям аэрокосмической отрасли. |
Для большинства стандартных категорий крепежных изделий — шестигранных болтов, шестигранных гаек, плоских шайб — оптимальным решением является холодная штамповка. Для деталей с большим соотношением сторон (штифты, нестандартные адаптеры) и мелкосерийного/прототипного производства — токарная обработка на станках с ЧПУ. Для серийного производства конструкционных крепежных изделий... SAE J429 В случае с техническими характеристиками механических свойств часто применяется гибридный подход: холодная штамповка формирует черновую форму, накатка резьбы завершает нарезание резьбы, а чистовая токарная обработка на станках с ЧПУ позволяет достичь жестких допусков, недостижимых только при штамповке.
6 ошибок при выборе поставщика крепежных изделий (и как их избежать)
- Указание единого класса ISO 2768 для всей детали. Указывайте класс допуска для каждой детали (головка, стержень или резьба); сочетание головки класса F с резьбой 6g на шестигранном болте является стандартной практикой и позволяет сэкономить средства.
- Речь идёт о холодной высадке для заготовки с нестандартной геометрией, для которой, по словам изготовителя штампов, требуется трёхпозиционный прогрессивный штамп. Многопозиционные штампы с прогрессивной фиксацией увеличивают стоимость штампов в 2-4 раза; токарная обработка на станках с ЧПУ может быть дешевле даже при больших объемах производства.
- Не учитывайте стоимость резьбонакатной матрицы при расчете стоимости холодной высадки. Накатка резьбы — это отдельная операция, выполняемая с помощью отдельной матрицы; расчет стоимости холодной высадки будет неполным без нее.
- Указание на холодноштамповку нержавеющей стали марки 304 с маркировкой выше M16 без подтверждения тоннажа пресса. Упрочнение стали марки 304 выше M16 часто превышает предельные значения тоннажа пресса; следует перейти к токарной обработке на станках с ЧПУ или к горячей штамповке.
- Рассмотрение "шестигранного болта M8" как единого артикула у разных поставщиков. Классы допусков, маркировка головки и отделка могут различаться у разных производителей; указывайте параметры по чертежу и спецификации, а не по номинальному размеру.
- Игнорируя взаимодействие обработки поверхности с процессом холодной штамповки. Детали, изготовленные методом холодной штамповки, имеют упрочненный поверхностный слой; некоторые виды обработки поверхности (например, гальваническое покрытие) обеспечивают иное сцепление, чем на обработанной токарным способом поверхности; необходимо определить параметры и провести испытания.
Часто задаваемые вопросы: Холодная штамповка против токарной обработки на станках с ЧПУ. Вопросы, которые задают покупатели крепежных изделий.
Можно ли добиться точности изготовления шестигранного болта при холодной штамповке по стандарту ISO 2768-f (высокая точность)?
Для стандартных наружных размеров шестигранной головки (по граням, высота головки, радиусы углов) — да, холодная штамповка с финишной чеканкой обычно соответствует стандарту ISO 2768-f по геометрии головки. Для резьбового хвостовика — нет, холодная штамповка формирует заготовку без резьбы, а резьба накатывается после этого. Накатанная резьба обычно достигает допуска 6g/6h по стандарту ISO 898-1, что тоньше, чем ISO 2768-f для резьбового соединения. Главное — указать правильный допуск для правильного элемента: ISO 2768 для головки, ISO 898 для резьбы.
Почему при больших объемах штамповка методом холодной штамповки обходится дешевле, чем токарная обработка на станках с ЧПУ?
Холодная штамповка позволяет изготовить крепежный элемент из одной катушки проволоки за 1-3 хода штампа со скоростью 100-300 деталей в минуту; коэффициент использования материала обычно составляет 95% и более. Токарная обработка на станках с ЧПУ позволяет извлекать материал для изготовления крепежного элемента из прутка со скоростью 5-20 деталей в минуту; коэффициент использования материала снижается до 30-60% для точеных крепежных элементов в зависимости от геометрии. Разница во времени цикла и выходе материала является основным фактором, определяющим стоимость. При объеме производства от 10 000 единиц и выше холодная штамповка выигрывает по себестоимости единицы продукции для любой геометрии, которую она может изготовить. При объеме производства от 1000 единиц и ниже выигрывает токарная обработка на станках с ЧПУ, поскольку холодная штамповка требует изготовления специального набора штампов, амортизация которого должна быть произведена в течение всего производственного цикла.
В каких случаях токарная обработка на станках с ЧПУ предпочтительнее холодной штамповки при изготовлении крепежных изделий?
Токарная обработка на станках с ЧПУ превосходит холодную штамповку, когда геометрия детали имеет особенности, недоступные для холодной штамповки: глубокая внутренняя резьба, выходящая за середину детали, тонкостенные длинные валы (соотношение L/D выше 8), очень мелкие крепежные детали меньше M3, где прочность штампа ограничивает холодную штамповку, очень крупные крепежные детали больше M24, где узким местом является производительность пресса, материалы с упрочнением при обработке, такие как нержавеющая сталь 301/304, при значительной деформации, а также детали, изготавливаемые небольшими партиями, ниже порога амортизации штампа для холодной штамповки (обычно менее 1000 единиц на номер детали). Токарная обработка на станках с ЧПУ также является оптимальным решением для прототипов и мелкосерийных образцов.
Подходит ли метод холодной штамповки для крепежных элементов из нержавеющей стали?
Да, но с оговорками. Аустенитная нержавеющая сталь (304, 316) упрочняется при холодной штамповке; усилие штамповки для болта M8 из нержавеющей стали 304 примерно в 1,5-2 раза больше, чем усилие для той же детали из углеродистой стали 1018. Большинство линий холодной штамповки рассчитаны на нержавеющую сталь до M16 при умеренной геометрии; для более высоких значений усилие прессования требует использования специализированного оборудования для холодной штамповки. Для мартенситной нержавеющей стали (410, 420) формовка проще, но для повышения прочности требуется термообработка после формовки. Для крепежных элементов выше M16 из стали 304/316 часто правильным решением является токарная обработка на станках с ЧПУ или холодная штамповка.
Какого допуска по резьбе можно достичь при холодной штамповке?
Холодная штамповка формирует заготовку без резьбы; резьба нарезается отдельной операцией накатки резьбы после штамповки. Накатка резьбы на крепежных элементах, изготовленных методом холодной штамповки, обычно обеспечивает допуск 6g/6h в соответствии со стандартом ISO 898-1 (средняя посадка), что охватывает примерно 80% коммерческого применения крепежных элементов. Для более жестких допусков резьбы (4g/4h, аэрокосмический класс) или для левосторонней резьбы, резьбы Acme или многозаходной резьбы требуется фрезерование резьбы на станках с ЧПУ или одноточечная токарная обработка. Сочетание холодной штамповки и накатки резьбы охватывает большую часть рынка болтов и винтов; фрезерование резьбы на станках с ЧПУ является скорее исключением, чем правилом.
Чем отличается холодная штамповка от токарной обработки на станках с ЧПУ с точки зрения выхода материала?
Холодная штамповка обеспечивает выход годной детали более 95%, поскольку деталь формируется из проволоки без удаления материала — заготовка формуется, а не вырезается. Токарная обработка на станках с ЧПУ обеспечивает выход годной детали 30-60% для обычных шестигранных болтов и 20-40% для крепежных элементов с длинным валом, поскольку большая часть прутка превращается в стружку. Разница в выходе годной детали является одним из основных факторов, влияющих на разницу в себестоимости единицы продукции при больших объемах производства. Для покупателей, ориентирующихся на себестоимость отгруженной детали, разница в выходе годной детали напрямую отражается на себестоимости материала на единицу продукции. Для покупателей, ориентирующихся на себестоимость доставки на место, стоимость фрахта примерно одинакова, поскольку оба процесса позволяют производить детали одинаковой массы.
Существует ли гибридный процесс холодной штамповки и чистовой токарной обработки?
Да, и это правильный ответ для ряда реальных требований к крепежным элементам. Холодная штамповка формирует приблизительную форму (головка + большая часть стержня), а чистовая токарная обработка уточняет детали, недоступные при холодной штамповке — вторичные диаметры, специальные скругления под головкой и детали с жесткими допусками. Гибридный процесс распространен в конструкционных болтах, соответствующих спецификациям ASTM A325/A490, где головка подвергается холодной штамповке для обеспечения прочности на растяжение, а стержень чистовой токарной обработке для соответствия допуску по диаметру корпуса. Гибридный процесс также используется для шестигранных болтов с фланцами, где геометрия фланца требует более жестких допусков, чем те, которые обеспечивает только холодная штамповка.
В чём обычно заключается разница в минимальном объёме заказа (MOQ) между холодной штамповкой и токарным станком с ЧПУ?
Холодная штамповка требует изготовления штампов на заказ для каждого артикула. Стоимость стандартного штампа для шестигранных болтов составляет от нескольких тысяч до нескольких сотен долларов США; эти затраты должны быть амортизированы в течение всего производственного цикла. Точка безубыточности обычно составляет 5-10 тысяч единиц на артикул, в зависимости от сложности штампа и марки стали. Токарная обработка на станках с ЧПУ требует только программы обработки детали, а не штампа, поэтому минимальный объем заказа фактически равен 1 единице — но стоимость одной детали выше из-за затрат на программирование, настройку и более медленного цикла. Для мелкосерийного производства/изготовления прототипов токарная обработка на станках с ЧПУ является предпочтительным методом; для средне- и крупносерийного производства предпочтительнее холодная штамповка.
Как подобрать крепежные изделия с оптимальным сочетанием допусков, объемов и категорий? Наша команда по обработке запросов на коммерческие предложения отвечает на запросы спецификаций менее чем за 24 часа, предоставляя рекомендации по процессу, отправляя образец в течение 5 рабочих дней и предлагая ценовые диапазоны для объемов 10 000 / 100 000 / 1 млн. Производство Гулин
Источники и дополнительная литература — Механические свойства крепежных элементов с наружной резьбой согласно стандарту SAE J429 · DIN Немецкий институт стандартизации · ASM International · ASME · Справочник крепежных изделий McMaster-Carr · США ИТА · USITC · стандарты EN