














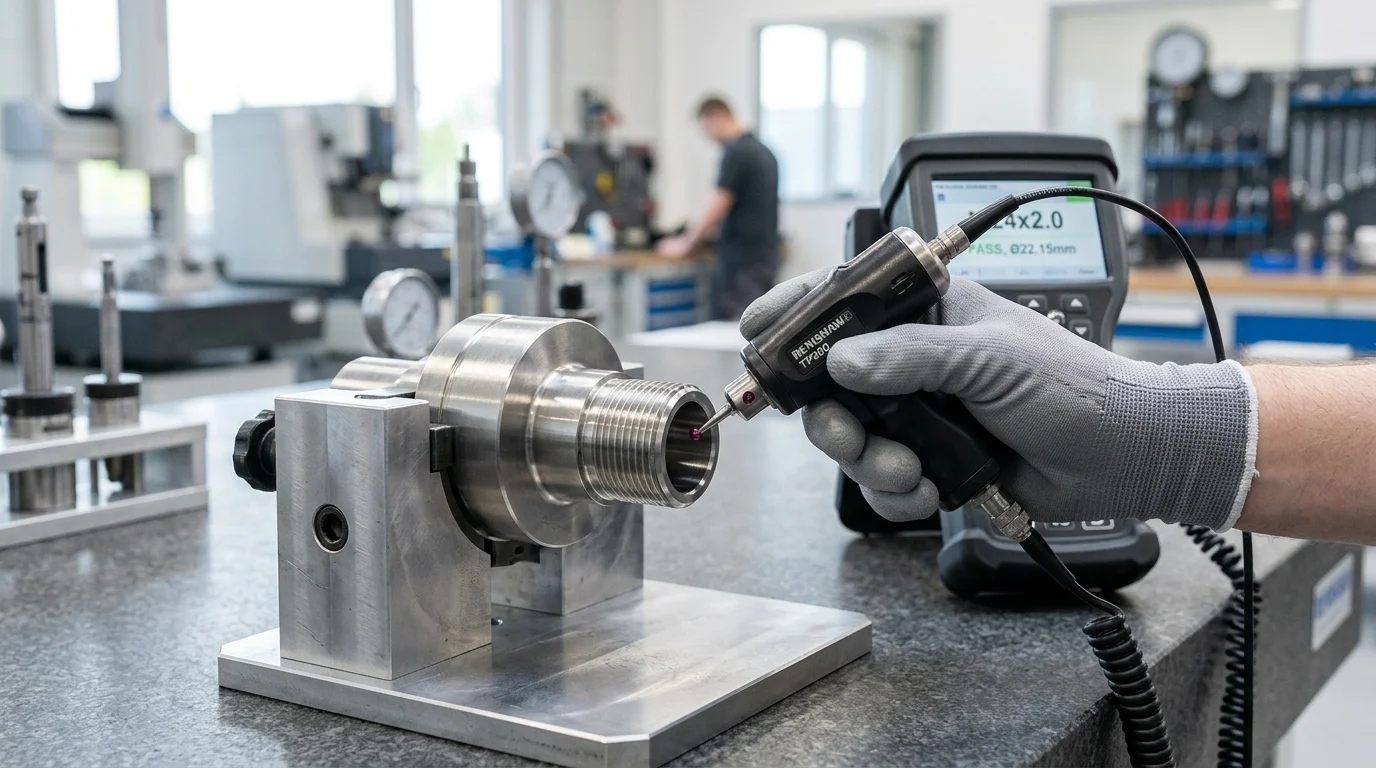
Одна-единственная некачественная резьба может превратить практически готовую деталь, изготовленную на станке с ЧПУ, в брак, особенно если она обнаруживается после завершения ковки, штамповки, токарной обработки и финишной обработки. Для производителей, выпускающих тысячи деталей за смену, разница между ручным «ощущением» при измерении и измеримыми данными о резьбе может напрямую влиять на стоимость, производительность и доверие клиентов. Автоматизированная проверка резьбы Вводит в процесс контроля качества оптику, лазеры и тактильные датчики для измерения диаметра шага резьбы, угла боковой поверхности, радиуса основания и других важных параметров с повторяемой точностью. В этой статье объясняется, в чем автоматизированные системы превосходят ручное измерение, какие дефекты наиболее важны и как выбор методов контроля влияет на точность при крупносерийном производстве оборудования.
Как технология контроля резьбы повышает точность станков с ЧПУ
Нарезание резьбы часто является одной из последних операций, выполняемых на обработанной заготовке. Если деталь забраковывается из-за дефектной резьбы на этом позднем этапе, все предыдущее время ковки, штамповки и токарной обработки, а также связанные с этим затраты, полностью теряются. Для предприятий, производящих тысячи таких изделий, это неприемлемо. детали фурнитуры Выполнение точных допусков на резьбовые детали в течение смены — это ежедневная задача, требующая как скорости, так и надежной точности. Интеграция автоматизированных систем Проверка резьбы Технологии позволяют сместить акцент в контроле качества с субъективной ручной оценки на количественные, применимые на практике данные, что напрямую снижает затраты на брак на поздних стадиях производства.
Что означает автоматизированная проверка резьбы
Переход к автоматизированному контролю означает переход от традиционных проходных калибровочных колец и пробок, регулируемых стандартами ASME B1.2 или ISO 1502, к высокоскоростной оптике, лазерам или тактильным датчикам. В то время как ручная проверка обычно занимает от 15 до 20 секунд на деталь для получения бинарного результата «пройдено» или «не пройдено», автоматизированные системы оцифровывают весь профиль резьбы за гораздо меньшее время.
Современная оптическая система обычно может выполнить сканирование на 360 градусов примерно за 1,5–3,0 секунды, в зависимости от сложности детали. Эта технология фиксирует истинную геометрию резьбы, создавая цифровую копию обработанного реза. Устраняя физическое трение, характерное для ручного измерения, предприятия исключают износ контрольных инструментов, что помогает поддерживать стабильность базовых измерений на протяжении тысяч циклов.
Какие дефекты резьбы наиболее важны?
Не все ошибки нарезания резьбы одинаковы. При механической обработке Прецизионные детали При обработке таких прочных материалов, как AISI 1045 (среднеуглеродистая сталь), конструкционная сталь ASTM A36 или другие высокоуглеродистые сплавы, износ инструмента происходит интенсивно. Наиболее частые дефекты, требующие особого внимания, это: изменения диаметра шагааномалии радиусов корней и ошибки углов боковых сторон.
Например, отклонение диаметра шага резьбы всего на 0,025 мм может остаться незамеченным при использовании ручного измерительного прибора в зависимости от крутящего момента оператора, однако оно может привести к неравномерному распределению нагрузки и преждевременному выходу из строя готовой детали. Автоматизированные системы последовательно выявляют такие микроотклонения. Они точно определяют радиус основания резьбы, чтобы исключить наличие концентраторов напряжений, которые могут привести к усталости металла, и выявляют проблемы до того, как износ инструмента приведет к несоответствию деталей заявленным характеристикам.
В каких случаях автоматизированный контроль превосходит ручное измерение?
Менеджеры по качеству понимают, что человеческий фактор влияет на стабильность производства. «Ощущения от измерительного прибора» различаются у разных сотрудников и в течение смены, а это значит, что деталь, прошедшая проверку утром, может не пройти проверку позже, если другой оператор приложит большее усилие к измерительному прибору. Автоматизированная проверка исключает эту субъективность, предоставляя высоковоспроизводимую альтернативу ручным проверкам.
Системы машинного зрения против контактных измерений
При оценке вариантов автоматизации основными вариантами являются системы машинного зрения и контактные измерения. Системы машинного зрения и лазерные системы хорошо подходят для внешние резьбы большого объемаВ то время как тактильные контактные зонды обычно необходимы для контроля глубоких внутренних резьб, где у камер отсутствует прямая видимость, оптические системы сталкиваются со специфическими ограничениями: они могут испытывать трудности с очень малым шагом резьбы, высоким соотношением глубины к диаметру, сильно отражающими поверхностями или чрезмерно маслянистыми деталями. Эти условия часто определяют возможность бесконтактного контроля, иногда требуя специальных станций для очистки деталей перед контролем.
| Метод контроля | Скорость на деталь | Вывод данных | Лучшее приложение |
|---|---|---|---|
| Системы машинного зрения/оптические системы | 1,5–3,0 секунды | Полный 3D геометрический профиль | Внешние резьбы большого объема |
| Контактные (тактильные) зонды | 15,0–25,0 секунд | Конкретные координатные данные | Глубокие внутренние нити, сложная геометрия |
| Ручной режим (Готово/Не готово) | 10,0–30,0 секунд* | Только двоичный код "прошел/не прошел" | выборочные проверки небольшого объема |
*Примечание: Скорость ручного измерения может сильно различаться; на нарезание простой наружной резьбы может уйти 10 секунд, а на нарезание сложной или глубокой внутренней резьбы — до 30 секунд.
Для большинства Аппаратные компоненты При массовом производстве предпочтение отдается бесконтактным оптическим системам из-за их высокой производительности. Они позволяют избежать износа измерительных приборов, обеспечивая стабильную точность в разных партиях. Однако ручные кольцевые и штекерные калибры по-прежнему необходимы для некоторых проверок на соответствие отраслевым стандартам или для выборочного контроля небольших объемов продукции.
Данные процесса для отслеживания на всех этапах обработки на станках с ЧПУ.
Основное преимущество этой технологии проявляется при передаче высокоскоростных данных контроля обратно в систему. Обработка на станках с ЧПУ центры. Ручная калибровка обеспечивает бинарный результат «пройдено» или «не пройдено», что действует как запаздывающий индикатор; к моменту выхода детали из строя станок, вероятно, уже произвел несколько несоответствующих деталей.
Автоматизированные системы передают непрерывные данные статистического контроля процессов (SPC) непосредственно в сеть. Предприятия могут отслеживать свой индекс производительности процесса (Cpk) в режиме реального времени, как правило, стремясь поддерживать его выше 1,33. критические размеры резьбыВ качестве иллюстративного примера, если диаметр шага демонстрирует гипотетическую тенденцию к увеличению на 0,005 мм за партию из-за износа пластины, программное обеспечение это отмечает. Хотя достижение обратной связи SPC в реальном времени и автоматическое смещение инструмента требует значительных усилий по интеграции, включая подключение к MTConnect или OPC-UA, проверенные макросы и контроль со стороны программиста, эта инфраструктура позволяет контроллеру ЧПУ корректировать дрейф до того, как детали выйдут за пределы допустимых параметров.
Как выбрать и внедрить технологию контроля резьбы
Переход от теоретических преимуществ к практическое применение Для успешной реализации требуется тщательное планирование, чтобы избежать нарушения существующего производственного процесса. Успешная реализация требует поддержки со стороны операторов и четкого понимания процесса. конкретная производственная средаа также признание капитальных затрат, ограничений по площади и необходимости проведения текущей калибровки.
Предприятия не могут просто установить систему машинного зрения рядом с токарным станком и ожидать немедленного результата. Допуск Контроль. Производственные цеха покрыты маслом, вибрируют, подвержены перепадам температуры и изменению окружающего освещения. Эти факторы могут мешать работе чувствительной оптики, вызывая ложные срабатывания из-за остатков охлаждающей жидкости на деталях или дрейф калибровки из-за вибраций оборудования, если развертывание не спланировано должным образом.
Этапы интеграции автоматизированной проверки резьбы
Первым шагом в интеграции является оценка объёма производства и выбор между поточной и автономной установкой. Для высокоскоростных операций на стандартных машинах для холодной штамповки предприятия часто предпочитают автоматизированные станции, расположенные близко к производственной линии. Используя многокомпонентные приспособления или станции параллельного сканирования, операторы могут поместить партию образцов в лоток, что позволяет системе проверять до 50 деталей менее чем за минуту.
Далее, предприятиям необходимо разработать строгий порядок калибровки с использованием сертифицированных эталонных измерительных приборов, чтобы гарантировать сохранение точности автоматизированной системы с течением времени и минимизировать дрейф калибровки.
Основные выводы
- Использование автоматизированного контроля резьбы позволит сократить количество брака на поздних стадиях производства, поскольку нарезание резьбы часто выполняется после того, как уже учтены затраты на ковку, штамповку и токарную обработку.
- В случаях, когда для обработки деталей на станках с ЧПУ в больших объемах требуются повторяемые данные о резьбе, замените субъективные проверки по принципу «проход/непроход» цифровыми оптическими, лазерными или тактильными методами измерения.
- Для быстрой проверки наружной резьбы рекомендуется использовать оптический контроль, поскольку современные системы способны сканировать полный 360-градусный профиль примерно за 1,5–3,0 секунды.
- Тщательно контролируйте диаметр делительной окружности, радиус основания и угол боковой поверхности, поскольку даже небольшие погрешности могут повлиять на распределение нагрузки, сопротивление усталости и надежность окончательной сборки.
- Перед выбором визуального контроля необходимо учитывать состояние детали, поскольку мелкий шаг резьбы, отражающие поверхности, маслянистые поверхности и глубокая внутренняя резьба могут ограничивать возможности бесконтактного измерения.
Часто задаваемые вопросы
Что такое автоматизированная проверка резьбы?
Автоматизированный контроль резьбы использует оптические, лазерные или тактильные системы для цифрового измерения геометрии резьбы, вместо того чтобы полагаться только на ручные калибры типа «проход/непроход».
Почему контроль резьбы имеет решающее значение для компонентов станков с ЧПУ?
Нарезание резьбы часто является одним из последних этапов механической обработки, поэтому дефектная резьба может привести к браку детали после того, как уже были вложены средства на ковку, штамповку, токарную обработку и другие операции.
Насколько быстрее автоматизированная проверка резьбы по сравнению с ручным измерением?
Ручная замерка часто занимает от 15 до 20 секунд на деталь, в то время как современные оптические системы могут выполнить сканирование на 360 градусов примерно за 1,5–3,0 секунды.
За какими дефектами резьбы производителям следует внимательнее всего следить?
К основным дефектам относятся вариации диаметра делительной окружности, аномалии радиуса основания и ошибки угла боковой поверхности, особенно при обработке твердых сталей или высокоуглеродистых сплавов.
Могут ли автоматизированные системы обнаруживать дефекты, которые могут быть пропущены при использовании ручных измерительных приборов?
Да. Например, отклонение диаметра шага резьбы всего на 0,025 мм может зависеть от тактильных ощущений оператора, в то время как автоматизированные системы измеряют его стабильно.