


Audits des fabricants de quincaillerie pour outils électriques : Tests en trois étapes (pression + équilibrage dynamique + brouillard salin) vs. Entreprises commerciales effectuant uniquement une inspection finale
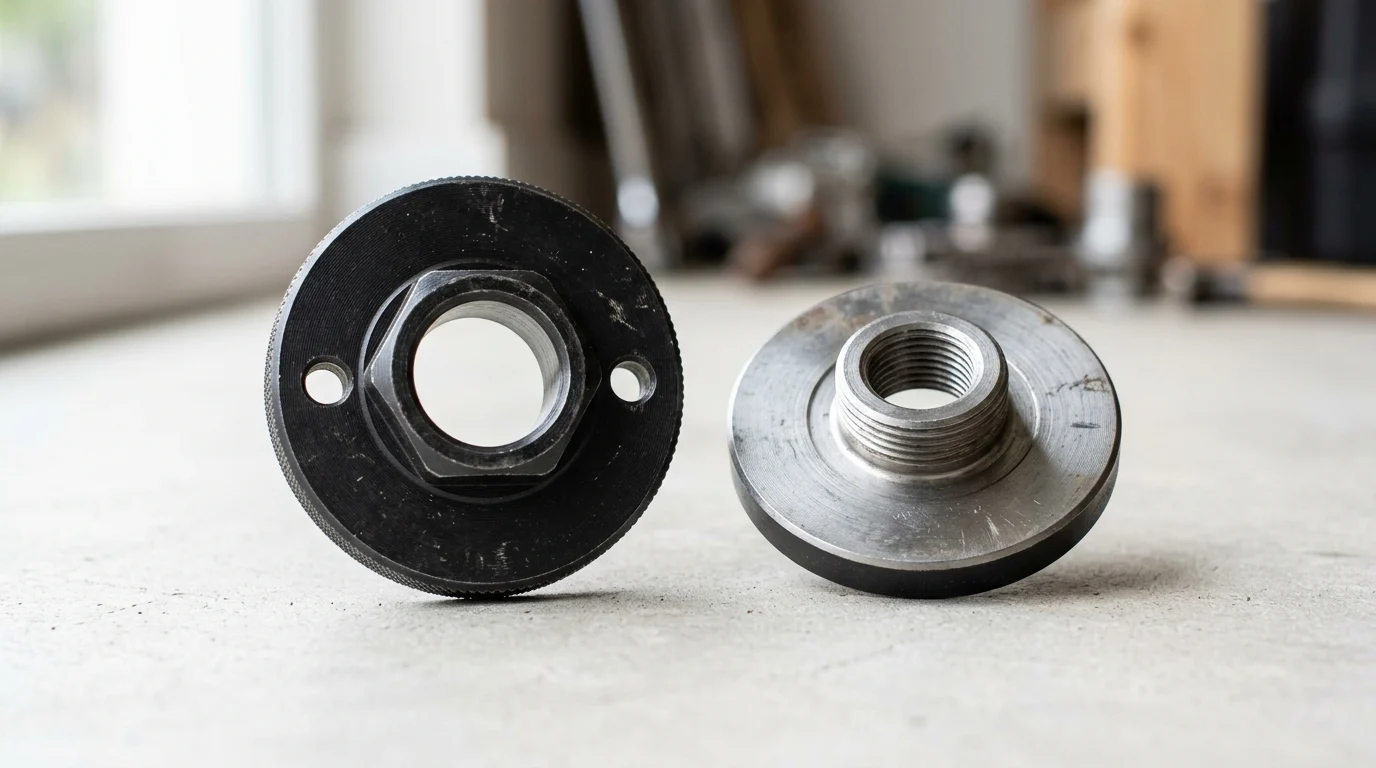
Pourquoi les entreprises de négoce qui effectuent uniquement une inspection finale ne sont plus acceptables pour le matériel d'outillage électrique
Fin 2025, le responsable qualité d'une marque européenne d'outillage électroportatif s'est présenté à une réunion d'évaluation des fournisseurs avec trois devis concurrents pour une commande annuelle de 500 000 plateaux de pression pour meuleuses d'angle. Les trois fournisseurs avaient passé avec succès l'audit d'approvisionnement standard. Leurs devis s'écartaient de moins de 4 %. Tous proposaient le même délai de livraison de 30 jours. Le responsable qualité devait faire son choix. Six mois plus tard, le taux de retour terrain des plateaux de pression du fournisseur retenu atteignait 14 %, bien au-dessus de l'objectif de 3 % fixé par la marque, et le coût de la garantie avait déjà dépassé les économies réalisées grâce au devis initial. Le fournisseur était une société de négoce qui effectuait uniquement le contrôle final. L'audit d'approvisionnement avait été validé car la documentation de cette société était irréprochable. Les plateaux de pression étaient défectueux car la société de négoce ne disposait d'aucun processus de fabrication à auditer : elle s'approvisionnait auprès de trois sous-traitants différents et commercialisait les produits sous une seule marque.
Le problème structurel des entreprises commerciales qui se contentent d'un contrôle final est qu'elles peuvent inspecter les défauts visibles au quai d'expédition, mais pas les modes de défaillance qui apparaissent sur le terrain après 30 à 90 jours d'utilisation. Une plaque de pression d'apparence parfaite sur la table d'inspection peut présenter une fissure intergranulaire (détectée par un test de pression), un déséquilibre de 12 mm/s (détecté par un test d'équilibrage dynamique) ou un revêtement de zinc défectueux après 18 heures d'exposition au brouillard salin (détecté par un test de brouillard salin). Aucun de ces défauts n'est visible à l'œil nu au quai. Aucun n'est détecté par un contrôle final. Ils se manifestent tous sur le terrain dans les 90 jours suivant la première utilisation de l'outil par le consommateur.
L'avantage structurel des fabricants soumis à des tests en trois étapes réside dans le fait que ces tests sont effectués directement sur la ligne de production, sur le lot de production concerné, avec des résultats documentés que l'acheteur peut vérifier sans se déplacer sur place. Un acheteur qui consulte le rapport de test en trois étapes d'un fabricant expérimenté obtient huit points de données par composant (valeur de charge, temps de maintien, équilibrage, durée du test au brouillard salin, nombre de réussites/échecs individuels, signature de l'opérateur, signature du superviseur, photo du lot) qu'il peut comparer aux spécifications du fabricant d'origine. En revanche, un acheteur qui consulte le rapport d'inspection final d'une société de négoce ne trouve qu'une simple mention « réussi/non réussi » qu'il ne peut vérifier, car la société de négoce ne maîtrise pas le processus de production.
Cadre de test en trois étapes : pression, équilibre dynamique, brouillard salin
Le cadre de test en trois étapes associe chaque étape aux trois modes de défaillance les plus fréquents lors des retours sur le terrain concernant le matériel d'outillage électroportatif. Chaque étape est réalisée sur le lot de production réel, avec des résultats documentés, avant l'expédition du lot à l'acheteur.
| Scène | Type de test | Mode de défaillance prédit | % des champs |
|---|---|---|---|
| Étape 1 | Essais de pression | Fissuration sous charge nominale, déformation permanente sous choc | ~25% |
| Étape 2 | Tests d'équilibre dynamique | Desserrage des assemblages dû aux vibrations, rayures sur la broche, fatigue de la main de l'utilisateur | ~45% |
| Étape 3 | Tests au brouillard salin | Corrosion compromettant l'état de surface et la tolérance dimensionnelle | ~15% |
| Autre | Erreur d'assemblage/d'emballage/d'utilisateur | Divers | ~15% |
Ces trois étapes de contrôle couvrent environ 85 % des retours sur le terrain concernant les pièces d'outillage électroportatif. Un fabricant qui applique ces trois étapes à chaque lot de production fournit des composants conformes aux spécifications du constructeur en matière de charge, de vibrations et de corrosion – les trois dimensions que les consommateurs rencontrent au quotidien. À l'inverse, une société de négoce qui effectue uniquement un contrôle final à quai livre des composants qui semblent corrects au premier jour, mais qui présentent des défaillances entre le 30e et le 90e jour.
Les trois étapes n'ont pas la même importance dans la décision d'audit de l'acheteur. Le test d'équilibrage dynamique est le plus prédictif des défaillances sur le terrain (45 % des retours), un acheteur disposant de peu de temps devrait donc privilégier cette étape. Le test de pression est le deuxième plus prédictif (25 % des retours), suivi du test au brouillard salin (15 % des retours). L'acheteur devrait répartir le temps d'audit approximativement proportionnellement à la valeur prédictive : 45 % pour l'équilibrage dynamique, 25 % pour le test de pression, 15 % pour le test au brouillard salin et 15 % pour les autres critères.
Étape 1 : Test de pression — Ce qu’il révèle sur le composant
L'essai de pression vérifie que chaque composant peut supporter la charge mécanique nominale sans fissure, déformation permanente ni fatigue. L'essai est réalisé sur une machine d'essai universelle (UTM) avec le composant monté dans un dispositif correspondant à son orientation en utilisation. Le banc d'essai applique une charge axiale contrôlée (de 5 à 30 kN selon la taille du composant et les spécifications du fabricant), la maintient pendant 10 à 30 secondes et mesure la déformation au point d'application de la charge. Le critère d'acceptation est l'absence de fissure et de déformation permanente supérieure à 0,05 mm après relâchement de la charge.
Tests de pression sur composants d'outils électriques forgés sur mesure avec précision Le protocole de test spécifique distingue les composants forgés à froid de ceux forgés à chaud. Les composants forgés à froid sont testés à 100 % de la charge nominale (sans marge de sécurité) car le forgeage à froid permet d'obtenir une structure granulaire plus homogène. Les composants forgés à chaud sont testés entre 110 et 120 % de la charge nominale afin de garantir une marge de sécurité supérieure à la capacité nominale. Le choix de la charge d'essai dépend du procédé de forgeage ; un fabricant maîtrisant les deux procédés doit appliquer les deux protocoles de test aux composants concernés.
Le rapport d'essai de pression doit inclure le résultat individuel de chaque composant testé, et non une simple moyenne ou un résumé. Pour un lot de 100 pièces, il convient de faire état de 100 résultats d'essais de pression individuels. Le rapport doit également comporter le numéro de série de l'équipement de test, la date du dernier étalonnage (datant de moins de 12 mois), la signature de l'opérateur et celle du superviseur. Un rapport incomplet, ne répondant pas à ces quatre critères, n'est pas conforme aux exigences d'audit et doit être rejeté.
Étape 2 : Essais d’équilibrage dynamique — Pourquoi est-ce important pour les composants rotatifs ?
Le test d'équilibrage dynamique vérifie que les composants rotatifs (plateaux de pression, brides, corps d'adaptation) ne présentent pas de vibrations dépassant le seuil nominal à la vitesse de rotation nominale. Ce test est réalisé sur une machine d'équilibrage dynamique qui fait tourner le composant à la vitesse de rotation nominale (généralement de 8 000 à 12 000 tr/min pour les accessoires de meuleuse d'angle) et mesure le déséquilibre en mm/s ou g-mm. Le critère d'acceptation est la norme ISO 1940 : le grade G6.3 est la norme par défaut pour les accessoires d'outillage électroportatif, le grade G2.5 étant disponible pour les spécifications haut de gamme où la maîtrise des vibrations est essentielle.
Le contrôle de l'équilibrage dynamique est essentiel pour les composants rotatifs, car un déséquilibre invisible à l'œil nu peut endommager l'outil. Un plateau de pression déséquilibré de 12 mm/s génère des vibrations à 8 000 tr/min qui desserrent l'écrou de broche, endommagent le filetage et se transmettent à la main de l'utilisateur en moins de 30 minutes. L'utilisateur ressent alors une sensation de frottement désagréable et une fatigue de la main, symptômes qui entraînent des demandes de garantie, des retours et des avis négatifs. Un plateau de pression ayant passé avec succès le test d'équilibrage dynamique G6.3 (déséquilibre inférieur à 6,3 mm/s) fonctionne de manière fluide au régime nominal et offre l'expérience utilisateur prévue par le fabricant.
Les tests d'équilibre dynamique font partie d'un ensemble plus vaste. cadre de contrôle de la qualité pour la fabrication d'accessoires pour meuleuses d'angle et perceuses électriquesLe processus comprend généralement un contrôle dimensionnel (10 à 20 dimensions critiques par composant), un contrôle de l'état de surface (mesure de la rugosité Ra), un contrôle visuel (absence de rayures, de bosses ou de défauts de revêtement) et les tests en trois étapes décrits dans cet article. Un fabricant qui effectue un contrôle dimensionnel complet sur chaque lot de production garantit des composants conformes aux spécifications du constructeur pour chaque paramètre mesurable.
Étape 3 : Essai au brouillard salin — Le seuil de résistance à la corrosion
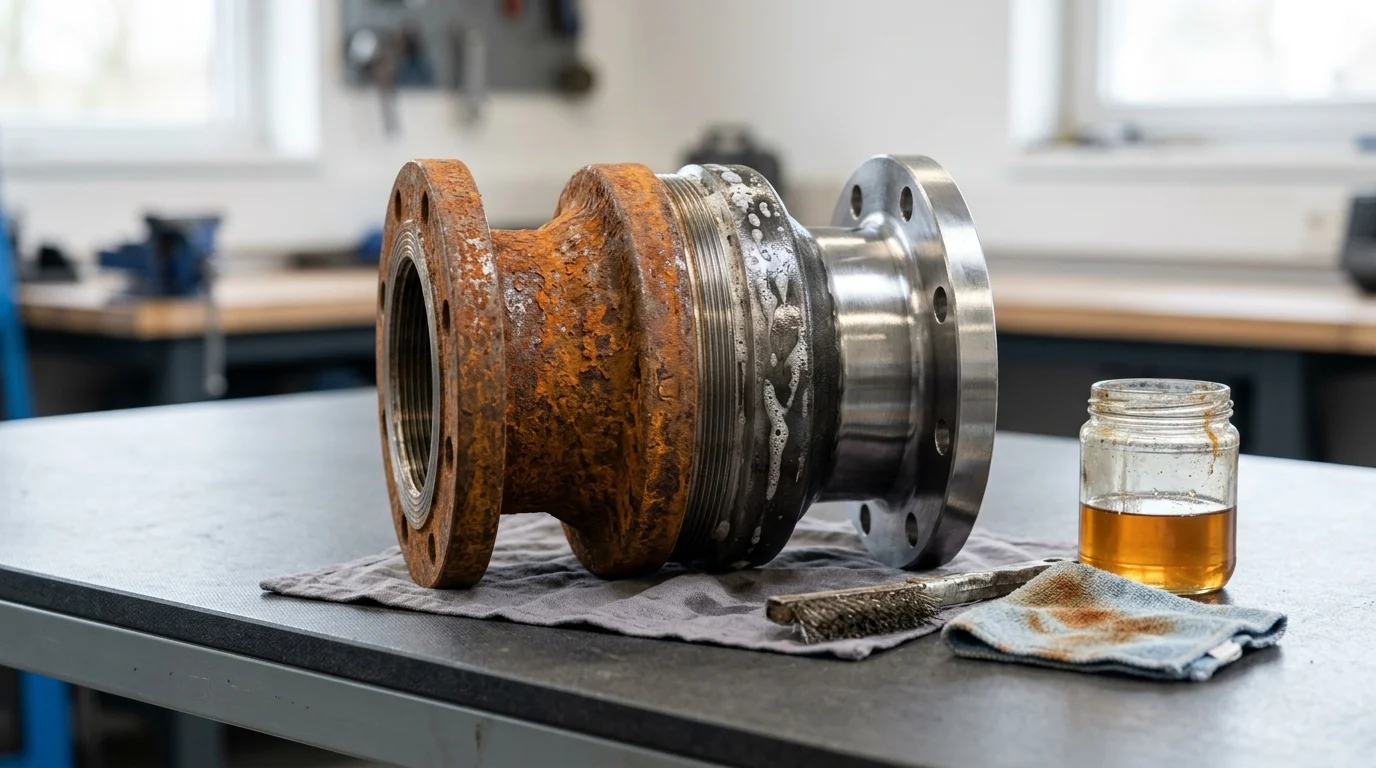
Le test au brouillard salin vérifie la résistance à la corrosion de la finition de surface selon la norme ASTM B117 (brouillard salin neutre). Ce test est réalisé dans une chambre de brouillard salin contenant une solution de NaCl à 5 % à une température de 35 °C. La pièce y est exposée pendant une durée définie (24 heures par défaut, 48 heures pour les pièces de qualité professionnelle et 96 heures pour les pièces de qualité marine ou d'exportation). Le critère d'acceptation est l'absence de rouille rouge sur les surfaces fonctionnelles après la durée définie. La présence de rouille blanche (oxydation du zinc) est généralement tolérée jusqu'à un certain pourcentage de la surface, car elle est superficielle et n'affecte pas l'intégrité structurelle.
Le test au brouillard salin est déterminant pour distinguer les composants grand public des composants professionnels. Un composant grand public ayant résisté à 24 heures de test au brouillard salin convient à un usage domestique intérieur et à un usage extérieur occasionnel. Un composant professionnel ayant résisté à 48 heures de test convient à un usage extérieur quotidien dans les secteurs de la construction, de la fabrication et de l'agriculture. Un composant de qualité marine ou d'exportation ayant résisté à 96 heures de test convient aux environnements côtiers, aux environnements chimiques et au stockage extérieur de longue durée. La durée requise est spécifiée par le fabricant en fonction du marché cible et de la période de garantie.
Le rapport d'essai au brouillard salin doit inclure l'enregistrement de la température de la chambre (lecture continue pendant toute la durée de l'essai), la concentration de la solution de NaCl (vérifiée au début et à la fin de l'essai), la durée d'exposition, la photo du composant à la fin de l'essai et le résultat (conforme/non conforme) pour le lot. Un rapport sans l'enregistrement de la température de la chambre n'est pas acceptable pour un audit, car la température de la chambre est la principale source de faux négatifs lors des essais au brouillard salin.
Comment le coût des tests en trois étapes est amorti sur le volume annuel des commandes
Le contrôle en trois étapes ne représente pas un coût fixe ; son coût est amorti sur le volume annuel des commandes. Un acheteur qui commande 50 000 pièces par an d’un même composant paiera plus cher le contrôle unitaire qu’un acheteur qui en commande 500 000, mais ce coût ne représente qu’un faible pourcentage de la valeur totale de la commande dans les deux cas. Comprendre comment ce coût est amorti est essentiel pour l’acheteur qui compare les devis unitaires de fabricants effectuant un contrôle en trois étapes et de sociétés commerciales réalisant uniquement un contrôle final.
Ventilation des coûts de test par pièce
Le coût des tests par pièce comprend trois éléments : (1) Test de pression — de 0,01 USD à 0,03 USD par pièce, selon le taux d’utilisation du banc d’essai. (2) Test d’équilibrage dynamique — de 0,02 USD à 0,05 USD par pièce, selon la durée du cycle de la balance. (3) Test de brouillard salin — de 0,03 USD à 0,08 USD par pièce, selon la durée du test (24, 48 ou 96 heures) et la taille du lot utilisé dans la même chambre. Le coût total des tests s’élève à 0,06 USD à 0,16 USD par pièce, soit 3 à 8 % du prix d’un composant d’outillage électroportatif standard.
Comment le coût des tests évolue-t-il en fonction du volume ?
Pour 50 000 pièces par an, le coût des tests est élevé (de 0,12 à 0,16 USD par pièce) en raison d'une utilisation moindre du banc d'essai. À 500 000 pièces par an, ce coût diminue (de 0,06 à 0,10 USD par pièce) grâce à une utilisation plus intensive du banc d'essai et au fonctionnement continu de la chambre. L'acheteur prévoyant un programme pluriannuel devrait demander au fabricant un devis dégressif en fonction du volume de production, ce coût baissant généralement de 30 à 40 % entre les paliers de 50 000 et 500 000 pièces.
Comparaison avec les fournisseurs effectuant uniquement une inspection finale
Une société de négoce effectuant uniquement une inspection finale propose un prix unitaire du composant, sans ajouter les coûts de test. Ce prix unitaire est généralement de 3 à 8 % inférieur à celui du fabricant ayant réalisé un test en trois étapes. Cependant, le taux de retour sur le terrain est supérieur de 5 à 15 points de pourcentage, et le coût de la garantie s'élève à 25 à 80 USD par réclamation. Pour un acheteur passant une commande annuelle de 100 000 pièces avec un risque de garantie de 5 %, le coût de la garantie atteint 125 000 à 400 000 USD par an, soit bien plus que le coût des tests (6 000 à 16 000 USD) indiqué dans le devis du fabricant ayant réalisé le test en trois étapes. Le coût total de possession est donc plus avantageux pour le fabricant ayant réalisé le test en trois étapes dans les 6 à 9 mois suivant le début du programme.
Comment lire un rapport d'essai en trois étapes sans se rendre à l'usine
Un acheteur peut vérifier un rapport de test en trois étapes sans se rendre sur le site du fabricant en contrôlant huit indicateurs. Chaque indicateur confirme que le test a bien été effectué sur le lot de production, et non sur un échantillon de qualification distinct, et qu'il a été réalisé correctement.
- En-tête du rapport. Nom du fabricant, adresse, numéro de certificat ISO 9001, date, numéro de lot, référence. Ces cinq informations doivent figurer sur le bon de commande du fabricant d'origine et être identiques à celles indiquées.
- Numéro de série de l'équipement de test et date du dernier étalonnage. Le délai devrait être de 12 mois pour le banc d'essai de pression, la machine d'équilibrage dynamique et la chambre de brouillard salin.
- Tableau des paramètres de test. Valeur et durée de la charge de pression, degré et tolérance d'équilibrage dynamique, durée et température du brouillard salin : ces trois paramètres doivent correspondre aux spécifications du fabricant d'origine.
- Résultats des tests individuels. Il ne s'agit pas simplement d'une ligne moyenne ou récapitulative ; le rapport doit indiquer le résultat individuel pour chaque composant testé dans le lot.
- Critères d'acceptation énoncés explicitement. Quel seuil de réussite/échec a été appliqué ? Le critère doit être numérique (par exemple, « aucune déformation permanente supérieure à 0,05 mm ») et non descriptif (« qualité acceptable »).
- Nombre de réussites/échecs. Combien de composants ont réussi, combien ont échoué et quelles mesures ont été prises concernant les échecs (reprise, mise au rebut ou mise en attente pour examen) ?
- Signatures de l'opérateur et du superviseur. Les deux documents doivent être présents et datés. Un rapport sans la signature du superviseur n'est pas admissible à un audit.
- Photo ou vidéo du banc d'essai avec le lot visible. Confirme que le test a été effectué sur le lot de production et non sur un échantillon de qualification distinct. La photo doit montrer le numéro de lot sur les composants et l'affichage de l'appareil de test.
Un rapport satisfaisant aux huit indicateurs est conforme aux exigences d'audit. Un rapport ne satisfaisant pas à un seul indicateur doit entraîner une demande de clarification auprès du fabricant, avec un délai de réponse de 48 heures. Un rapport ne satisfaisant pas à trois indicateurs ou plus doit entraîner une visite d'audit complète des installations du fabricant, avec la présence physique de l'acheteur pour vérifier le processus de test. Spécifications du produit du plateau de pression Le rapport documente en détail les paramètres de test et les critères d'acceptation, permettant ainsi à l'acheteur de vérifier la conformité du rapport avec le cahier des charges sans avoir à se rendre sur place.
Quand les sociétés commerciales qui effectuent uniquement une inspection finale restent le bon choix
Trois scénarios restent plus avantageux pour une société de négoce effectuant uniquement l'inspection finale que pour un fabricant réalisant un contrôle en trois étapes : (1) Commandes à faible volume et faible criticité (moins de 10 000 pièces par an, aucune garantie au-delà de 30 jours). Le coût des tests, amorti sur un faible volume, est trop élevé par pièce pour être rentable. (2) Commandes urgentes (délai de livraison inférieur à 15 jours). Le contrôle en trois étapes allonge le cycle de 3 à 7 jours, ce que l'acheteur ne peut se permettre. (3) Commandes ponctuelles ou prototypes, pour lesquelles la marque OEM valide la conception et le taux de retour client n'est pas encore un problème. Dans ces trois scénarios, l'avantage de la société de négoce en termes de prix unitaire et de délai de livraison compense le risque lié aux retours clients.
Le processus de décision est simple. La marque OEM spécifie le volume, le délai de livraison et la durée de la garantie. Si le volume est inférieur à 10 000 pièces par an ou si le délai de livraison est inférieur à 15 jours, il est préférable de faire appel à une société de négoce. Si le volume est supérieur à 50 000 pièces par an ou si la durée de la garantie est supérieure à 90 jours, il est préférable de faire appel au fabricant ayant subi un processus de test en trois étapes. Le seuil de rentabilité se situe généralement à 30 000 pièces par an avec une garantie de 60 jours. Dans le cadre d'un audit de fabrication d'outillage électroportatif, avec un cahier des charges précis et un volume annuel cible, Contactez l'équipe de Yuyao Guling Hardware avec les spécifications des composants, le volume annuel de la marque OEM et le marché de destination.
Veuillez nous communiquer les spécifications de votre composant cible, le volume annuel de production, le marché de destination et la durée de garantie souhaitée. Yuyao Guling Hardware vous répondra sous 24 heures ouvrables avec un protocole de test en trois étapes adapté à votre composant, un exemple de rapport et un devis unitaire incluant le coût des tests.
Foire aux questions
Que couvre concrètement un cadre de test en trois étapes pour un fabricant d'outillage électroportatif ?
Un cadre de test en trois étapes couvre trois phases de test séquentielles correspondant aux modes de défaillance les plus fréquemment observés sur le terrain pour les accessoires d'outillage électroportatif. La première étape consiste en un test de pression, qui vérifie que chaque composant peut supporter la charge mécanique nominale sans fissure, déformation permanente ni fatigue. La deuxième étape est un test d'équilibrage dynamique, qui vérifie que les composants rotatifs (tels que les plateaux de pression, les brides et les corps d'adaptateur) n'introduisent pas de vibrations dépassant le seuil nominal à la vitesse de rotation nominale. La troisième étape est un test de brouillard salin, qui vérifie la résistance à la corrosion de la finition de surface sous brouillard salin neutre ASTM B117 pendant 24 à 96 heures, selon les spécifications du fabricant. Ces trois étapes couvrent les modes de défaillance liés à la charge, aux vibrations et à la corrosion, qui représentent environ 85 % des retours sur le terrain pour les accessoires d'outillage électroportatif.
Quels sont les paramètres de test typiques pour la pression, l'équilibre dynamique et le brouillard salin en 2026 ?
Trois paramètres de test typiques sont utilisés en 2026 : (1) Paramètres de test de pression — charge axiale de 5 à 30 kN selon le composant, temps de maintien de 10 à 30 secondes, critère d’acceptation : absence de fissures ou de déformations permanentes supérieures à 0,05 mm. (2) Paramètres de test d’équilibrage dynamique — classe G6.3 par défaut pour les accessoires d’outillage électroportatif, la classe G2.5 étant disponible pour les spécifications supérieures, tolérance d’équilibrage de 6,3 mm/s ou 2,5 mm/s selon la classe, mesure à la vitesse de rotation nominale (généralement de 8 000 à 12 000 tr/min pour les accessoires de meuleuse d’angle). (3) Paramètres de test au brouillard salin — brouillard salin neutre ASTM B117, solution de NaCl à 5 %, température de l’enceinte de 35 °C, seuil d’acceptation par défaut de 24 heures, 48 heures pour les composants de qualité professionnelle, 96 heures pour les composants de qualité marine ou d’exportation avec garantie étendue.
Quels documents relatifs à la qualité un acheteur doit-il demander au fabricant avant de signer le contrat d'audit ?
Six documents relatifs à la qualité doivent être exigés avant la signature du contrat d'audit : (1) Certificat de système de management de la qualité ISO 9001 – attestant que le fabricant dispose d'un système qualité documenté. (2) Rapport d'essais en trois étapes – exemple du format de rapport d'essais utilisé par le fabricant pour chaque lot. (3) Certificat de matériau – certificat d'essai en usine pour l'acier ou l'alliage utilisé, avec traçabilité du lot. (4) Certificats d'étalonnage des équipements d'essai – attestant que le banc d'essai a été étalonné selon une norme traçable au cours des 12 derniers mois. (5) Échantillon PPAP (Processus d'approbation des pièces de production) – échantillon issu d'une production précédente, accompagné d'un rapport dimensionnel. (6) Données sur les taux de retour sur site – données historiques sur les taux de retour sur site par mode de défaillance, accompagnées de la procédure d'analyse des causes profondes du fabricant. Un fabricant incapable de fournir ces six documents sous une semaine n'est pas encore prêt pour l'audit.
Comment un acheteur peut-il vérifier un rapport de test en trois étapes sans se rendre dans les locaux du fabricant ?
Un acheteur vérifie un rapport d'essai en trois étapes sans se rendre sur le site du fabricant, en se basant sur huit indicateurs : (1) En-tête du rapport : nom du fabricant, adresse, numéro de certificat ISO 9001, date, numéro de lot, référence. (2) Numéro de série de l'équipement de test et date du dernier étalonnage (datant de moins de 12 mois). (3) Tableau des paramètres de test : valeur et durée de la charge de pression, classe et tolérance d'équilibrage dynamique, durée et température du test au brouillard salin. (4) Résultats individuels pour chaque pièce testée (et non une simple moyenne ou un résumé). (5) Critère d'acceptation clairement énoncé : seuil de réussite/échec appliqué. (6) Nombre de pièces réussies/non réussies. (7) Signatures de l'opérateur et du superviseur (obligatoires). (8) Photo ou vidéo du banc d'essai avec le lot visible : confirme que le test a bien été effectué sur le lot de production et non sur un échantillon de qualification distinct.
Combien de temps dure généralement un audit de fabricant de matériel d'outillage électrique, du lancement à la qualification ?
Un audit classique d'un fabricant d'outillage électroportatif dure de 30 à 75 jours, du lancement à la qualification, selon trois variables : (1) Préparation des documents — le fabricant compile les six documents de pré-audit en 7 à 14 jours. (2) Visite d'audit sur site ou à distance — 1 à 3 jours pour un audit ciblé du processus de test en trois étapes et des équipements. (3) Qualification des échantillons — le fabricant produit de 500 à 2 000 pièces d'essai pour les tests en laboratoire de l'acheteur. Ces tests durent de 14 à 28 jours, selon la durée du test au brouillard salin et le nombre de cycles d'équilibrage dynamique. Un fabricant disposant d'un processus de test en trois étapes éprouvé réalise généralement l'audit en 30 à 45 jours ; un fabricant développant son processus de test de A à Z y consacre généralement de 60 à 75 jours.
Pourquoi les équipes d'approvisionnement en outils électriques exigent-elles des tests en trois étapes plutôt qu'une simple inspection finale en 2026 ?
Les équipes d'approvisionnement exigent désormais des tests en trois étapes plutôt qu'une simple inspection finale pour quatre raisons. Premièrement, les données relatives aux retours clients : les fournisseurs qui se contentent d'une inspection finale affichent des taux de retour de 8 à 18 % pour les outils électroportatifs, contre seulement 1 à 3 % pour ceux qui effectuent des tests en trois étapes. Cet écart de 5 à 15 points de pourcentage représente le poste de dépense le plus important dans le coût total de la qualité pour une marque d'outils électroportatifs. Deuxièmement, le coût de la garantie : une seule demande de prise en charge sous garantie pour un outil électroportatif peut coûter entre 25 et 80 USD en frais de remplacement et de logistique, ce qui contribue à augmenter le taux de retour. Troisièmement, l'impact sur la réputation de la marque : un taux de retour de 10 % génère des avis négatifs qui peuvent impacter les ventes futures de 15 à 25 %. Quatrièmement, les exigences réglementaires : les marquages CE (UE) et UKCA, ainsi que la certification UL (États-Unis), imposent des processus de contrôle qualité documentés qui vont au-delà de l'inspection finale. Les tests en trois étapes constituent le moyen le plus simple de démontrer la conformité.
Quelle étape de test est la plus prédictive des défaillances sur le terrain pour les outils électriques ?
D'après les données de retour du secteur, le test d'équilibrage dynamique est le plus prédictif des défaillances sur le terrain pour les accessoires d'outillage électroportatif. Environ 45 % des retours sur le terrain concernant les accessoires rotatifs (plateaux de pression, brides, corps d'adaptateur) sont dus à un déséquilibre dynamique : le composant induit des vibrations qui desserrent l'assemblage, endommagent la broche ou provoquent une fatigue de la main de l'utilisateur. Les tests de pression permettent de prédire environ 25 % des retours (fissuration sous charge nominale, déformation permanente sous choc), et les tests de brouillard salin environ 15 % (corrosion altérant la finition de surface et les tolérances dimensionnelles). Les 15 % restants sont imputables à des défauts d'assemblage, des dommages à l'emballage et des erreurs d'utilisation. Un acheteur ne pouvant auditer qu'une seule étape du processus devrait commencer par le test d'équilibrage dynamique.
Un fabricant effectuant des tests en trois étapes est-il toujours plus cher qu'une société commerciale ne procédant qu'à une inspection finale ?
Non, un fabricant effectuant des tests en trois étapes n'est pas toujours plus cher qu'une entreprise de négoce se limitant à l'inspection finale en termes de coût unitaire, mais le coût total de possession est généralement plus avantageux pour le premier. Le prix unitaire d'un composant d'outillage électroportatif testé en trois étapes est généralement de 3 à 8 % supérieur à celui du même composant provenant d'une entreprise de négoce se contentant de l'inspection finale, car le coût des tests est amorti dans le prix unitaire. Cependant, le coût total de possession – qui inclut les taux de retour sur le terrain, les coûts de garantie et l'impact sur la réputation de la marque – est généralement de 10 à 20 % plus avantageux pour le fabricant effectuant les tests en trois étapes sur une période de 12 mois, car le taux de retour sur le terrain est inférieur de 5 à 15 points de pourcentage. Le seuil de rentabilité est généralement atteint entre 6 et 9 mois après le début du programme, après quoi le fabricant effectuant les tests en trois étapes devient l'option la plus économique.