


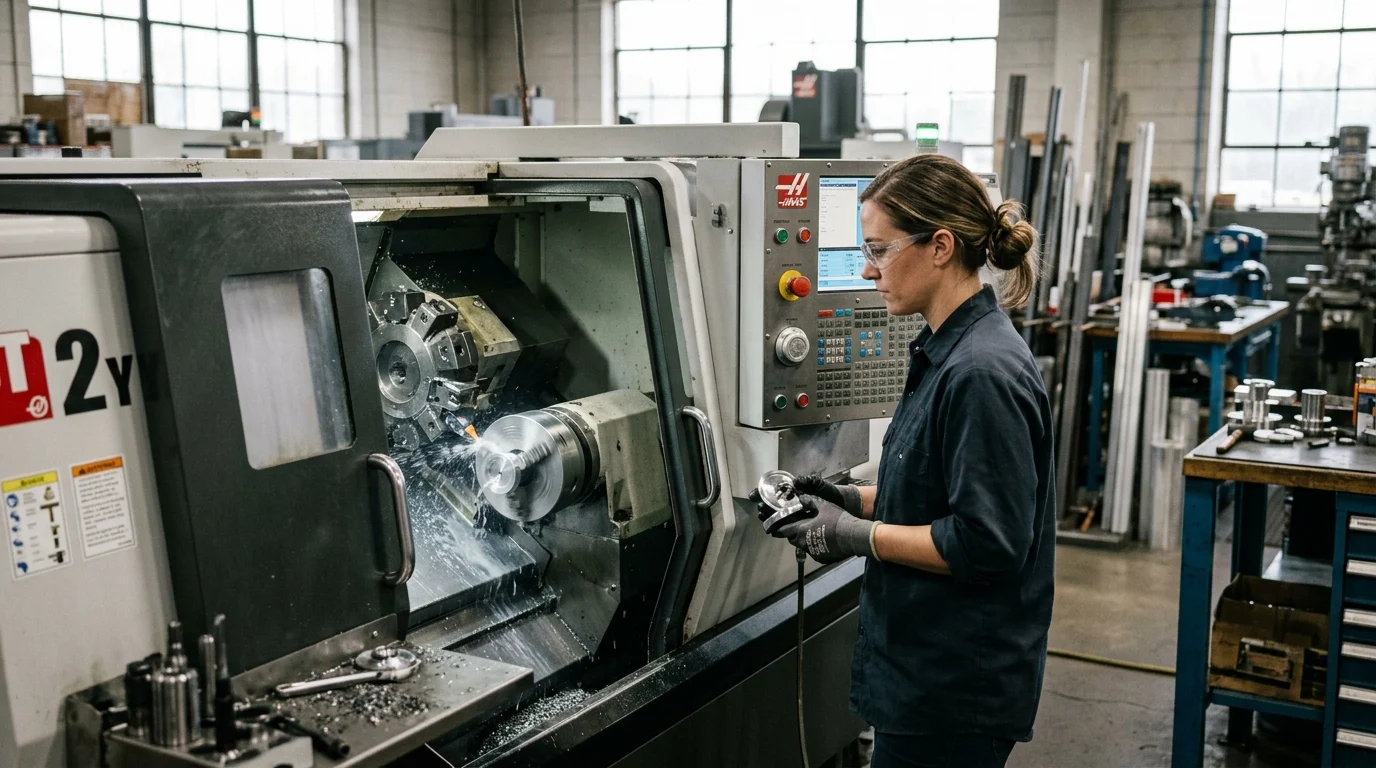
Lorsqu'un accessoire de broyeur tourne à des vitesses industrielles, l'efficacité de l'approvisionnement ne se résume pas à une livraison plus rapide ; elle concerne également la sécurité, l'ajustement et la durabilité constants. Fabrication CNC OEM L'usinage CNC offre aux acheteurs un contrôle plus précis sur les plateaux de pression, les joints de conversion, les disques de polissage, les tampons de cirage, les disques en laine et les adaptateurs pour perceuses électriques, grâce à l'association d'un usinage de précision avec des étapes de formage, de traitement thermique et d'inspection appropriées. Pour les distributeurs, les marques d'outillage et les acheteurs de quincaillerie, il en résulte moins de problèmes d'ajustement, une qualité de lot plus stable et des spécifications plus claires pour l'approvisionnement en grande série. Cet article explique où l'usinage CNC apporte le plus de valeur ajoutée, quelles spécifications les acheteurs doivent définir et comment les systèmes de production modernes contribuent à réduire les défauts et les retards.
Avantages de la fabrication CNC OEM pour les accessoires de meuleuse d'angle
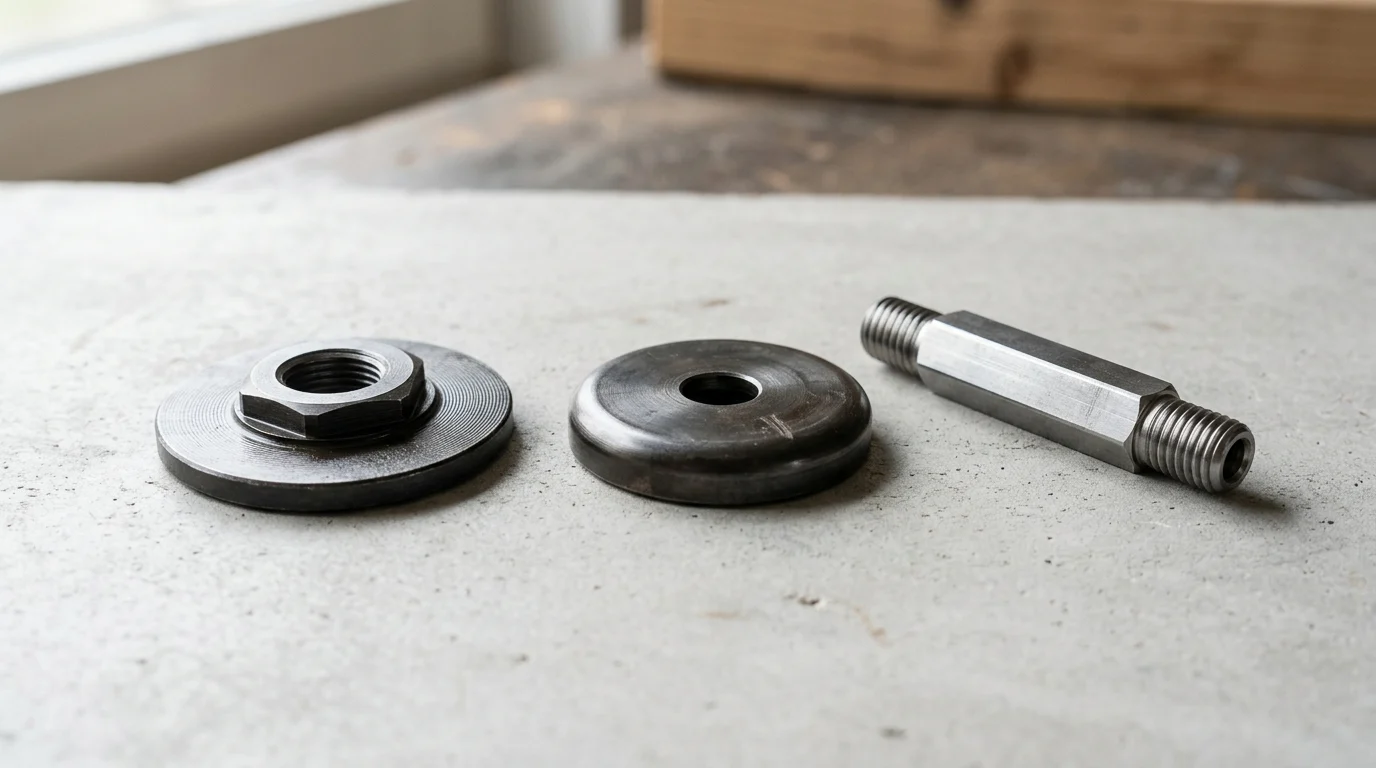
Les outils électriques sont soumis à rude épreuve sur le terrain. Lorsqu'une meuleuse d'angle tourne à plus de 11 000 tr/min, ou qu'une perceuse électrique entraîne un accessoire robuste, les accessoires qui y sont connectés — de plaques de pression Les roues en laine doivent être parfaitement équilibrées et incroyablement résistantes. C'est là qu'intervient la fabrication CNC pour les équipementiers, transformant l'acier brut en composants de précision capables de supporter des contraintes mécaniques intenses sans défaillance.
S’appuyer sur une base industrielle solide permet aux fabricants de repousser les limites de résistance de ces accessoires. En modernisant la chaîne de production grâce à des équipements automatisés, les marques peuvent garantir que chaque plateau de pression, joint de conversion, et roue de polissage Fonctionne en toute sécurité sous de lourdes charges industrielles.
Forgeage, usinage et traitement thermique intégrés
Pour obtenir une pièce durable, il est généralement nécessaire de combiner plusieurs étapes de fabrication plutôt que de se fier à une seule méthode. Le procédé le plus robuste commence par la matière première, se poursuit par le forgeage ou l'emboutissage pour obtenir la forme de base et optimiser la structure granulaire du métal, puis par l'usinage CNC pour garantir des tolérances serrées. Enfin, les pièces subissent un traitement thermique et une finition de surface.
Ce procédé intégré garantit que les solutions de formage des métaux sont non seulement précises dimensionnellement, mais aussi suffisamment robustes pour résister à une utilisation industrielle intensive. En maintenant une étroite liaison entre le forgeage, l'usinage et le traitement thermique au sein de la chaîne d'approvisionnement, les fabricants peuvent contrôler avec précision les propriétés mécaniques du produit final. Il convient toutefois de noter que toutes les pièces ne nécessitent pas l'ensemble de ces procédés ; les éléments de quincaillerie peu sollicités et non rotatifs peuvent être mieux produits par un simple emboutissage ou un forgeage à froid afin d'éviter un surdimensionnement et des coûts excessifs.
Ajustement amélioré pour les plateaux de pression et les pièces connexes
Les plateaux de pression sont les héros méconnus des machines de découpe et des rectifieuses. Un faux-rond, même infime, d'un plateau de pression provoque des vibrations sur l'ensemble de l'outil, entraînant fatigue de l'opérateur et usure prématurée des roulements. Grâce aux procédés CNC avancés, les fabricants peuvent garantir un ajustement parfait pour les spécifications standard telles que les types 100, 125, 150, 180 et 230.
Si vous vous approvisionnez Pièces pour meuleuse d'angleL'exigence d'une telle précision dimensionnelle est non négociable. Un ajustement usiné avec précision garantit le maintien parfait des disques de coupe, des disques de polissage et des disques à meuler, réduisant considérablement le risque de rupture catastrophique à haute vitesse.
Qualité constante pour une production à grand volume
La production en grande série exige une répétabilité absolue. Il importe peu que la première pièce produite soit parfaite si la dix millième pièce échoue au contrôle qualité. Les installations modernes, équipées de parcs allant jusqu'à 40 machines-outils CNC entièrement automatisées, peuvent maintenir des taux de défauts bien inférieurs aux objectifs industriels habituels, tels que 500 ppm (pièces par million), selon la complexité des pièces.
Ce niveau de constance garantit la fluidité des chaînes de production et assure aux utilisateurs finaux un produit fiable à chaque fois. Des instruments de test automatisés, intégrés directement au processus de production, détectent rapidement les écarts microscopiques, assurant ainsi que les commandes en grande série respectent les mêmes normes d'exigence que les prototypes en petite série.
Spécifications clés que les acheteurs doivent définir
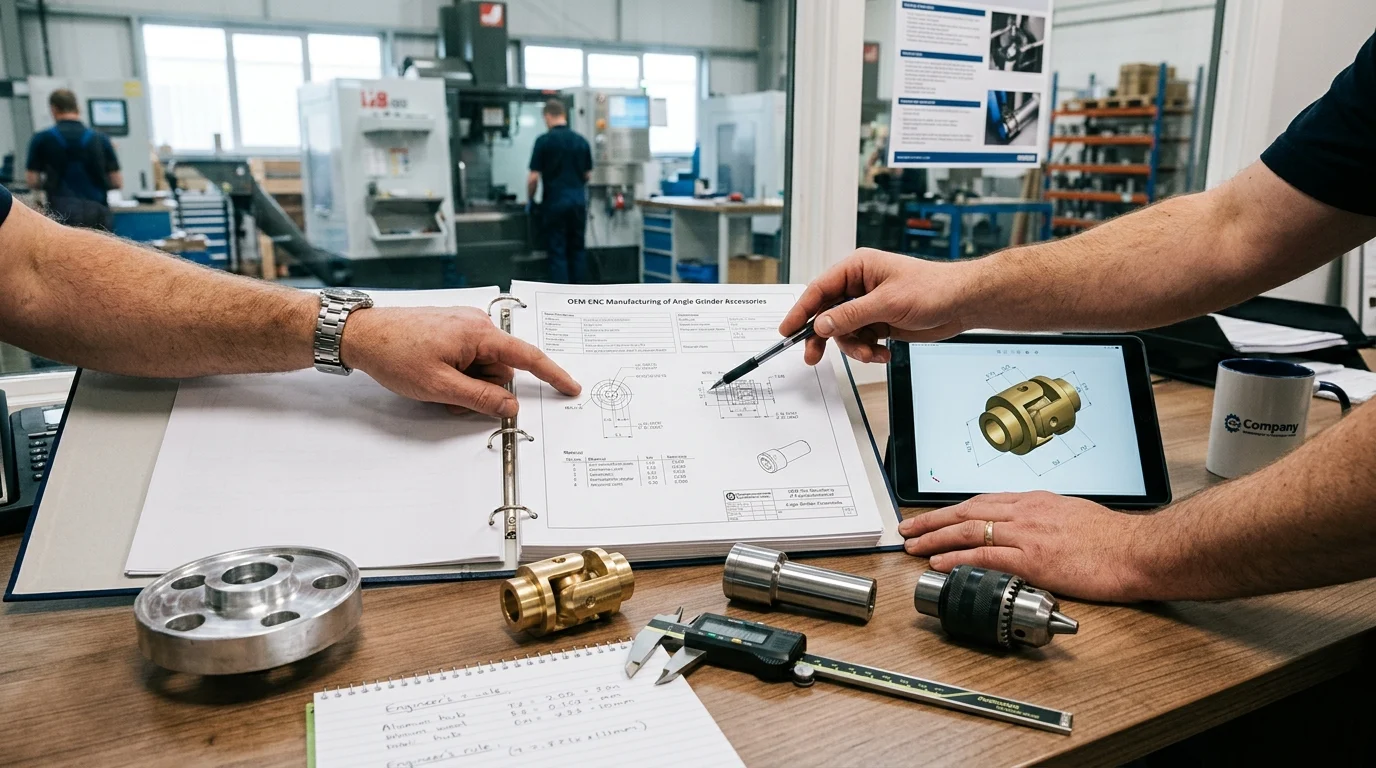
Avant de passer commande, les acheteurs doivent définir précisément les exigences techniques. Des spécifications vagues entraînent inévitablement des attentes déçues, une augmentation progressive des coûts de production et des pièces incompatibles avec l'outil électrique prévu.
L’élaboration préalable d’un dossier technique complet offre au fabricant d’équipement d’origine (OEM) une feuille de route claire, lui permettant d’optimiser la configuration de ses machines et l’achat de matériaux pour votre projet spécifique.
Matériaux, dimensions et tolérances
La précision dimensionnelle est essentielle à la qualité d'un accessoire. Les acheteurs doivent connaître précisément le diamètre extérieur, l'alésage intérieur, les spécifications du filetage et l'épaisseur totale. Pour les équipements rotatifs à grande vitesse, les tolérances dimensionnelles doivent généralement être de l'ordre de ±0,01 mm.
Un jeu inférieur à ces valeurs risque d'entraîner un dangereux jeu lors du fonctionnement. Spécifier ces tolérances strictes dès le départ garantit que le fabricant affectera l'équipement CNC adéquat – plutôt que des tours manuels plus anciens et moins précis – à votre production. Cependant, les acheteurs doivent ajouter des réserves mesurées à leurs plans techniques : une spécification excessive augmente considérablement les coûts. Des tolérances CNC strictes ne devraient être imposées que lorsqu'elles ont un impact direct sur la sécurité, l'ajustement ou le fonctionnement. Pour les composants statiques et peu sollicités, des tolérances plus larges sont souvent parfaitement acceptables.
Options d'acier telles que l'acier 45, l'acier A3 et l'acier à haute teneur en carbone
Le choix de l'acier est déterminant pour la durée de vie d'un produit. On distingue généralement trois principaux types d'acier : l'acier 45#, l'acier A3 et l'acier à haute teneur en carbone. Afin de permettre aux acheteurs internationaux de spécifier précisément leurs besoins, il est utile d'établir une correspondance entre les nuances régionales et les équivalents internationaux.
| Qualité du matériau | Idéal pour | Potentiel de dureté | Profil de coûts |
|---|---|---|---|
| Acier A3 (Q235/SS400) | Plaques de support à faible contrainte, rondelles standard | Faible à moyen | Très économique |
| Acier 45# (C45/1045) | Plaques de pression générales, joints standard | Moyen (HRC 40-45) | Équilibré |
| Haut carbone | Composants soumis à une forte usure, plaques robustes | Élevé (HRC 45-55) | Prime |
Le choix de la nuance d'acier appropriée dépend entièrement du couple et du frottement auxquels la pièce sera soumise. Par exemple, l'acier 45# (C45/1045) est un acier très répandu dans l'industrie, offrant un excellent compromis entre usinabilité et résistance après traitement thermique.
Exigences fonctionnelles pour les pièces de meuleuses d'angle et de machines de découpe
Au-delà des simples dimensions physiques, il faut décrire le fonctionnement concret de la pièce sur le terrain. La pièce de la machine de découpe nécessite-t-elle des traitements de surface spécifiques pour résister à la corrosion en milieu humide ? Un équilibrage dynamique est-il nécessaire pour éviter les vibrations ?
Lors de l'approvisionnement en articles comme Accessoires de polissageLe fait de spécifier l'équilibrage de rotation et la dureté de surface (souvent entre 45 et 50 HRC) garantit un fonctionnement optimal de la roue en laine ou du tampon de polissage, évitant ainsi son usure prématurée sous charge. La communication de ces exigences fonctionnelles permet à l'usine d'optimiser ses procédés de traitement thermique et de finition.
Là où la fabrication CNC apporte le plus de valeur
L'usinage CNC n'est pas qu'un simple terme à la mode dans le secteur manufacturier ; c'est un outil stratégique pour améliorer la qualité à grande échelle. Si les anciennes méthodes manuelles peuvent convenir pour du matériel de base, les méthodes modernes… accessoires pour outils électriques exiger un niveau de précision que seuls les systèmes automatisés peuvent fournir de manière fiable.
En comprenant précisément où la technologie CNC apporte le plus de valeur ajoutée, les acheteurs peuvent prendre des décisions plus éclairées quant aux composants qui nécessitent un usinage de haute qualité et à ceux qui peuvent s'appuyer sur des techniques de formage plus simples.
Usinage CNC automatique pour une précision et une répétabilité optimales
L'usinage CNC automatisé élimine les erreurs humaines. Grâce aux tours multiaxes et aux taraudeuses automatiques, les usines produisent des pièces aux géométries complexes avec une répétabilité exceptionnelle. Cette automatisation permet souvent de réduire considérablement les temps de cycle – parfois de 25 % à 30 % par rapport aux opérations semi-manuelles – selon la conception de la pièce.
Des cycles de production plus courts permettent de réduire les coûts unitaires sans compromettre la qualité. De plus, les machines entièrement automatisées peuvent souvent fonctionner sans intervention humaine pendant certaines phases de production, ce qui augmente considérablement la capacité de production globale de l'usine et raccourcit les délais de livraison pour les commandes en gros.
Points de contrôle qualité pour les pièces filetées et ajustées
Les composants filetés et les assemblages ajustés sont réputés pour les difficultés qu'ils engendrent lors du montage. Une simple bavure ou un pas de filetage incorrect peut rendre inutilisables des pièces entières, pourtant parfaites. La mise en place de contrôles qualité rigoureux à l'aide de calibres de conformité garantit que chaque filetage respecte les normes internationales.
Que vous utilisiez des broyeurs robustes ou des broyeurs délicats, il vous faudra faire face à des situations complexes. Accessoires pour perceuse électriqueIl est crucial de vérifier l'intégrité du filetage à plusieurs étapes de la production. Les centres de taraudage CNC offrent le contrôle précis du couple et du pas nécessaire pour garantir un filetage fluide de chaque accessoire sur la broche porte-outil.
Compromis entre le forgeage et l'usinage CNC
Alors que la section précédente décrivait le processus intégré, il est important de comprendre les compromis spécifiques entre ces méthodes afin d'éviter de surpayer pour une précision inutile. Le choix se résume rarement à une simple question de forgeage. ou L'usinage CNC repose généralement sur le compromis entre coût et précision. Le forgeage et le frappe à froid permettent de déplacer efficacement la matière en grande quantité, tandis que l'usinage CNC assure la précision des dimensions d'assemblage critiques.
| Processus | Fonction principale | Exemples d'équipement | Tolérances typiques |
|---|---|---|---|
| Frappe à froid / Forgeage | Mise en forme rapide quasi-nette, amélioration du flux de grains | Modèles 19b, 24B, 28B, 136, 207 | ±0,1 mm à ±0,5 mm |
| Usinage CNC | Dimensionnement final de précision, filetage, finition | Tours CNC entièrement automatiques, centres de taraudage | ±0,005 mm à ±0,02 mm |
L'utilisation d'une presse à froid ou d'une presse à forger pour la mise en forme initiale permet d'économiser d'importantes quantités de matières premières et de temps d'usinage. La passe CNC suivante garantit un ajustement parfait de la pièce, offrant ainsi le meilleur des deux mondes. Pour les pièces non critiques et peu sollicitées, les acheteurs peuvent choisir de se passer complètement de l'usinage CNC afin de réduire les coûts, en se contentant de l'emboutissage ou du forgeage.
Comment réduire les risques liés à l'approvisionnement et les délais de livraison
Même les pièces usinées avec la plus grande précision sont inutiles si elles sont bloquées pendant le transport ou retardées par des goulets d'étranglement dans la chaîne d'approvisionnement. La gestion des risques liés à l'approvisionnement et l'optimisation de la logistique sont tout aussi importantes que la gestion de la qualité des pièces.
Les acheteurs qui savent comment tirer parti des capacités des équipementiers et des atouts de la production régionale peuvent réduire considérablement leurs délais de livraison et éviter des ruptures de stock coûteuses.
Avantages des pôles industriels matures
S’approvisionner auprès de pôles industriels matures offre un avantage logistique considérable. Ces régions disposent de chaînes d’approvisionnement denses et hautement intégrées où les fournisseurs d’acier brut, les installations de traitement thermique et les ateliers de galvanoplastie sont tous situés à quelques kilomètres les uns des autres.
Cette proximité permet souvent de réduire de plusieurs jours (fréquemment de 5 à 7 jours) le délai de production total par rapport aux chaînes d'approvisionnement dispersées. L'usine n'ayant plus à expédier de pièces à l'autre bout du pays pour un simple traitement de surface, le risque de retards de transport et de pertes de stock diminue considérablement.
Comment évaluer la capacité des fournisseurs
Avant de passer commande, il est essentiel de vérifier si un fournisseur est réellement en mesure de traiter vos volumes. Évaluer sa capacité implique d'aller au-delà des arguments commerciaux et de consulter la liste de ses équipements. Un partenaire OEM fiable devrait disposer de plusieurs dizaines de machines CNC et de presses à froid opérationnelles.
Si votre quantité minimale de commande (QMC) standard se situe entre 5 000 et 10 000 unités, vous avez besoin d'une usine dont la production ne sera pas ralentie par une simple panne de machine. Renseignez-vous sur leur capacité de production mensuelle maximale et sur leur capacité à gérer les pics soudains de volume de commandes.
Mesures pratiques pour prévenir les retards de production
Pour éviter tout retard imprévu, prévoyez des marges de sécurité dans votre commande initiale et soyez extrêmement précis quant aux exigences de finition. L'ambiguïté des spécifications de traitement de surface ou de traitement thermique est la principale cause de retouches et de non-respect des délais de livraison.
Par exemple, si vous avez besoin d'une épaisseur de zingage spécifique de 5 à 8 microns pour empêcher la rouille sur Accessoires d'épilationInscrivez-le clairement dans le contrat. Des exigences claires et quantifiables garantissent que l'usine respecte ses engagements dès la première fois, assurant ainsi le bon déroulement de votre chaîne d'approvisionnement.
Comment choisir le bon partenaire OEM
Trouver un fournisseur est relativement facile ; trouver le bon partenaire de fabrication demande un peu plus de recherche. Il vous faut un fabricant d'équipement d'origine (OEM) qui comprenne parfaitement les exigences spécifiques et élevées du marché des accessoires pour outils électriques.
Un partenariat solide repose sur une communication transparente, des compétences techniques éprouvées et un engagement mutuel à maintenir des normes de qualité strictes pour chaque cycle de production.
Critères de décision relatifs aux processus, à la qualité et aux capacités
Lors de l'évaluation de partenaires potentiels, privilégiez un processus intégré et éprouvé. Un fabricant qui maîtrise le forgeage, l'emboutissage, l'usinage, le traitement thermique et les tests en interne – ou qui, à défaut, les contrôle rigoureusement au niveau local – garantit un contrôle qualité supérieur.
Des capacités avancées constituent également un atout majeur. Parfois, certaines pièces spécifiques requièrent la métallurgie des poudres, un procédé idéal pour créer des composants complexes aux formes précises, comme des engrenages internes ou des raccords autolubrifiants, sans le gaspillage de matière inhérent à l'usinage traditionnel. Un équipementier doté de capacités diversifiées peut adapter la méthode à votre pièce.
Quand choisir un fabricant spécialisé
Les ateliers d'usinage généralistes peuvent fabriquer un disque métallique, mais les fabricants spécialisés maîtrisent les spécificités des outils électriques. Ils savent précisément pourquoi un plateau de pression de type 230 nécessite une intégrité structurelle différente de celle d'un plateau de type 100.
Si vous avez besoin adaptateurs spécialisés ou des aménagements uniques, en collaboration avec un spécialiste dédié Fabricant de joints de conversion Vous bénéficiez ainsi d'une expertise en ingénierie, et pas seulement de temps machine. Les ateliers spécialisés anticipent les défauts de conception et peuvent suggérer des améliorations de matériaux avant même le début de la production.
Liste de vérification finale des achats avant de passer commande
Avant de valider une production en série, effectuez une vérification finale rigoureuse des approvisionnements.
Points clés à retenir
- Spécifiez les tailles de meuleuse telles que 100, 125, 150, 180 et 230 avant de commander pour vous assurer que les plateaux de pression, les disques et les accessoires de polissage s'adaptent en toute sécurité.
- Utilisez l'usinage CNC pour les accessoires rotatifs car même un léger faux-rond peut engendrer des vibrations, de la fatigue chez l'opérateur, une usure des roulements ou une défaillance du disque à haut régime.
- Pour les pièces soumises à de fortes contraintes, privilégiez le forgeage intégré, l'usinage CNC, le traitement thermique et la finition, mais évitez de surdimensionner les composants simples à faible contrainte.
- Demandez aux fournisseurs de définir des plans d'inspection et des objectifs de PPM, en particulier pour les commandes en grand volume où la dix millième pièce doit correspondre à la première.
- Privilégier les partenaires OEM disposant de capacités CNC automatisées et d'équipements de test afin de réduire les retouches, de stabiliser les délais de livraison et d'améliorer la fiabilité de l'approvisionnement.
Foire aux questions
Pourquoi la précision CNC est-elle importante pour les accessoires de meuleuse d'angle ?
Les meuleuses d'angle peuvent atteindre plus de 11 000 tr/min ; par conséquent, de petites erreurs de faux-rond, d'ajustement du filetage ou d'équilibrage peuvent entraîner des vibrations, une usure prématurée des roulements ou un déplacement dangereux du disque. L'usinage CNC permet de garantir la constance des dimensions critiques sur les plateaux de pression, les joints de conversion et les adaptateurs de disque.
Quelles dimensions d'accessoires pour meuleuse d'angle les acheteurs doivent-ils spécifier ?
Les acheteurs doivent définir le type d'outil cible et la taille standard, par exemple 100, 125, 150, 180 ou 230. Ils doivent également confirmer le type de filetage, le diamètre d'alésage, l'épaisseur, la nuance de matériau, la finition de surface et les exigences d'emballage avant de passer une commande OEM.
Quand le forgeage et le traitement thermique sont-ils nécessaires ?
Le forgeage et le traitement thermique sont les procédés les plus adaptés aux pièces rotatives ou soumises à de fortes charges, qui nécessitent résistance, tenue à la fatigue et stabilité de serrage. Pour maîtriser les coûts sans surdimensionnement, on peut produire des pièces plus simples et peu sollicitées par estampage ou frappe à froid.
Comment la production OEM peut-elle améliorer l'efficacité de la chaîne d'approvisionnement ?
La production CNC pour les équipementiers améliore l'efficacité grâce à un usinage répétable, un contrôle automatisé et des processus intégrés tels que le forgeage, l'usinage, le traitement thermique et la finition. Cela réduit les retouches, stabilise les délais de livraison et permet de traiter des commandes importantes avec une qualité constante.
Quel taux de défauts les acheteurs doivent-ils aborder avec les fournisseurs ?
Pour les commandes CNC en grande série, les acheteurs doivent définir des objectifs de qualité mesurables, tels que les limites de défauts par million (PPM), la fréquence d'inspection et les critères d'acceptation. Les lignes de production avancées peuvent viser des taux de défauts inférieurs aux objectifs courants, par exemple 500 PPM, en fonction de la complexité des pièces.