


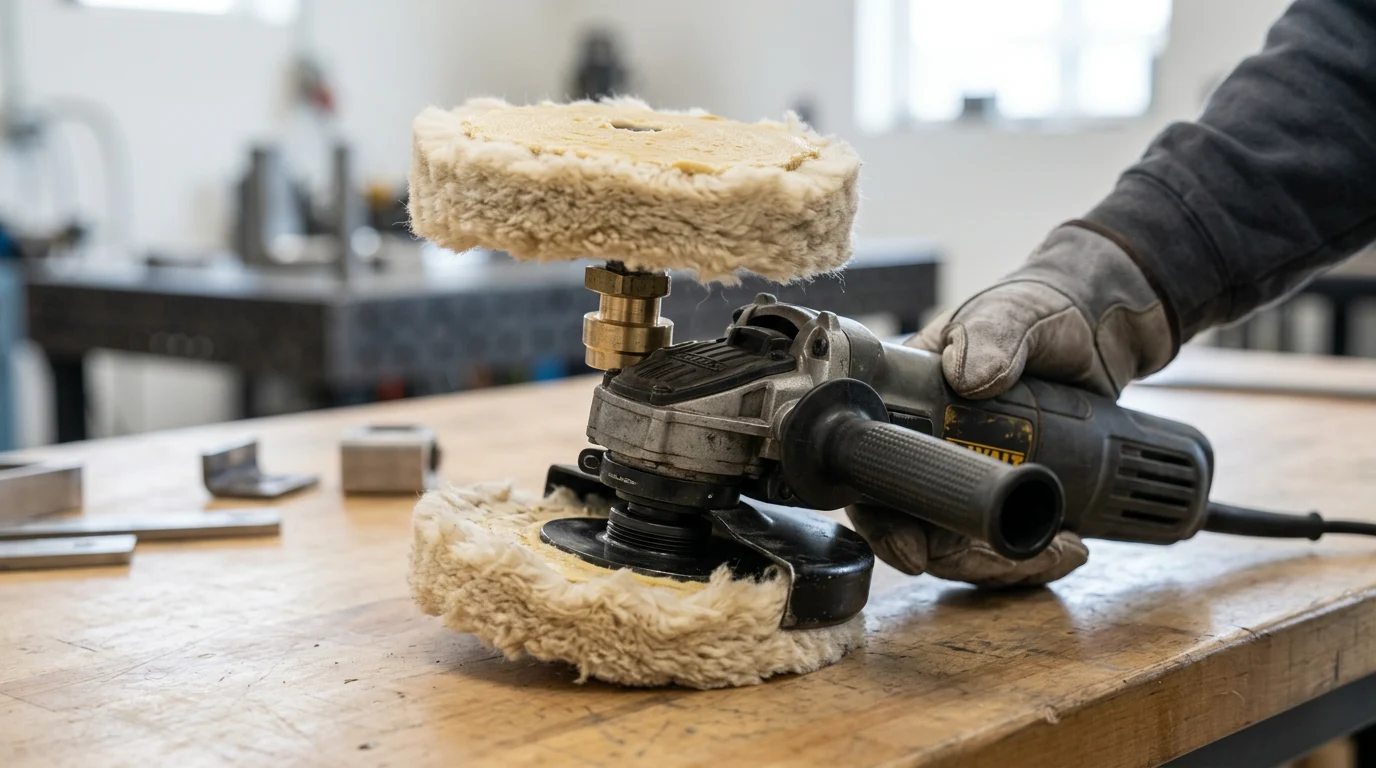
L'efficacité d'une chaîne de finition dépend de la compatibilité de ses outils et consommables. En métallurgie, en réparation automobile et en maintenance d'équipements, les équipes recherchent souvent une seule meule de polissage compatible avec les perceuses et les meuleuses. Or, des filetages incompatibles, une vitesse de rotation excessive et un mauvais ajustement de l'adaptateur peuvent rapidement transformer une simple étape de cirage en un problème de sécurité ou de qualité. Ce guide explique comment les adaptateurs permettent d'utiliser des mandrins de perceuse, des broches de meuleuse et des meules de polissage, en tenant compte des dimensions des filetages, de la compatibilité des tiges, de la résistance des matériaux et des plages de vitesses pratiques. Grâce à ces informations, acheteurs et opérateurs peuvent améliorer l'homogénéité de la finition, prolonger la durée de vie des accessoires et optimiser l'utilisation de leurs outils électroportatifs.
Principes de base des outils de polissage industriels
L'optimisation des procédés de finition industrielle nécessite la bonne combinaison de outils électriques et des abrasifs spécialisés. Lors du passage d'une rectification agressive des métaux à un polissage délicat, la polyvalence opérationnelle devient essentielle. Les installations optimisent souvent leur retour sur investissement en utilisant leur parc d'outils électriques existant pour optimiser leur rendement. roue à laine pour le cirage et le polissage final. Ce changement de méthode de travail nécessite des adaptateurs matériels spécialisés, souvent appelés adaptateurs. joint de conversion—pour assurer une transition harmonieuse entre des interfaces mécaniques incompatibles.
Rôles de la meuleuse d'angle et de la perceuse électrique
Dans la plupart des ateliers de fabrication, les outils de base sont les meuleuses et les perceuses, mais elles fonctionnent à des vitesses de rotation très différentes. meuleuse d'angleLes disques de type 100 ou 125 (diamètre en millimètres, correspondant approximativement à 4 et 5 pouces) sont particulièrement répandus et fonctionnent généralement à des vitesses fixes élevées, de 10 000 à 12 000 tr/min. Idéales pour l’enlèvement rapide de matière, le lissage des soudures et la découpe, ces vitesses sont cependant beaucoup trop élevées pour le cirage avec des roues en laine. une perceuse électrique Elle offre un contrôle de vitesse variable intégré, généralement limité entre 1 500 et 3 000 tr/min. Ce profil de vitesse réduit assure la gestion précise du couple nécessaire à l’application délicate de composés, évitant ainsi que la friction ne brûle le substrat ou ne fasse fondre la cire de manière irrégulière.
Définitions des adaptateurs et des joints de conversion
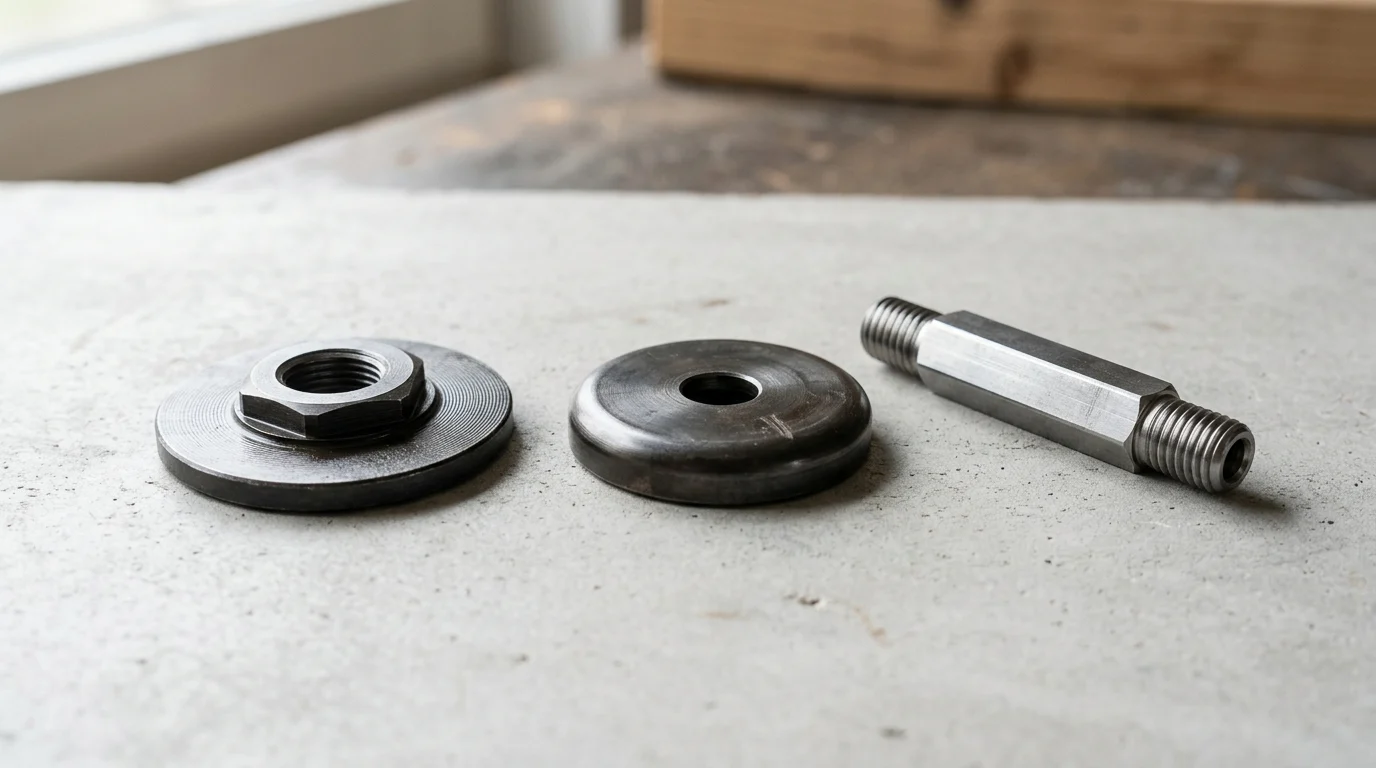
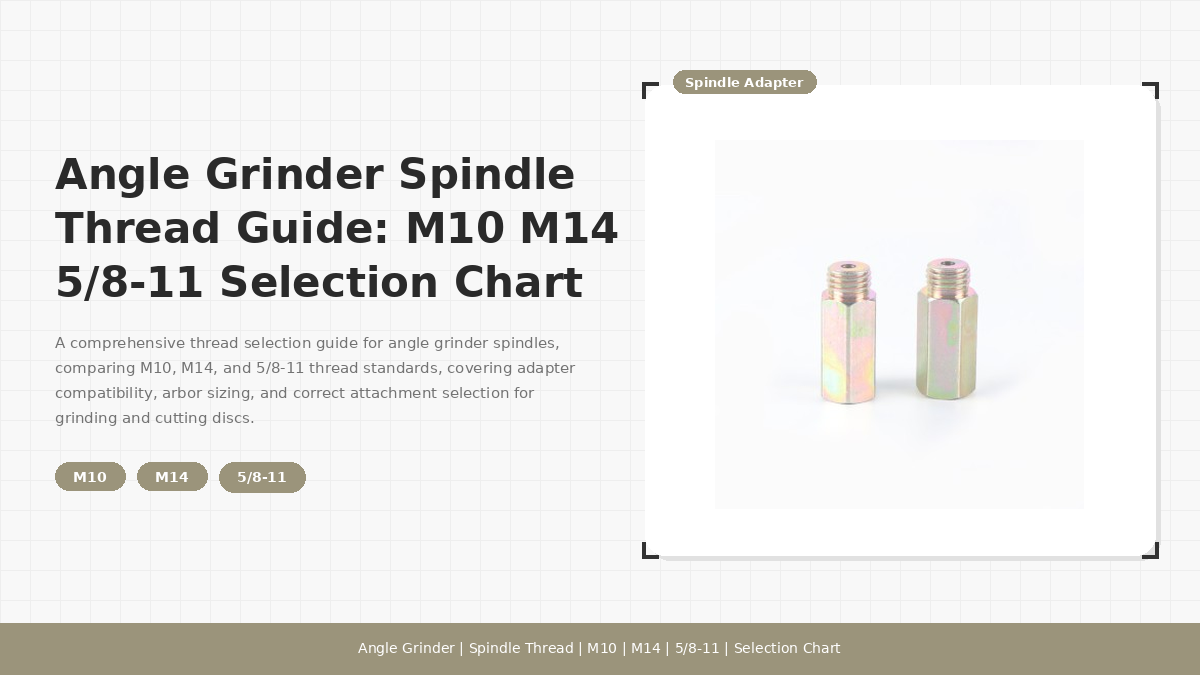
Pour utiliser un seul disque de polissage en laine sur ces différents profils de puissance, les opérateurs s'appuient sur un adaptateur de conception précise. Cet adaptateur sert de liaison mécanique : une extrémité se fixe à l'outil électrique (mandrin de perceuse ou broche de meuleuse, par exemple), tandis que l'autre extrémité maintient fermement le disque de polissage fileté. Fabriqués à partir de matériaux haute résistance comme l'acier mi-dur (GB 45 / SAE 1045) ou l'acier à haute teneur en carbone, ces adaptateurs sont conçus pour résister aux forces de cisaillement rotationnel générées lors d'une utilisation industrielle continue, garantissant ainsi la fixation stable d'un disque de polissage standard pour meuleuse sur une simple perceuse portative.
Spécifications de compatibilité clés
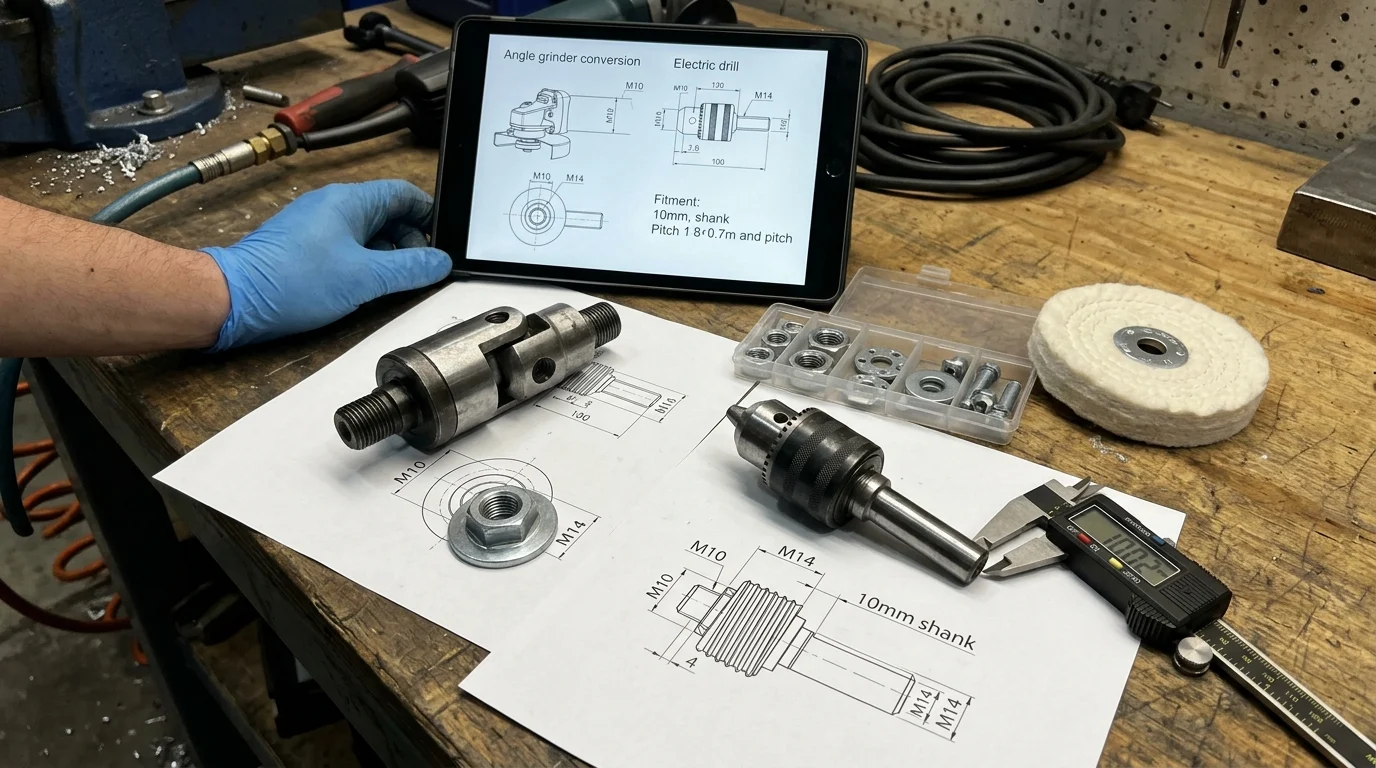
L'évaluation des composants pour les chaînes de montage exige de privilégier une compatibilité mécanique stricte et l'intégrité des matériaux. Un adaptateur mal adapté ou mal usiné endommage non seulement la pièce, mais présente également un grave danger pour la sécurité de l'opérateur en raison des vibrations à haute fréquence et du risque de rupture structurelle catastrophique.
Filetage, arbre et mandrin adaptés
Les dimensions critiques à respecter comprennent le pas de filetage, le diamètre de l'arbre et la capacité du mandrin. Par exemple, une roue à laine filetée M10 nécessite un adaptateur avec un filetage M10 à une extrémité et une tige de 8 ou 10 mm à l'autre pour s'adapter à un mandrin standard. Mandrin de perceuse de 3/8 pouce ou 1/2 pouce. De même, un accessoire de meuleuse de type 125 ou 150 utilisant un filetage M14 nécessite un adaptateur fileté M14 avec une tige correspondante.
| Plateforme d'outils | Interface d'outil | Interface d'adaptateur requise | Plage de régime optimale pour le cirage (nécessite une vitesse variable) |
|---|---|---|---|
| Perceuse électrique standard | Mandrin à mors de 3/8" ou 1/2". | Tige de 8 mm / 10 mm vers filetage M10/M14 | 1 500 - 3 000 |
| Broyeur de type 100 | Broche métrique M10 | Filetage M10 | 1 500 - 2 500 |
| Broyeur type 125/150 | Broche métrique M14 | Filetage M14 | 1 500 - 2 500 |
Limites de vitesse, de couple et de sécurité
Outre l'aptitude physique, les opérateurs doivent respecter scrupuleusement les limites de vitesse, de couple et de sécurité définies par l'outil et l'abrasif. Application de cire avec une roue en laine La vitesse optimale se situe entre 1 500 et 2 500 tr/min environ. Les meuleuses d'angle à vitesse fixe (10 000 à 12 000 tr/min) sont totalement inadaptées au cirage avec des disques de laine ; monter un disque de laine sur une meuleuse à vitesse fixe sans variateur de vitesse externe génère des forces centrifuges susceptibles d'endommager le disque. Les consignes de sécurité exigent le port d'équipements de protection individuelle (EPI) appropriés, l'utilisation d'un carter de protection le cas échéant et le recours à une poignée latérale. De plus, il est impératif de s'assurer d'une longueur de serrage minimale adéquate et de désactiver systématiquement les modes percussion ou embrayage des perceuses avant le polissage. Le disque doit être monté de manière à ce que le sens de rotation serre l'adaptateur, et non l'inverse. Enfin, un écart de concentricité excessif provoquant de fortes oscillations (entraînant une usure prématurée des roulements et des finitions irrégulières), il est conseillé aux acheteurs de vérifier les données de tolérance de faux-rond directement auprès du fournisseur.
Guide d'évaluation des acheteurs
L'approvisionnement en composants fiables exige une évaluation rigoureuse des capacités du fabricant et de sa chaîne d'approvisionnement. Les responsables des achats ne peuvent se permettre de considérer ces adaptateurs comme des produits jetables ; leur défaillance a un impact direct sur la disponibilité de la production, la qualité de la finition de surface et la sécurité des opérateurs en usine.
Étapes d'association des outils
La première étape pour l'approvisionnement en outils en gros consiste à recenser précisément l'inventaire et les besoins d'utilisation de l'atelier. Si un atelier utilise principalement des disques à laine filetés M10 et M14, ainsi que des forets standard, il aura besoin d'une gamme d'adaptateurs M10 et M14 vers queue de 8 ou 10 mm. Lors du choix du type de queue, il est important de noter que les queues hexagonales limitent la rotation et le glissement du mandrin sous un couple de polissage élevé, à condition que ce dernier soit compatible. À l'inverse, les queues cylindriques lisses offrent généralement une meilleure concentricité. Les opérateurs doivent adapter précisément le diamètre de la queue à la capacité du mandrin et appliquer une force de serrage adéquate. Lors de la planification de la chaîne d'approvisionnement, les quantités minimales de commande (QMC) et les délais de livraison pour les variantes en acier trempé sur mesure peuvent varier considérablement ; les acheteurs doivent vérifier ces informations directement auprès du fournisseur.
Liste de contrôle des capacités des fournisseurs
Pour garantir la constance de la qualité sur des milliers d'unités, les acheteurs doivent faire la distinction entre les adaptateurs bon marché et les composants de précision. Au lieu de se fier à des affirmations vagues concernant les machines de pointe, ils doivent exiger une liste de contrôle concrète et adaptée à leurs besoins, comprenant les documents et les inspections requis. Les fournisseurs fiables doivent fournir des certificats de matériaux, des rapports de contrôle dimensionnel et la documentation relative aux traitements thermiques pour des matériaux comme l'acier mi-dur (par exemple, SAE 1045). L'audit des opérations secondaires est également crucial ; les acheteurs doivent exiger les tolérances de faux-rond pour s'assurer que les filetages restent parfaitement serrés et éviter tout jeu. La vérification de l'ensemble du processus est essentielle : elle doit inclure un usinage de précision, un traitement thermique approprié, etc. traitement de surface pour la prévention de la rouilleet des tests finaux rigoureux afin de maintenir de faibles taux de défauts.
Points clés à retenir
- Utilisez un variateur de vitesse pour le cirage des roues en laine, en visant environ 1 500 à 3 000 tr/min afin de réduire l’accumulation de chaleur et d’éviter une application de cire irrégulière.
- Faites correspondre le filetage de l'adaptateur à l'accessoire, par exemple M10 pour de nombreuses configurations de broyeurs de type 100 et M14 pour les accessoires courants de type 125 ou de type 150.
- Sélectionnez une tige d'adaptation qui s'adapte bien au mandrin de la perceuse, généralement de 8 mm ou 10 mm pour les systèmes de mandrin de 3/8 pouce ou 1/2 pouce.
- Évitez d'utiliser des meules en laine sur des meuleuses d'angle à vitesse fixe fonctionnant à 10 000–12 000 tr/min, car cette vitesse est généralement trop élevée pour un polissage en toute sécurité.
- Choisissez des joints de conversion fabriqués à partir de matériaux en acier au carbone résistant, tels que GB 45 ou SAE 1045, pour améliorer la durabilité sous les forces de cisaillement rotationnel.
- Avant toute utilisation en production, inspectez l'ajustement de l'adaptateur, l'équilibrage du patin et l'engagement du filetage afin de réduire les vibrations, les défauts de la pièce et les risques pour la sécurité de l'opérateur.
Foire aux questions
Quel est le rôle d'un joint de conversion dans le polissage des roues en laine ?
Un joint de conversion relie l'interface d'un outil électrique, tel qu'un mandrin de perceuse ou une broche de meuleuse, à une roue en laine filetée afin que le patin tourne en toute sécurité avec un minimum de jeu.
Puis-je utiliser une meuleuse d'angle pour cirer une roue en laine ?
Oui, mais uniquement avec un contrôle de vitesse adapté. Les meuleuses d'angle standard fonctionnent souvent à 10 000–12 000 tr/min, ce qui est trop rapide pour le cirage et peut brûler la surface ou endommager le plateau.
Quelle plage de régime moteur est optimale pour le cirage des roues en laine ?
La plupart des cireuses industrielles à roue de laine fonctionnent mieux autour de 1 500 à 3 000 tr/min, avec une plage de 1 500 à 2 500 tr/min préférée pour les configurations à meuleuse prenant en charge la vitesse variable.
Comment choisir la bonne taille de filetage pour l'adaptateur ?
Choisissez l'adaptateur adapté au filetage de la meule à laine et à l'interface de l'outil. Les adaptateurs courants sont M10 pour les accessoires de type 100 et M14 pour les accessoires de meuleuse de type 125 ou 150.
Pourquoi les matériaux des adaptateurs sont-ils importants ?
Les adaptateurs fabriqués à partir d'acier à teneur moyenne en carbone tel que le SAE 1045 ou d'acier à haute teneur en carbone résistent mieux aux forces de cisaillement, aux vibrations et à l'usure lors du polissage industriel continu.