


Conformado en frío frente a torneado CNC para elementos de fijación: matriz de tolerancias y costes
Para un comprador OEM de sujetadores que decide entre el conformado en frío y el torneado CNC, la pregunta rara vez es qué proceso es "mejor". Se trata de qué proceso se ajusta a su clase de tolerancia, nivel de volumen y categoría de sujetador, y dónde se encuentran los puntos de transición. Aquí presentamos la matriz de decisión de 6 categorías × 2 procesos × 3 volúmenes que utilizamos en nuestras propias respuestas a solicitudes de cotización, además de los límites mecánicos del conformado en frío que obligan a cambiar al torneado CNC (o a un híbrido de ambos), extraídos de nuestra comparación de procesos del primer trimestre de 2025 y los estándares de abastecimiento SAE J429 / DIN 933 / GB/T 5783.
- El proceso de conformado en frío da forma a la pieza en 1-3 pasadas de matriz a una velocidad de 100-300 piezas por minuto.El torneado CNC elimina material a un ritmo de 5 a 20 piezas por minuto. La diferencia en el tiempo de ciclo es el principal factor que influye en el costo a gran escala.
- El conformado en frío alcanza la norma ISO 2768-m o 2768-c en las características conformadas.El torneado CNC alcanza los 2768-f o grado de precisión. La cuestión de la adquisición radica en la tolerancia correcta en la característica correcta.
- A partir de 10.000 unidades, el conformado en frío resulta más rentable en términos de coste unitario. Para cualquier geometría que pueda formar; en unidades de 1000 unidades o menos, el torneado CNC gana porque el costo del troquel de forjado en frío debe amortizarse.
- El rendimiento del material es el segundo factor de coste más importante.: conformado en frío al 95 % o más frente al torneado CNC al 30-60 % en pernos hexagonales: esa diferencia en el rendimiento se traduce directamente en el coste del material por pieza.
- Para la mayoría de las categorías de sujetadores, la respuesta correcta es un híbrido.El conformado en frío da forma a la pieza en bruto, el laminado de roscas le da el acabado final, y el torneado de acabado CNC permite alcanzar las características de tolerancia ajustada que el conformado por sí solo no puede lograr.
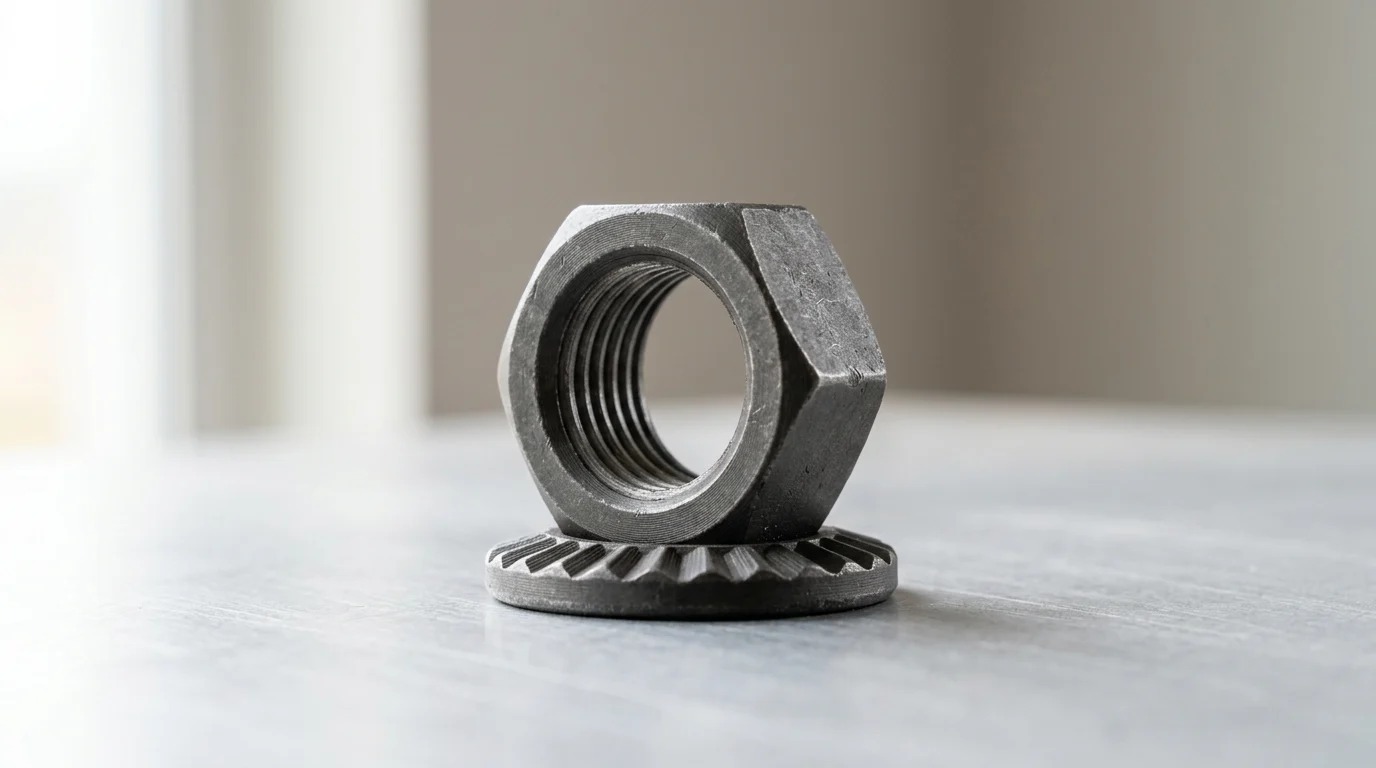
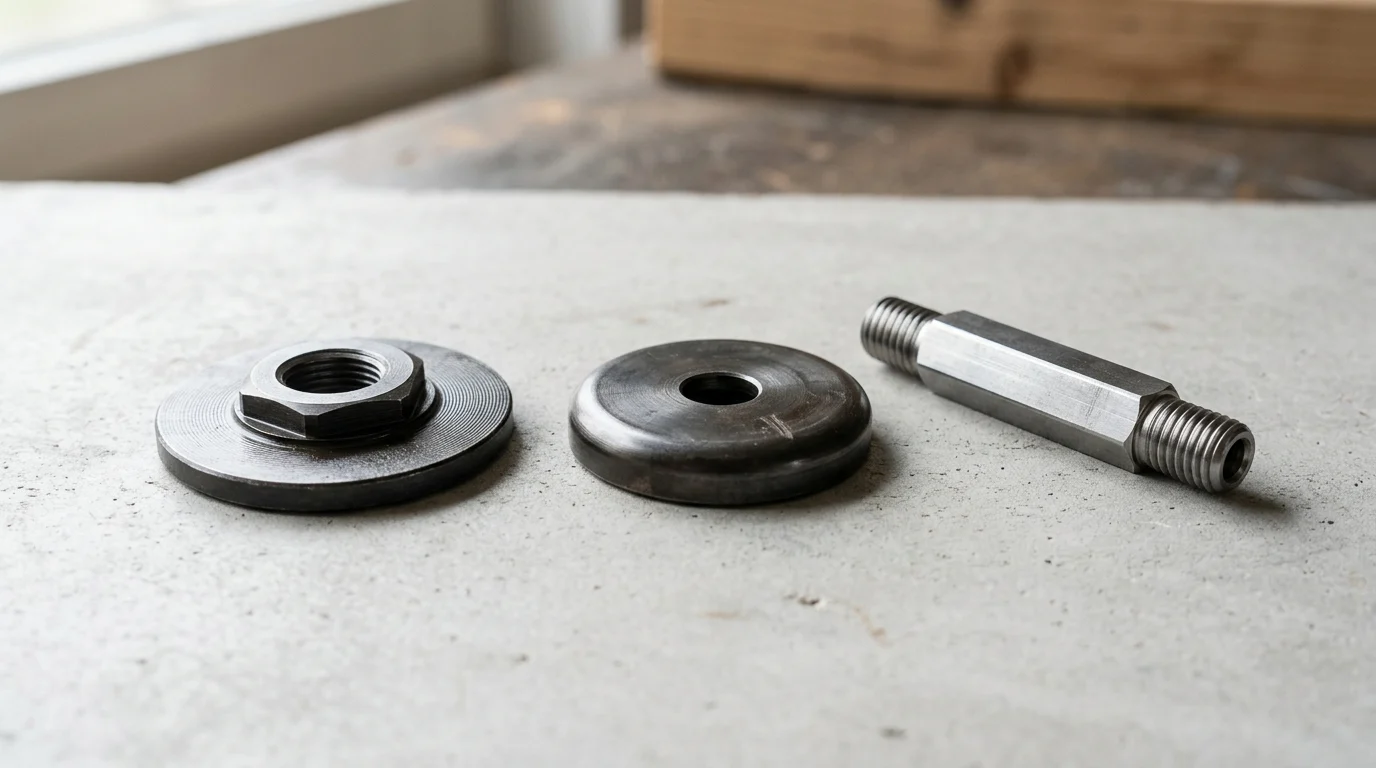
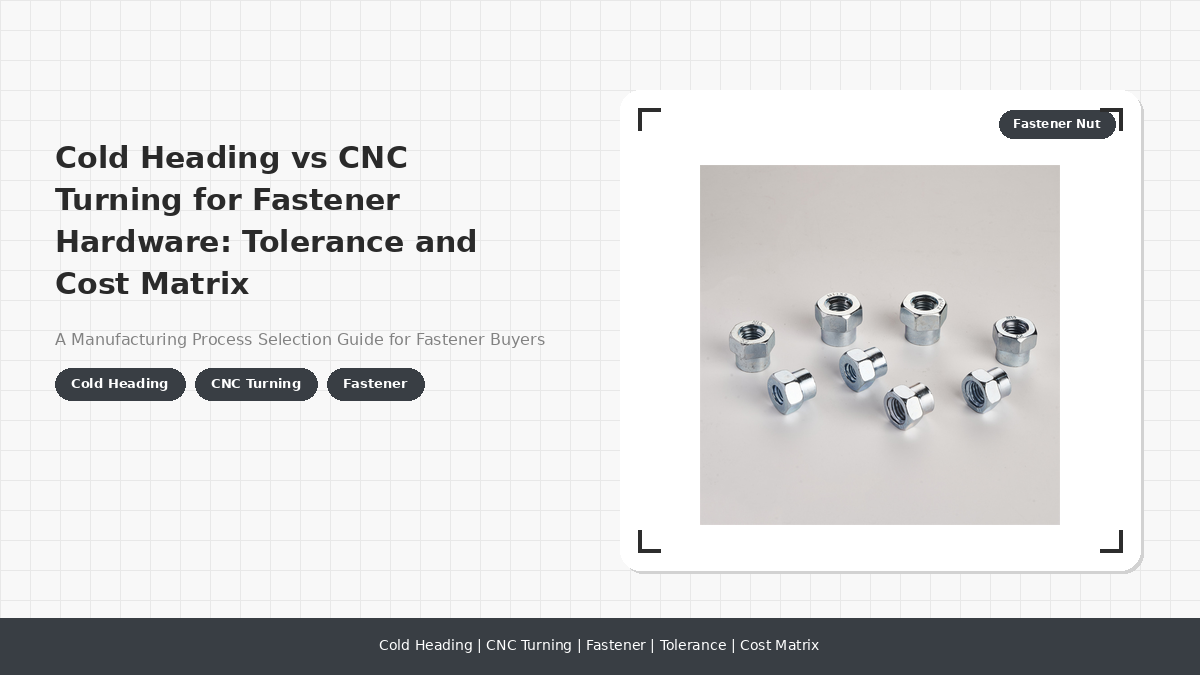
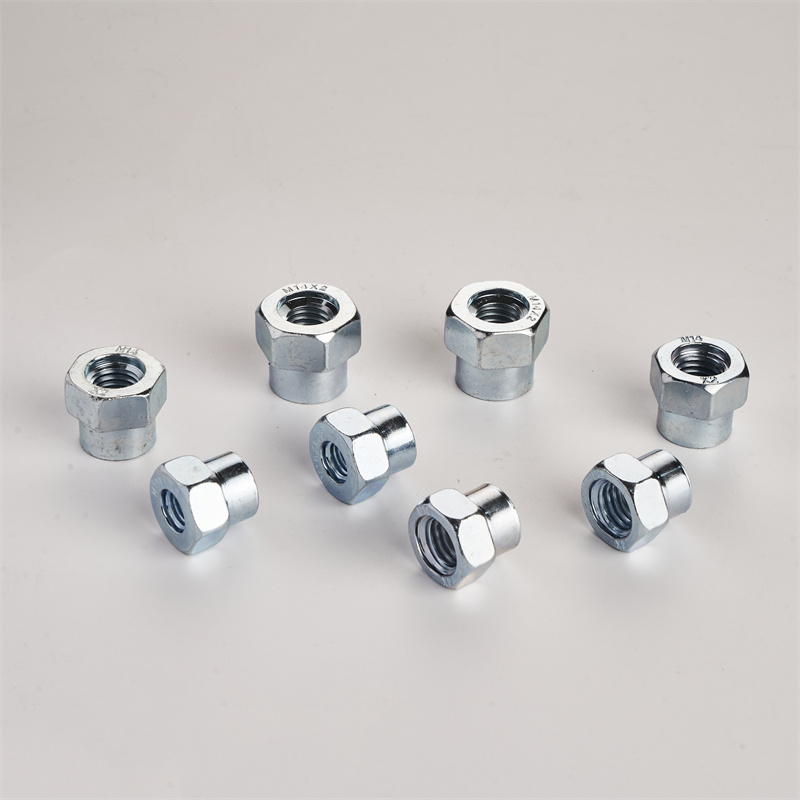 Tuerca hexagonal de bloqueo Gulin para husillo de amoladora angular: el elemento de fijación conformado en frío y laminado de roscas al que se hace referencia en la matriz de tolerancias y costes de este artículo.
Qué significan realmente "conformado en frío" y "torneado CNC" para un elemento de fijación (y por qué la clase de tolerancia determina la decisión).
Un sujetador producto de tuercas de bloqueo hexagonales La página podría mostrar un solo "material" y una sola "tolerancia" sin especificar el proceso de fabricación. El proceso es importante porque determina el límite máximo de la tolerancia, el precio unitario mínimo y la cantidad mínima de pedido (MOQ) práctica para el producto. Dirección fría Es un proceso de conformado de plástico en frío de alta velocidad: una bobina de alambre de acero se introduce en una matriz de varias estaciones y un punzón da forma a la pieza en 1-3 pasadas de la matriz a una velocidad de 100-300 piezas por minuto. Torneado CNC Es un proceso sustractivo: una barra de acero se introduce en un torno y una herramienta de corte elimina material para dar forma a la pieza a un ritmo de 5 a 20 piezas por minuto.
Ambos procesos permiten fabricar tornillos de cabeza hexagonal con las especificaciones requeridas; ambos se utilizan ampliamente en la producción comercial de fijaciones. La cuestión no radica en si un proceso cumple con el requisito, sino en cuál ofrece la mejor solución económica para el volumen de producción y la tolerancia del producto. La clase de tolerancia influye en la decisión más que cualquier otro factor individual., porque la norma ISO 2768 (la norma general de tolerancia para piezas mecanizadas y conformadas) establece cuatro clases: fina (f), media (m), gruesa (c) y muy gruesa (v), y la clase de tolerancia alcanzable en las características conformadas difiere según el proceso.
6 categorías de sujetadores × 2 procesos: ¿Qué formato se ajusta a cada uno?
Seis categorías comunes de elementos de fijación que un comprador B2B especificará, con el proceso que mejor se adapte a cada una:
| Categoría de sujetadores | Ajuste de cabeza fría | Ajuste de torneado CNC | Proceso predeterminado |
|---|---|---|---|
| Tornillo de cabeza hexagonal (DIN 933 / GB/T 5783 / ASME B18.2.1) | Fuerte | Lento al volumen | Conformado en frío + laminado de hilo |
| Tornillo de cabeza cilíndrica con hexágono interior (DIN 912 / ISO 4762) | Fuerte | Lento al volumen | Forjado en frío + fresado de cavidad hexagonal |
| Tuerca hexagonal (DIN 934 / ISO 4032) | Fuerte | No es económico | Cabezado en frío + golpeteo |
| Arandela plana (DIN 125 / ISO 7089) | Fuerte | No es económico | Estampado en frío (matriz de estampado) |
| Pasador (ISO 2338 / DIN 6325) | Limitado a L/D ≤5 | Fuerte | Torneado CNC (rectitud crítica) |
| Adaptador de brida personalizado (basado en planos) | Condicional | Fuerte | Torneado CNC + perforación secundaria |
El patrón es el siguiente: el conformado en frío resulta ventajoso en las categorías de elementos de fijación formados en una sola operación (tornillo hexagonal, tuerca hexagonal, arandela plana), donde la cabeza y el cuerpo comparten una simetría rotacional. El torneado CNC resulta ventajoso en las categorías de relación de aspecto larga (pasador) y asimétricas (adaptador de brida personalizado), donde la complejidad de la matriz de conformado en frío o el control del flujo de material se convierten en el factor limitante. La fila de adaptadores de brida personalizados es la que un comprador de sujetadores suele elegir mal., porque a primera vista el dibujo parece un miembro de la familia de los tornillos hexagonales.
Compatibilidad con la clase de tolerancia ISO 2768: mK, cK, fK, precisión
Las cuatro clases de tolerancia de la norma ISO 2768 —fina (f), media (m), gruesa (c) y muy gruesa (v)— definen la desviación dimensional aceptable en las dimensiones lineales. La clase de tolerancia alcanzable difiere notablemente según el proceso en la formado Características de un sujetador:
| Clase de tolerancia ISO 2768 | Desviación lineal típica (mm, pieza M8) | Forjado en frío en la geometría de la cabeza | Torneado CNC en todas las funciones |
|---|---|---|---|
| Multa (f) | ±0,1 mm | Limitado (con acuñación) | Realizable |
| Mediano (m) | ±0,2 mm | Estándar | Realizable |
| Grueso (c) | ±0,5 mm | Estándar | Realizable |
| Muy grueso (v) | ±1,0 mm | Estándar | Realizable |
La forma correcta de leer la tabla es por característica, no por pieza. Para la geometría de la cabeza Para un perno hexagonal (dimensiones entre caras, altura de la cabeza, radio de la esquina), el conformado en frío con un proceso de acuñado cumple con la norma ISO 2768-f. En el caso del vástago roscado, el conformado en frío da forma a la pieza en bruto sin rosca, y posteriormente se lamina la rosca hasta obtener un ajuste de 6g/6h según la norma ISO 898-1, que es más fino que el de la norma ISO 2768-f para el acoplamiento roscado. Para elementos de relación de aspecto larga (pasador de centrado, adaptador personalizado)El conformado en frío no permite mantener la rectitud ni la redondez; el torneado CNC es el proceso adecuado. La especificación que debe indicarse en el plano es la tolerancia más estricta para cada característica por separado, no una única clase ISO 2768 para toda la pieza.
Coste unitario para 10.000 / 100.000 / 1.000.000 de unidades: Matriz de costes 6×2×3 para la adquisición
Para un comprador de elementos de fijación que elabora un presupuesto plurianual, la comparación relevante es el coste unitario en el nivel de volumen real de la referencia (SKU). No publicamos los precios de lista en el sitio web. Dado que varía según la región, el acabado y el volumen del pedido, el marco que se muestra a continuación es un índice relativo de costo unitario con el conformado en frío de un perno hexagonal estándar M8 a 100.000 ciclos establecido en 100 como referencia.
| Nivel de volumen | Índice de costes de conformado en frío (tornillo hexagonal M8) | Índice de costes de torneado CNC (tornillo hexagonal M8) | Ganador del proceso |
|---|---|---|---|
| Producción de 10.000 unidades | 140 (amortización del troquel) | 180 (ciclo completo) | Dirección fría |
| 100.000 unidades en funcionamiento | 100 (referencia) | 175 (ligera ganancia de ciclo) | Dirección fría |
| Ejecución de 1 millón de unidades | 75 (descuento por volumen) | 170 (sin curva de aprendizaje) | Dirección fría |
El punto de inflexión para un tornillo hexagonal M8 supera ampliamente el millón de unidades; el conformado en frío resulta más rentable en cualquier volumen donde se pueda amortizar el troquel. El punto de equilibrio para el conformado en frío se sitúa entre 5000 y 10 000 unidades por número de pieza (dependiendo de la complejidad del troquel); por debajo de ese volumen, el torneado CNC es la mejor opción. La diferencia en el costo unitario se amplía con el rendimiento del material.El conformado en frío alcanza un aprovechamiento del material superior al 95 % frente al torneado CNC, que lo sitúa entre el 30 % y el 60 % en un perno hexagonal, lo que se traduce directamente en un mayor coste de material por pieza. Para los compradores que pagan según el coste de entrega, el coste del flete es similar en ambos procesos; la diferencia radica en el coste de fabricación por pieza.
Límites mecánicos del conformado en frío: Cuando el endurecimiento por deformación obliga a cambiar al torneado
El conformado en frío tiene limitaciones mecánicas reales que un comprador de elementos de fijación debe comprender antes de especificar un proceso. El primer límite es el endurecimiento por deformación del material.El acero inoxidable austenítico (304, 316) se endurece por deformación en frío; la fuerza de la matriz para un perno hexagonal M8 de acero inoxidable 304 es aproximadamente 1,5 a 2 veces mayor que la fuerza para la misma pieza en acero al carbono 1018. La mayoría de las líneas de conformado en frío están diseñadas para acero inoxidable hasta M16 con geometría moderada; más allá de eso, el tonelaje de prensa requerido exige equipos de conformado en frío especializados. El segundo límite es la geometría.: roscas internas profundas que sobrepasan el punto medio de la pieza, ejes largos de paredes delgadas con una relación L/D superior a 8 y sujetadores muy pequeños inferiores a M3 donde la resistencia de la matriz limita el conformado en frío. El tercer límite es el tamaño de la pieza.Para fijaciones de gran tamaño, superiores a M24, la capacidad de la prensa es el factor limitante. En el caso de fijaciones superiores a M24 en acero inoxidable 304/316, el torneado CNC o el conformado en caliente suelen ser la solución adecuada. Categoría de placa de presión para amoladora angular Se basa en ambos procesos: el cuerpo se mecaniza en frío para obtener resistencia al flujo de grano, y el orificio del husillo se tornea para que encaje con los estándares de husillo M10/M14/5/8-11.
Matriz de decisión del comprador: Tolerancia × Volumen × Categoría
Resumiendo el marco, esta es la matriz de decisiones que un equipo de abastecimiento de fabricantes de equipos originales (OEM) de sujetadores debe seguir en la etapa de solicitud de cotización (RFQ):
| Señal del comprador | Proceso predeterminado | Por qué |
|---|---|---|
| Nivel de volumen inferior a 5000 unidades por SKU | Torneado CNC | El troquel de forjado en frío no se puede amortizar por debajo de este nivel. |
| Nivel de volumen: 5K-10K unidades por SKU | Troquelado en frío (de una sola matriz) | La amortización funciona en este nivel. |
| Nivel de volumen superior a 100.000 unidades por SKU | Conformado en frío (multimatriz) | El conformado en frío con múltiples matrices maximiza el tiempo de ciclo y el rendimiento. |
| Clase de tolerancia ISO 2768-f en una característica de relación de aspecto larga. | Torneado CNC | El conformado en frío no puede mantener la rectitud ni la redondez. |
| Geometría estándar de pernos, tuercas y arandelas | Conformado en frío + laminado de hilo | Mejor rentabilidad por unidad en cualquier volumen superior a 5000 unidades. |
| Adaptador de brida personalizado o geometría asimétrica | Torneado CNC | El coste de la matriz de conformado en frío es prohibitivo para piezas asimétricas. |
| Acero inoxidable 304/316 por encima de M16 | Torneado CNC o remachado en caliente | Límite de endurecimiento por deformación en frío en acero inoxidable austenítico |
| Tolerancia de rosca más ajustada que 6g/6h | Fresado de roscas CNC | El laminado de roscas no puede alcanzar la tolerancia de grado aeroespacial de 4 g/4 h. |
Para la mayoría de las categorías de sujetadores estándar (tornillo hexagonal, tuerca hexagonal, arandela plana), la respuesta es el conformado en frío. Para características de relación de aspecto larga (pasador de centrado, adaptador personalizado) y trabajos de series cortas/prototipos, la respuesta es el torneado CNC. Para la producción en volumen de sujetadores estructurales a SAE J429 En cuanto a las especificaciones de propiedades mecánicas, la respuesta suele ser un método híbrido: el forjado en frío da forma al perfil inicial, el laminado de roscas le da el acabado final y el torneado CNC permite alcanzar las características de tolerancia ajustada que el forjado por sí solo no puede lograr.
6 errores comunes al especificar el proceso de fabricación de sujetadores (y cómo evitarlos)
- Especificar una única clase ISO 2768 para toda la pieza. Especifique la clase de tolerancia por cada característica (cabeza, vástago o rosca); la combinación de una cabeza de clase F con una rosca de calibre 6 en un perno hexagonal es estándar y ahorra costos.
- Citando el proceso de mecanizado en frío para una geometría personalizada que, según el fabricante de troqueles, requiere un troquel progresivo de 3 estaciones. Los troqueles progresivos multiestación multiplican el coste del troquel entre 2 y 4 veces; el torneado CNC puede resultar más económico incluso a gran escala.
- En el presupuesto de conformado en frío, se olvidó incluir el costo de la matriz de laminado de roscas. El laminado de roscas es una operación independiente que requiere su propia matriz; el presupuesto para el conformado en frío está incompleto sin incluirlo.
- Especificar acero inoxidable 304 conformado en frío por encima de M16 sin confirmar el tonelaje de la prensa. El endurecimiento por deformación en el acero inoxidable 304 por encima de M16 a menudo supera los límites de tonelaje de la prensa; cambie al torneado CNC o al recalcado en caliente.
- Tratar el "tornillo hexagonal M8" como una sola referencia (SKU) para todos los proveedores. La clase de tolerancia, el marcado de la cabeza y el acabado varían entre proveedores; especifique según el plano y la especificación, no según el tamaño nominal.
- Ignorar la interacción del tratamiento superficial con el conformado en frío. Las piezas conformadas en frío tienen una capa superficial endurecida por deformación; algunos tratamientos superficiales (galvanoplastia) se adhieren de forma diferente que en una superficie torneada; especificar y probar.
Preguntas frecuentes: Conformado en frío vs. Torneado CNC: Preguntas frecuentes de los compradores de fijaciones
¿Es posible alcanzar la tolerancia ISO 2768-f (fina) en el conformado en frío de un perno hexagonal?
En las dimensiones externas estándar de cabeza hexagonal (dimensiones entre caras, altura de la cabeza, radios de las esquinas), sí: el forjado en frío con un acabado de acuñado suele alcanzar la norma ISO 2768-f en la geometría de la cabeza. En el vástago roscado, no: el forjado en frío da forma a la pieza en bruto sin roscar, y la rosca se lamina posteriormente. Las roscas laminadas suelen alcanzar una tolerancia de 6g/6h según la norma ISO 898-1, que es más fina que la ISO 2768-f para el acoplamiento roscado. La clave está en especificar la tolerancia correcta para cada característica: ISO 2768 para la cabeza e ISO 898 para la rosca.
¿Por qué el conformado en frío es más económico que el torneado CNC en grandes volúmenes?
El conformado en frío crea un sujetador a partir de una sola bobina de alambre en 1 a 3 pasadas de matriz a una velocidad de 100 a 300 piezas por minuto; la utilización del material suele ser superior al 95 %. El torneado CNC elimina material para formar un sujetador a una velocidad de 5 a 20 piezas por minuto a partir de barras; la utilización del material se reduce a entre el 30 % y el 60 % en los sujetadores torneados, dependiendo de la geometría. La diferencia en el tiempo de ciclo y el rendimiento del material es el principal factor determinante del costo. A partir de 10 000 unidades, el conformado en frío resulta más rentable en términos de costo unitario para cualquier geometría que pueda conformar. A partir de 1000 unidades, el torneado CNC resulta más rentable porque el conformado en frío requiere un juego de matrices personalizado que debe amortizarse a lo largo de la producción.
¿Cuándo es mejor el torneado CNC que el forjado en frío en un proyecto de fijación?
El torneado CNC supera al forjado en frío cuando la geometría presenta características que este último no puede producir: roscas internas profundas que sobrepasan el punto medio de la pieza, ejes largos de paredes delgadas (relación L/D superior a 8), sujetadores muy pequeños inferiores a M3 donde la resistencia de la matriz limita el forjado en frío, sujetadores muy grandes superiores a M24 donde la capacidad de la prensa es el cuello de botella, materiales endurecibles por deformación como el acero inoxidable 301/304 con reducciones elevadas, y piezas de series cortas por debajo del umbral de amortización de la matriz de forjado en frío (normalmente menos de 1000 unidades por número de pieza). El torneado CNC también es la solución adecuada para prototipos y muestras de lotes pequeños.
¿Funciona el conformado en frío en fijaciones de acero inoxidable?
Sí, pero con salvedades. El acero inoxidable austenítico (304, 316) se endurece por deformación en frío; la fuerza de la matriz para un perno hexagonal M8 de acero inoxidable 304 es aproximadamente 1,5-2,0 veces mayor que la fuerza para la misma pieza en acero al carbono 1018. La mayoría de las líneas de conformado en frío están diseñadas para acero inoxidable hasta M16 con geometría moderada; más allá de eso, el tonelaje de prensa requerido pasa a requerir equipo especializado de conformado en frío. Para el acero inoxidable martensítico (410, 420), el conformado es más fácil, pero se requiere un tratamiento térmico posterior al conformado para obtener resistencia. Para sujetadores mayores de M16 en 304/316, el torneado CNC o el conformado en caliente suelen ser la solución adecuada.
¿Qué tolerancia se consigue realmente en la rosca mediante el proceso de conformado en frío?
El conformado en frío da forma a la pieza en bruto sin rosca; las roscas se producen mediante un proceso de laminado posterior. Las roscas laminadas en un elemento de fijación conformado en frío suelen alcanzar una tolerancia de 6g/6h según la norma ISO 898-1 (ajuste medio), lo que cubre aproximadamente el 80 % de las aplicaciones comerciales de elementos de fijación. Para tolerancias de rosca más ajustadas (4g/4h, grado aeroespacial), o para roscas a la izquierda, roscas Acme o roscas de múltiples entradas, se requiere fresado de roscas CNC o torneado de un solo punto. La combinación de conformado en frío y laminado de roscas abarca la mayor parte del mercado de tornillos y pernos; el fresado de roscas CNC es la excepción, no la regla.
¿Cómo se compara el conformado en frío con el torneado CNC en cuanto al rendimiento del material?
El conformado en frío ofrece rendimientos superiores al 95 % porque forma la pieza a partir de alambre sin eliminar material; el lingote se moldea, no se corta. El torneado CNC ofrece rendimientos del 30-60 % en pernos hexagonales típicos y del 20-40 % en sujetadores de eje largo, ya que la mayor parte de la barra se convierte en virutas. La diferencia de rendimiento es uno de los principales factores que contribuyen a la diferencia de costo unitario en grandes volúmenes. Para los compradores que compran según el costo por pieza enviada, la diferencia de rendimiento se traduce directamente en el costo del material por pieza. Para los compradores que compran según el costo por pieza de entrega, el costo del flete es similar porque ambos procesos producen piezas de masa similar.
¿Existe algún proceso híbrido que combine el conformado en frío con el torneado de acabado?
Sí, y es la respuesta correcta para varias especificaciones de sujetadores del mundo real. El forjado en frío da forma al cuerpo (cabeza + la mayor parte del vástago), y un torneado de acabado refina las características que el forjado en frío no puede alcanzar: diámetros secundarios, filetes especiales bajo la cabeza y características de tolerancia ajustada. El proceso híbrido es común en pernos estructurales según las especificaciones ASTM A325/A490, donde la cabeza se forja en frío para obtener resistencia al flujo de grano y el vástago se tornea para cumplir con la tolerancia del diámetro del cuerpo. El proceso híbrido también se utiliza para pernos hexagonales con brida, donde la geometría de la brida requiere una tolerancia más ajustada que la que proporciona el forjado en frío por sí solo.
¿Cuál es la diferencia típica en la cantidad mínima de pedido (MOQ) entre el conformado en frío y el torneado CNC?
El conformado en frío requiere un juego de matrices personalizado para cada número de pieza. El costo de una matriz estándar para pernos hexagonales oscila entre los 100.000 y 10.000 USD; este costo debe amortizarse a lo largo de la producción. El punto de equilibrio suele ser de 5.000 a 10.000 unidades por número de pieza, dependiendo de la complejidad de la matriz y el tipo de acero. El torneado CNC solo requiere un programa de pieza, no una matriz, por lo que los MOQ son prácticamente de 1 unidad; sin embargo, el costo por pieza es mayor para cubrir la programación, la configuración y los tiempos de ciclo más lentos. Para series cortas o prototipos, el torneado CNC es la opción predeterminada; para la producción de volumen medio a alto, el conformado en frío es la mejor opción.
¿Buscar un programa de suministro de sujetadores con la combinación adecuada de tolerancia × volumen × categoría? Nuestro equipo de RFQ responde a las solicitudes de especificaciones en menos de 24 horas con una recomendación de proceso, el envío de una caja de muestras en un plazo de 5 días hábiles y una tabla de precios escalonada para los niveles de volumen de 10.000 / 100.000 / 1 millón. Fabricación Gulin
Fuentes y lecturas adicionales — Propiedades mecánicas SAE J429 para sujetadores roscados externamente · Instituto Alemán de Normalización (DIN) · ASM Internacional · ASME · Referencia de sujetadores McMaster-Carr · EE. UU. ITA · USITC · Normas EN